范围 / Scope
本章明确了AIAG-VDA SPC 2026手册的适用范围——适用于汽车行业供应链中的各类组织,包括零件制造商、材料供应商、装配厂等。本标准是对AIAG版SPC手册(第2版)和VDA 4手册的整合升级。
📌 关键要点
- 涵盖所有汽车产品与过程:批量生产、原型样件、服务件
- 适用于统计过程控制的所有阶段:从先期策划到持续改进
- 与IATF 16949 2024版完全对齐
标准与指南 / Standards & Guidelines
本章列出编写过程中引用的标准与指南性文件,这些文件构成了SPC方法论的基础框架。理解这些标准的引用关系有助于在实际工作中正确应用SPC。
📌 关键要点
- ISO 22514系列:过程管理与能力评价的统计方法核心标准
- IATF 16949:汽车质量管理体系标准,是SPC的体系框架
- VDA 5 / MSA:测量系统分析,确保数据质量的前提
- AIAG核心工具:APQP、PPAP、FMEA、MSA、SPC形成完整体系
术语与定义 / Terms & Definitions
本章是手册的术语底盘——所有后续章节使用的关键术语均在此正确定义。术语的定义直接影响指数计算方法和结果解读,因此花时间理解这些术语的精确含义比背诵公式更有价值。
📌 关键要点
- **过程(Process)**:将输入转化为输出的活动集合
- **控制(Control)**:通过监控和调整保持过程稳定
- **能力(Capability)**:过程在稳定状态下满足规范的能力(Cp、Cpk)
- **性能(Performance)**:过程在长期运行中实际表现(Pp、Ppk)
- **变异(Variation)**:过程输出的固有波动,普通原因 vs 特殊原因
- **稳定性(Stability)**:过程参数分布不随时间显著变化的状态
统计过程管理/控制 / SPC
第4章是SPC的哲学与方法论核心。它不讨论具体计算,而是阐明SPC的底层逻辑——"预防优于检测"的理念如何贯穿从单台机器到全价值链的控制体系。
4.1 主动预防优于被动检测
传统的质量控制依赖"生产→检验→剔除"的被动模式,而SPC的核心价值在于"预防"。
**核心差异:** - 质量控制(QC):事后把关——检验产品是否合格,不合格则返工或报废 - 质量保证(QA):事前预防——监控过程参数,在产生不合格品之前调整过程
手册通过Figure 4-1的对比形象展示了两者的本质区别:QA关注过程端,QC关注产品端。
**为什么预防更经济?** 10元预防 = 100元检验 = 1000元返工 = 10000元客户索赔。
4.2 过程改进循环(PDCA)
SPC不是一次性的分析活动,而是持续改进的循环。PDCA循环在SPC中的具体含义:
- **P(Plan)**:明确过程目标,确定控制特性,设计控制方案 - **D(Do)**:按计划实施生产,收集过程数据 - **C(Check)**:用控制图分析数据,判断过程是否受控 - **A(Act)**:发现异常则采取纠正措施;正常则持续监控并寻求改进
Figure 4-2用四象限循环图直观展示了这一永无止境的改进过程。
4.3 过程控制系统
SPC的本质是对过程的系统化管理。一个完整的过程控制系统包含四个要素:
1. **过程(The Process)**:人机料法环测的综合体 2. **关于性能的信息(Information About Performance)**:通过测量和数据分析获得的反馈 3. **对过程的行动(Action on the Process)**:调整过程参数以防止不合格 4. **对输出的行动(Action on the Output)**:对已生产出的产品进行处置
这四者形成闭环:过程产生数据,数据转化为信息,信息驱动行动,行动改善过程。
4.4 质量控制环
手册提出了六层嵌套的质量控制环体系(Figure 4-3、4-4),从微观到宏观逐层放大:
| 控制环 | 范围 | 控制对象 | |--------|------|----------| | 环1 | 单台设备 | 机器参数、加工尺寸 | | 环2 | 工位/产线 | 多工序间的传递 | | 环3 | 车间 | 多条产线的协调 | | 环4 | 工厂 | 全厂质量管理体系 | | 环5 | 公司 | 组织层级的质量战略 | | 环6 | 供应链 | 客户-供应商全链条 |
每个环都包含完整的"过程→信息→行动"闭环,环与环之间通过信息流连接。
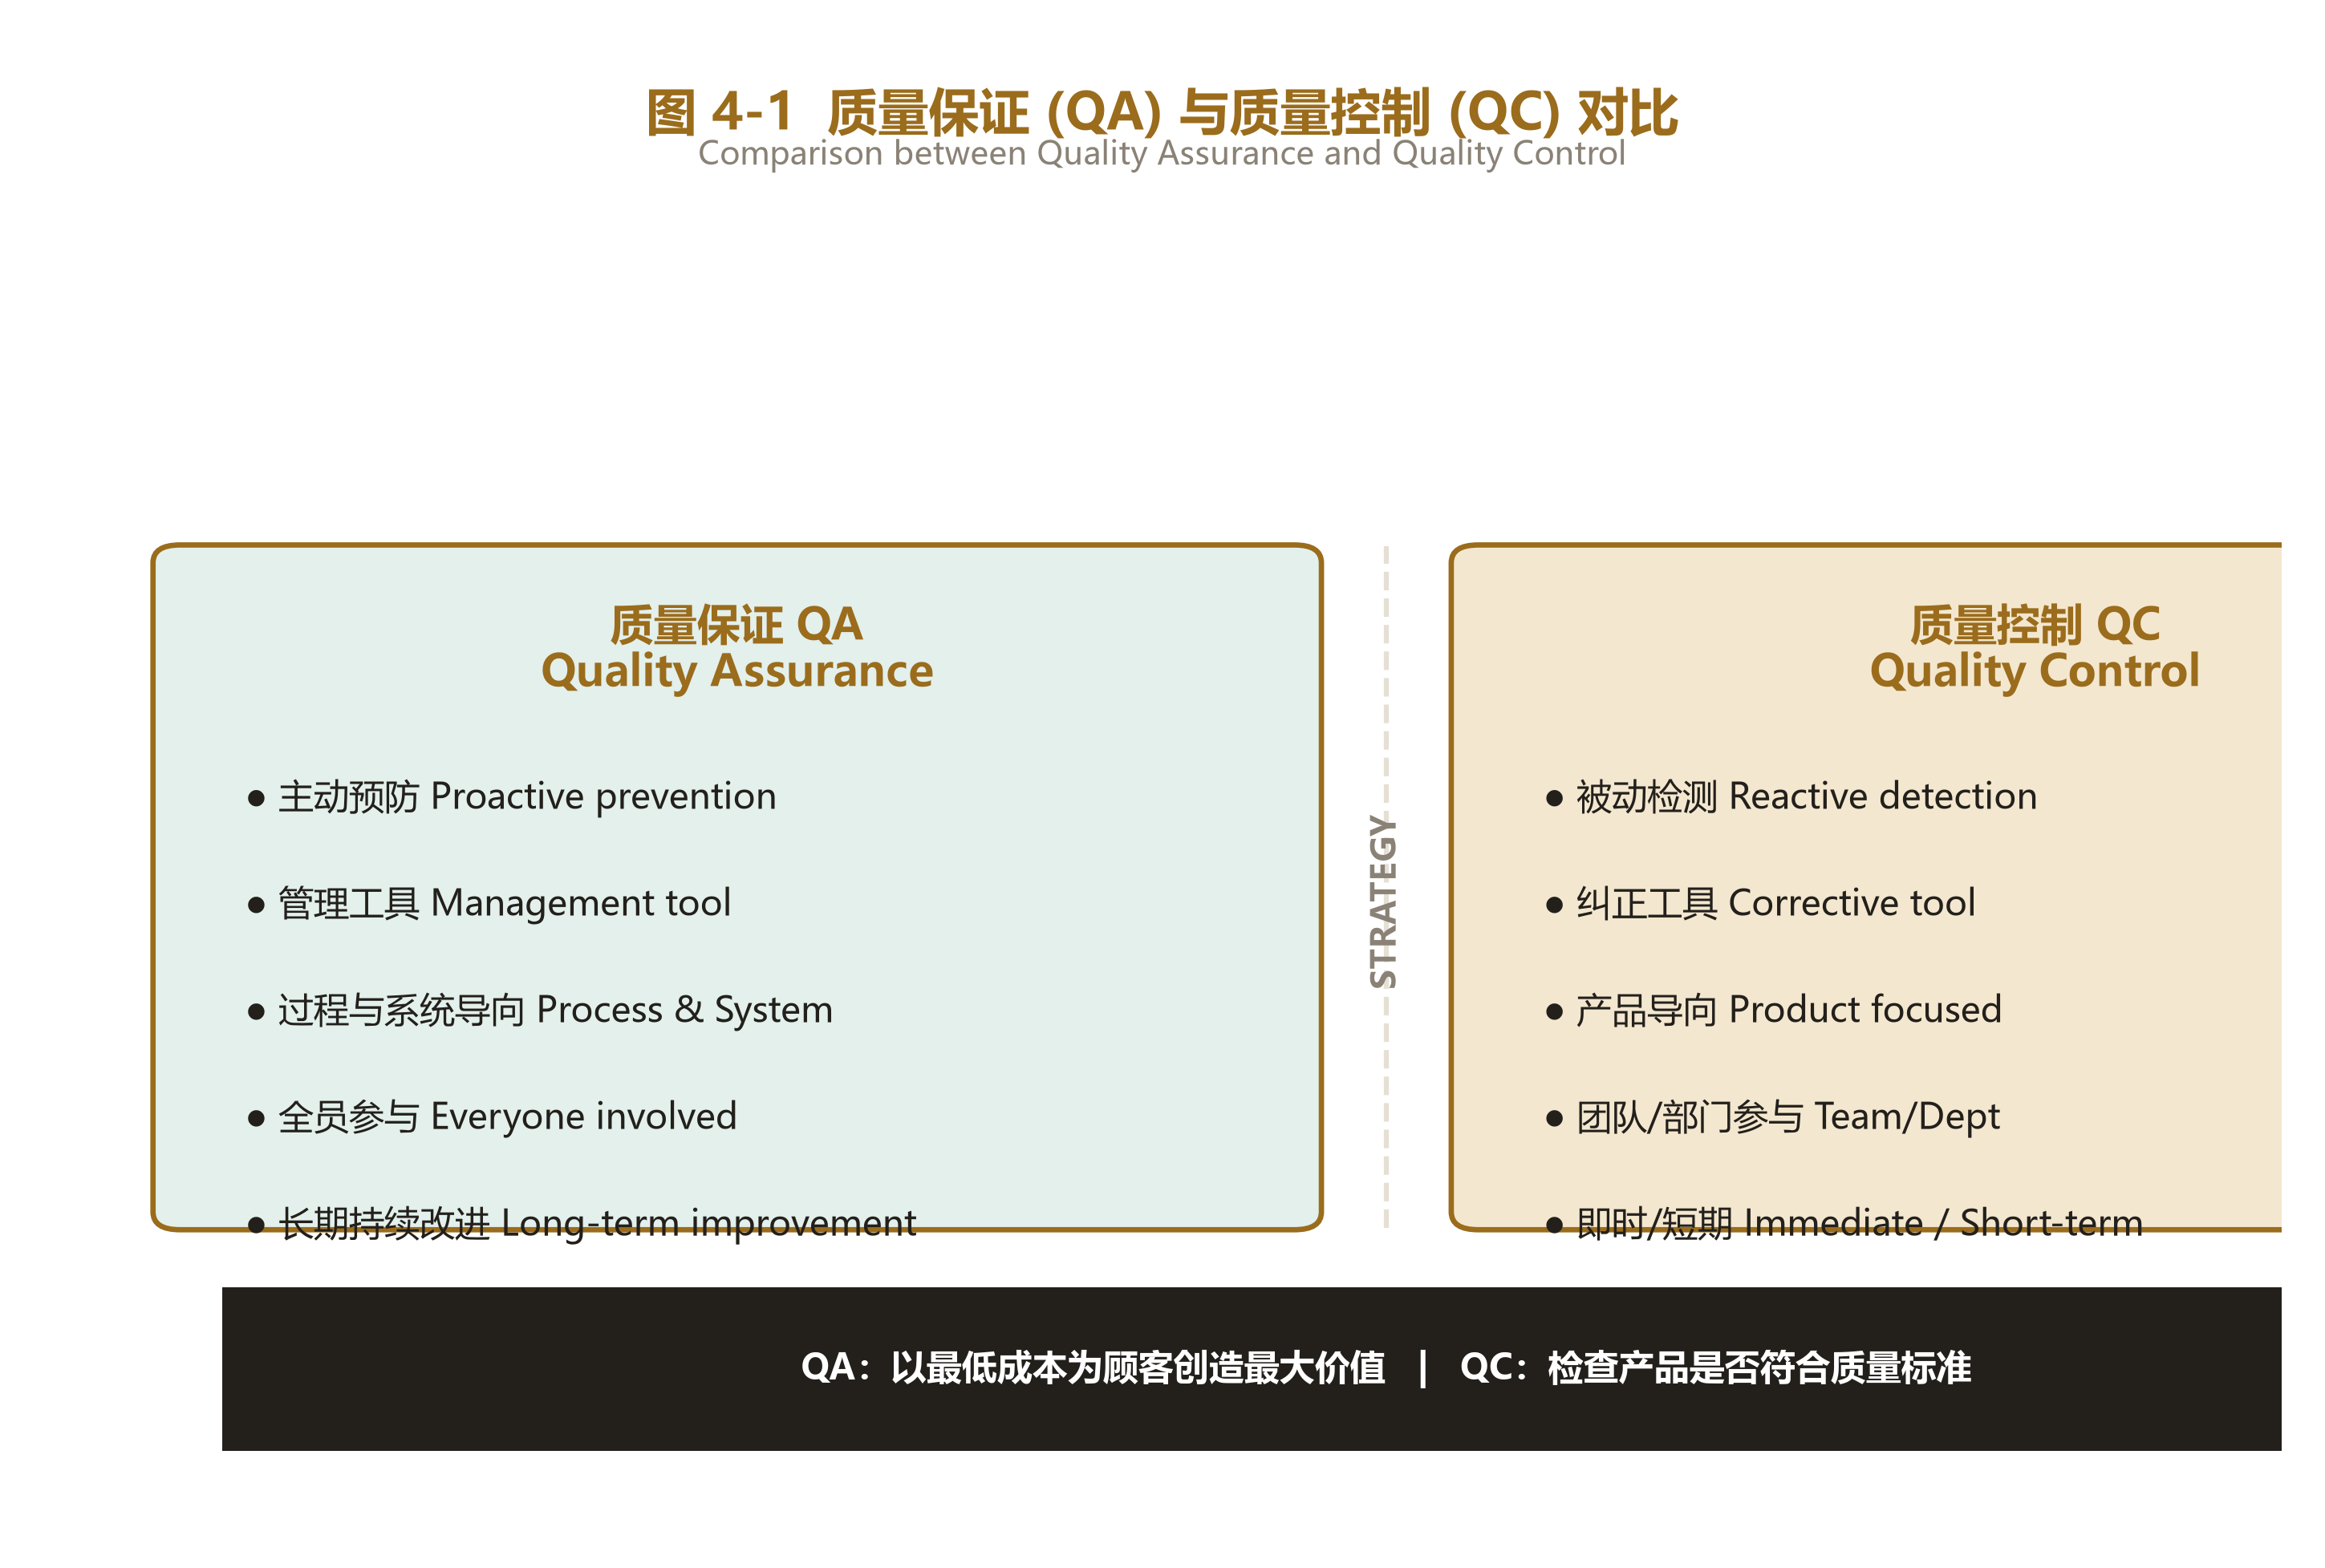
质量保证专注于过程端预防,质量控制专注于产品端检验
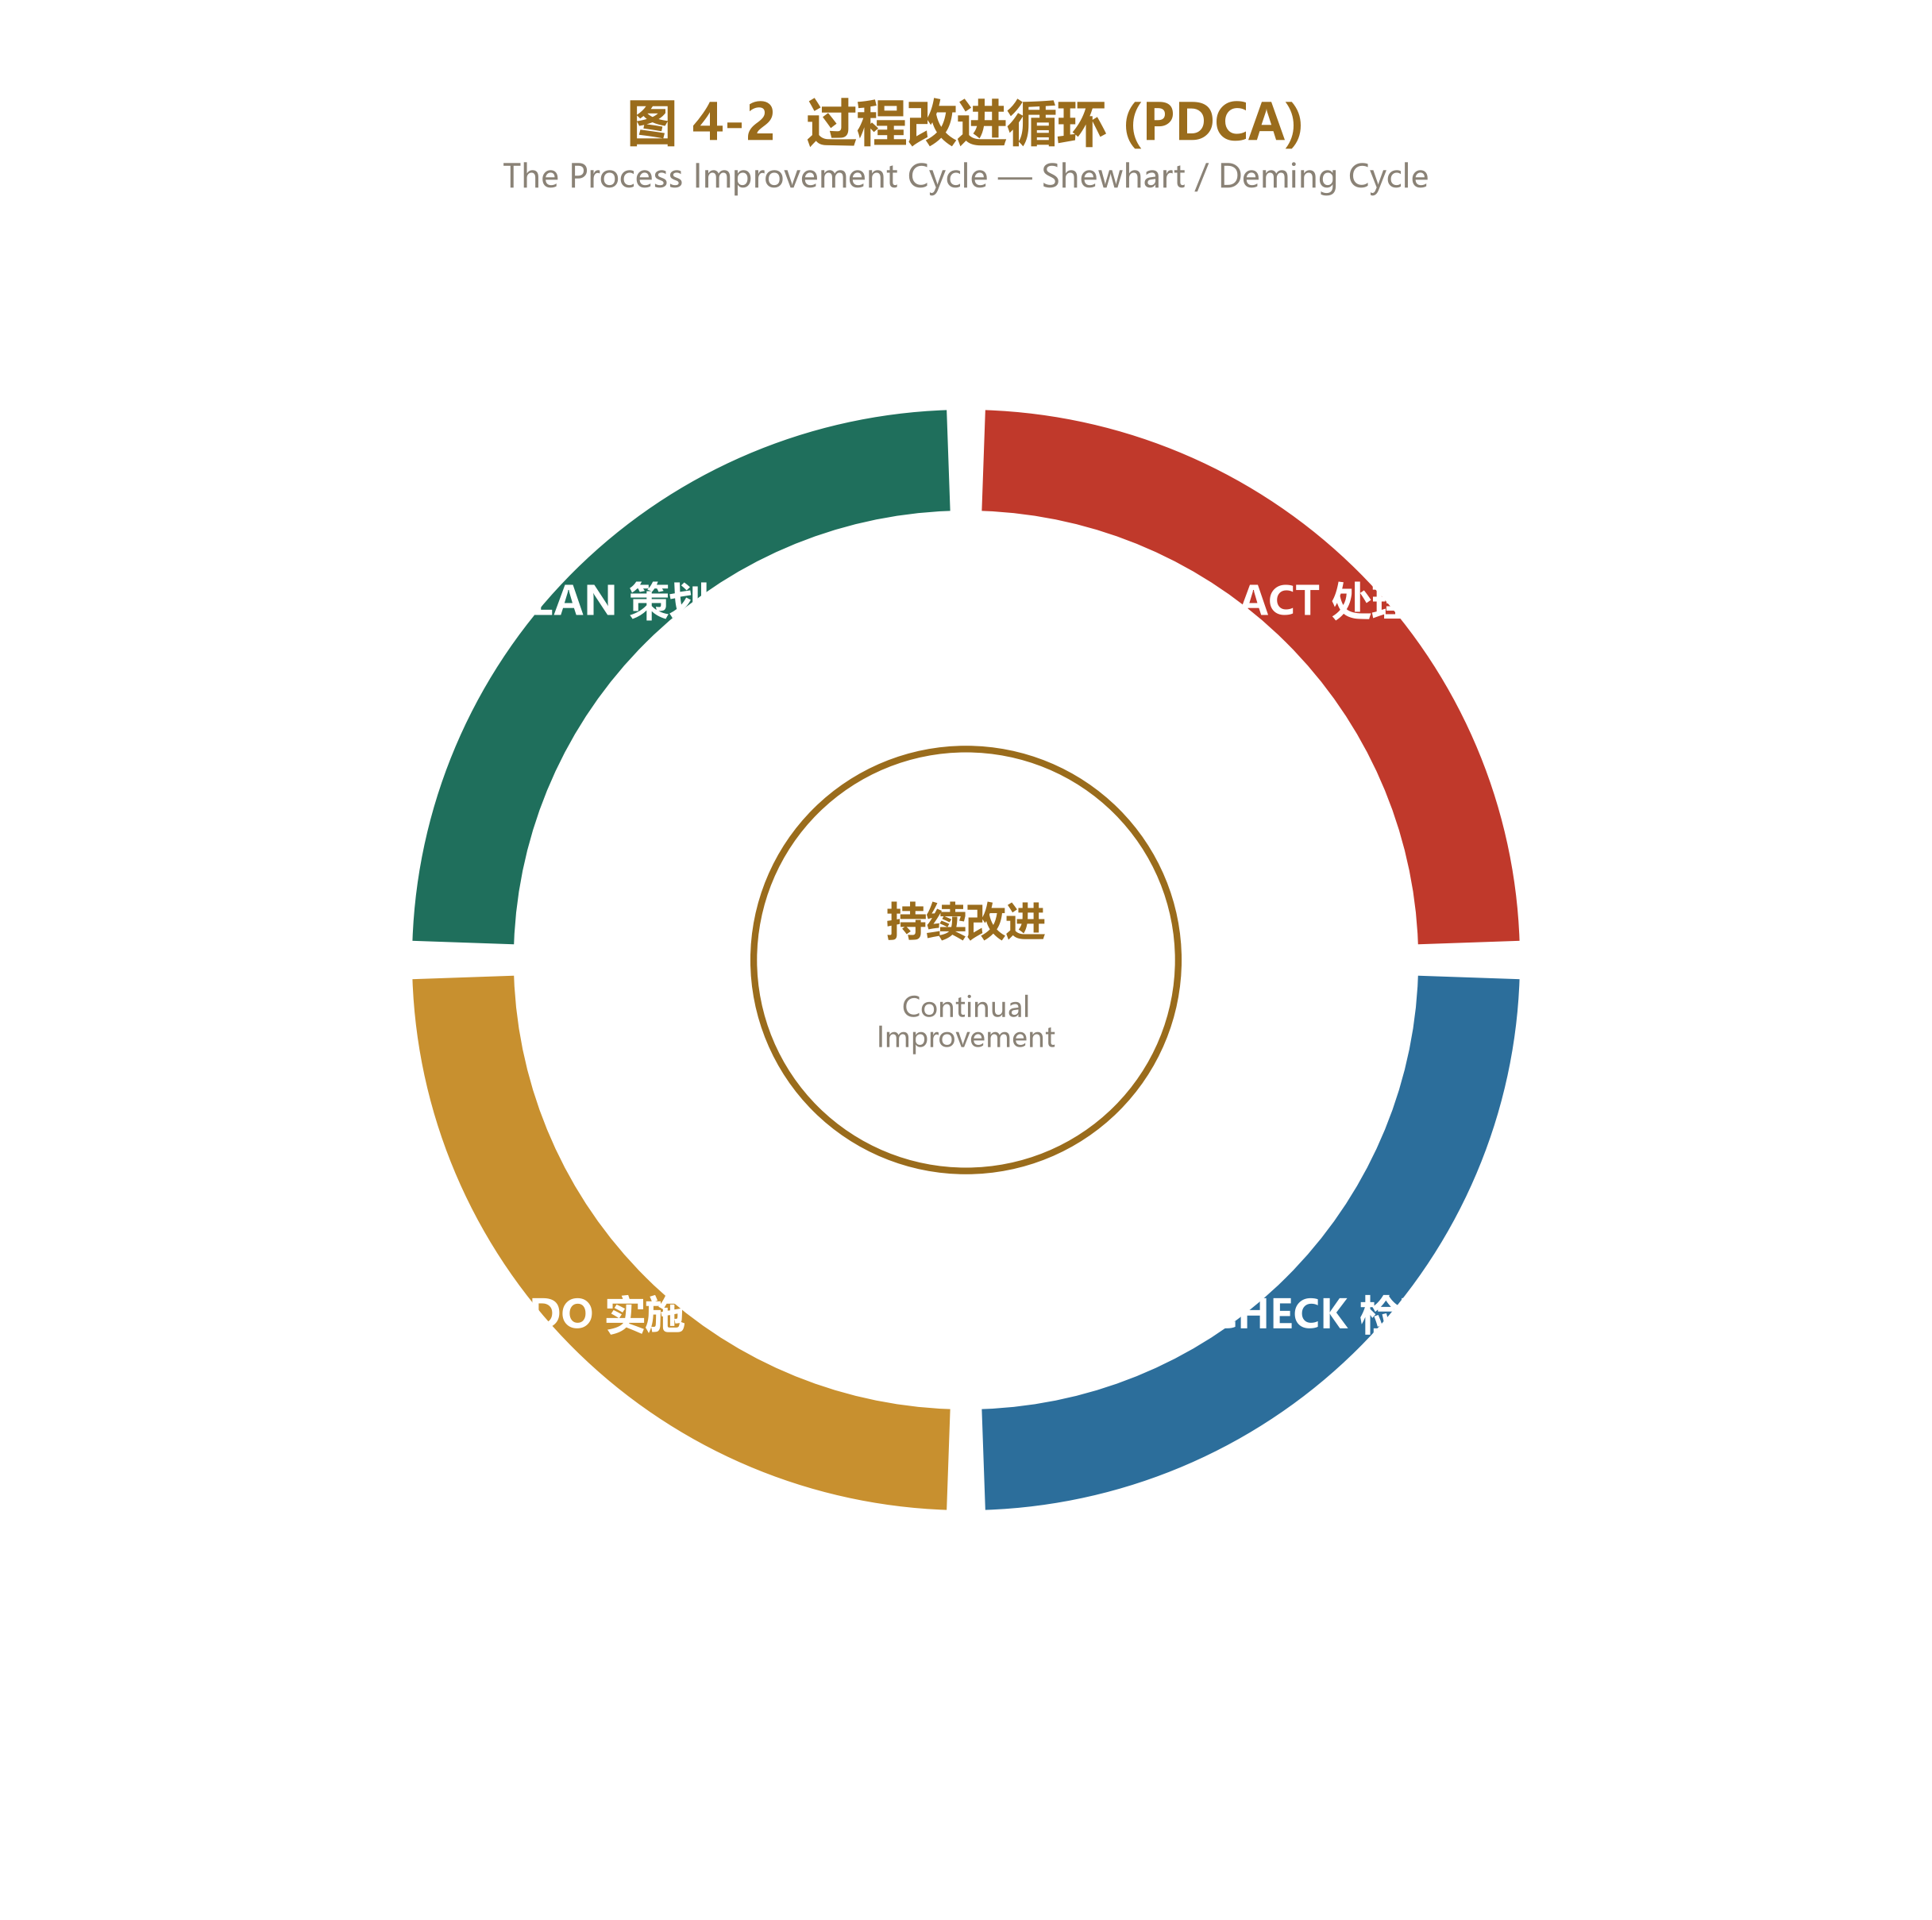
计划→执行→检查→改进的持续循环
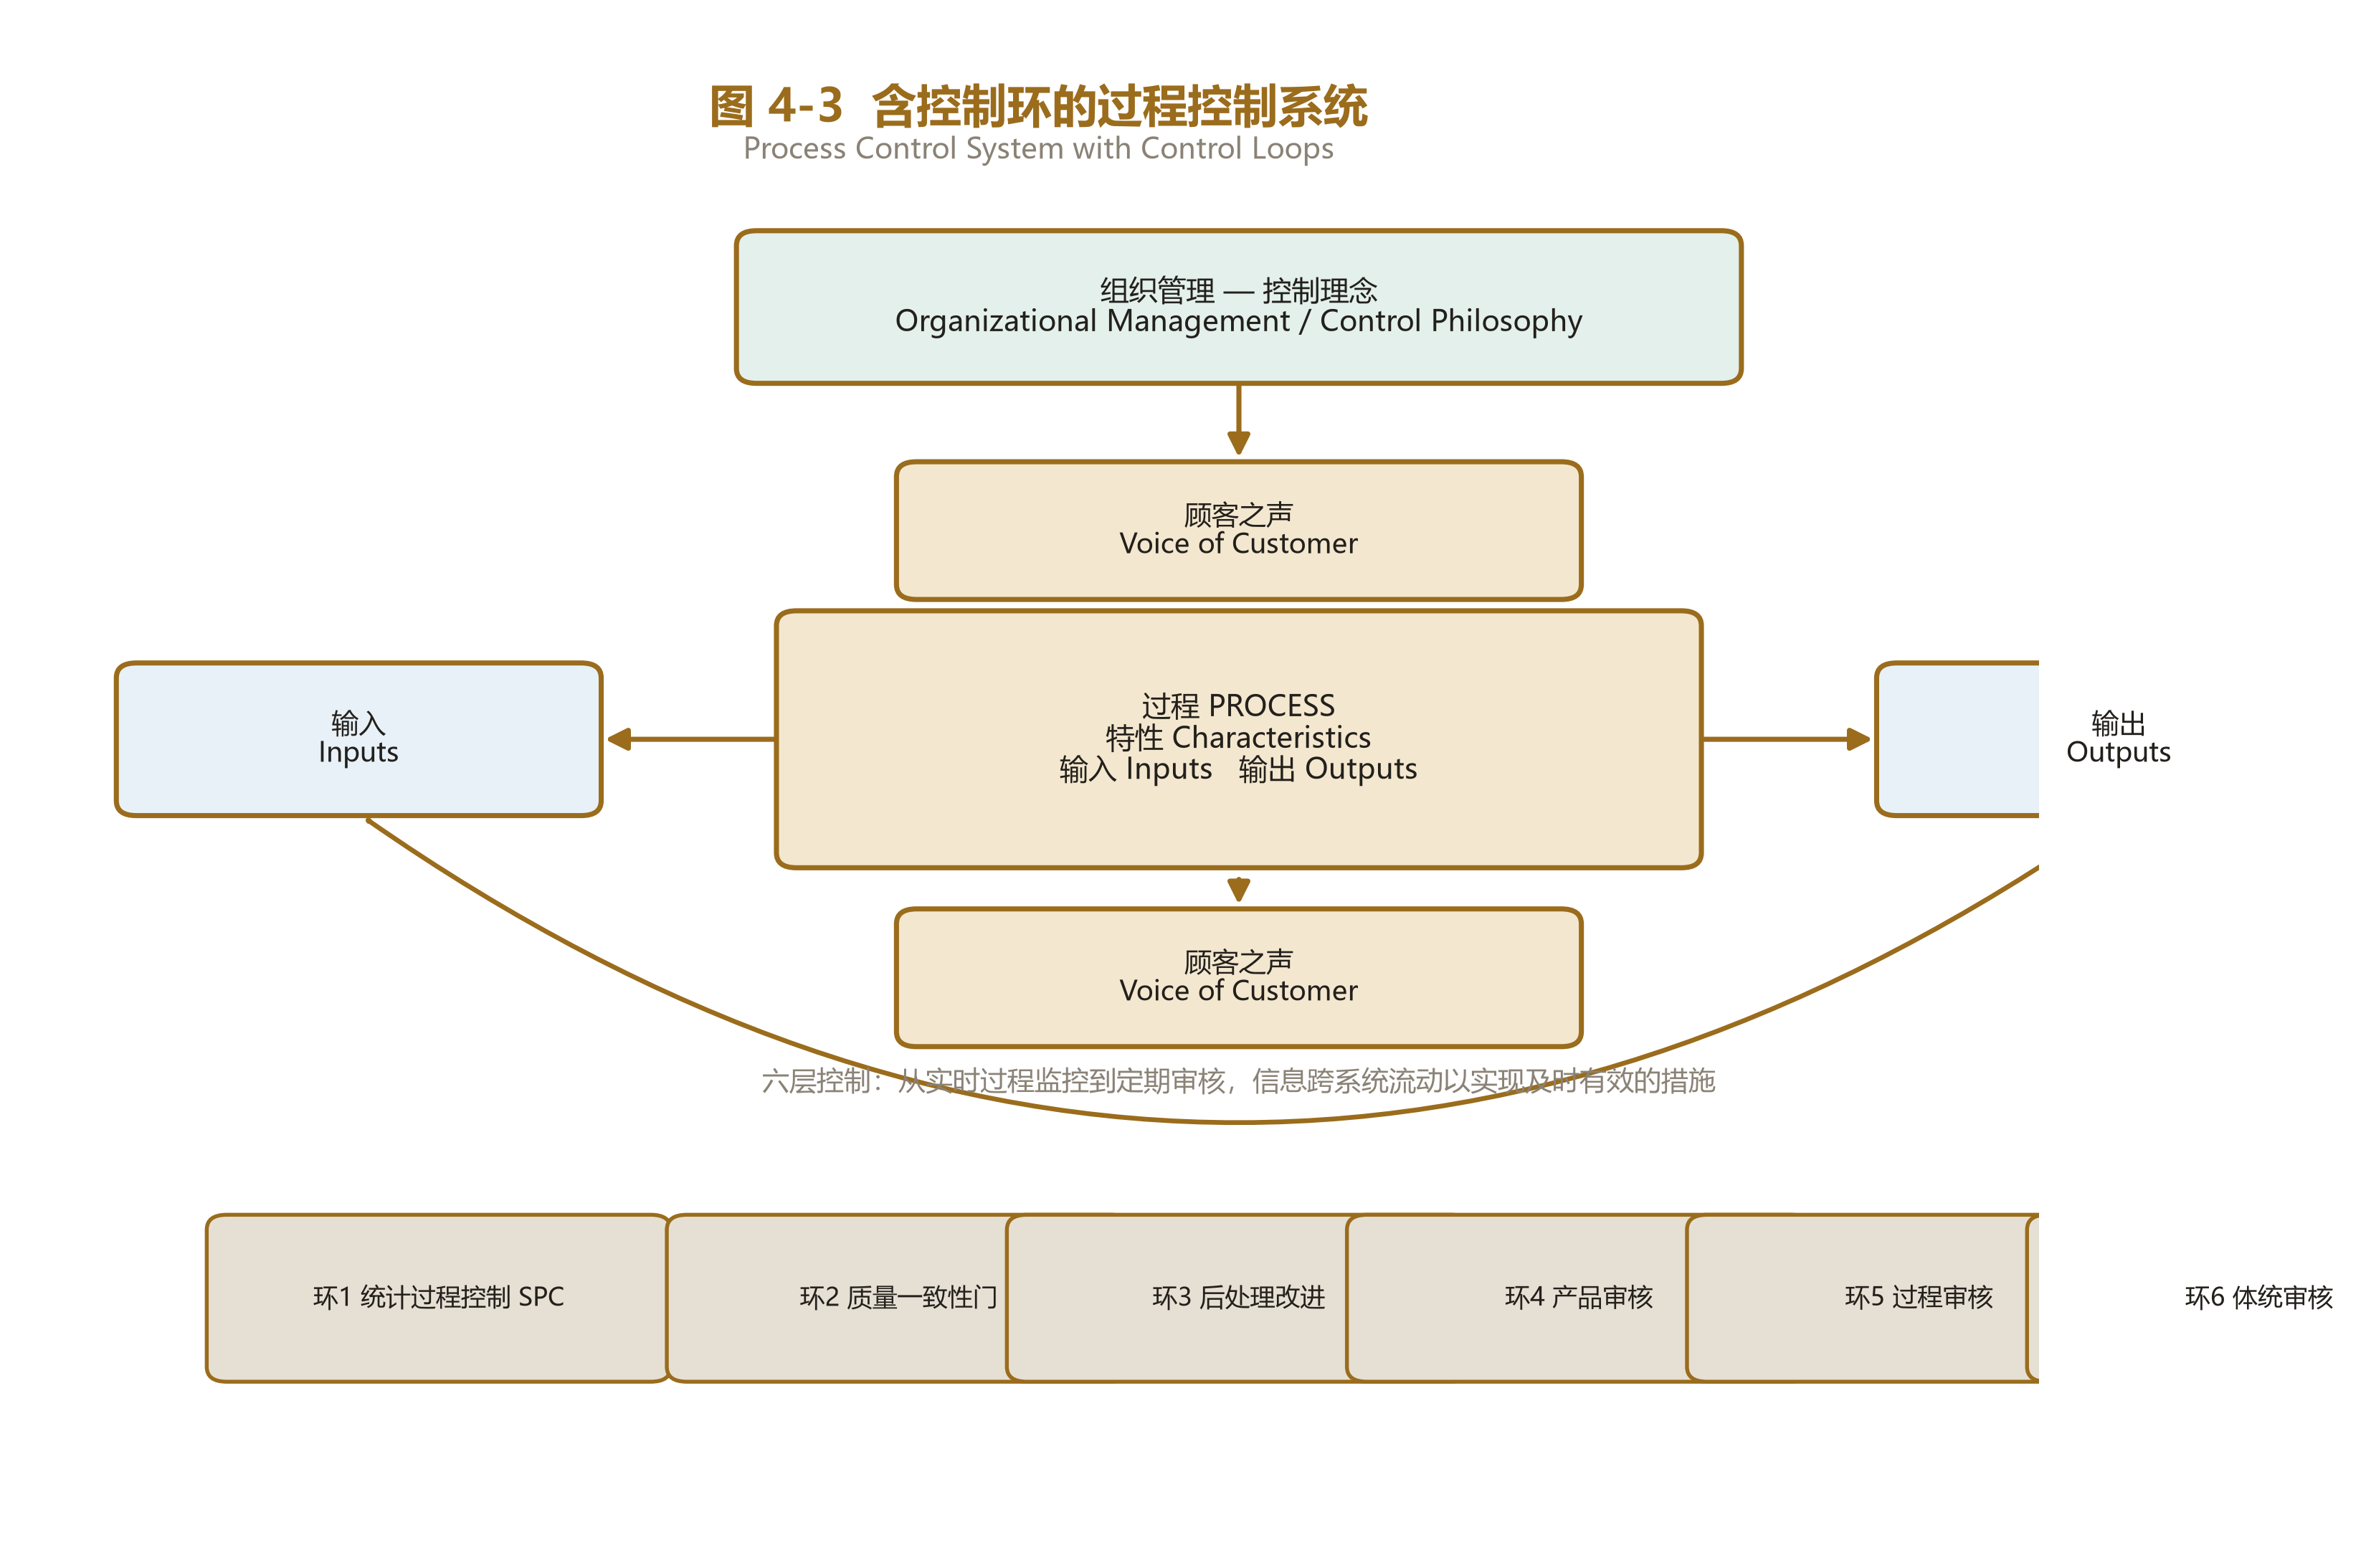
六层嵌套控制环,从单机到供应链
SPC应用前提 / Requirements for SPC
在应用SPC之前,组织必须满足一系列前提条件。第5章系统化地列出这些前置工作——它们是SPC有效性的保障。如果没有这些基础,SPC将变成"画图游戏"。
5.1 引言——SPC准备序列
Figure 5-1以16个节点的流程图清晰展示了SPC的完整准备序列——从产品规格开始,经过风险分析、测量系统验证、过程表征、生产规划、OCAP编制、控制计划制定,到角色能力确认。
这是一个"左→右、上→下"的分支结构:先确认"输入"(规格、风险、特性),再建立"基础设施"(测量、表征、规划),最后形成"控制体系"(OCAP、控制计划、角色)。
5.2 明确的产品规范
**公差原则:** - 产品公差图样(Drawing Tolerance)是控制的目标 - 测量不确定度(U_MP)会"消耗"可用公差带 - 验收限(Verification Tolerance)应比产品公差更窄
Figure 5-2展示了公差、测量不确定度、验收限三者之间的关系:验收限 = 产品公差 - 测量不确定度的适当缩减量。
**风险分析:** - 基于FMEA识别潜在失效模式 - 确定控制关键点
**特殊特性:** - 识别对安全、法规、功能、装配有重大影响的特性 - 分为关键特性(CC)和重要特性(SC)
5.3 有效且能力充足的测量系统
**"垃圾进,垃圾出"**——没有可信的测量数据,SPC就失去了根基。
- 测量系统必须经过MSA(测量系统分析)验证 - 测量不确定度(U_MP)必须满足GRR%≤30%的要求 - 测量系统的分辨力应满足1/10公差规则
5.4 过程表征
过程表征是对过程特性的全面理解与文档化,包括: - 确定过程输入变量(人机料法环) - 识别关键过程参数 - 明确过程输出特性 - 建立过程流程图
5.5 生产与检验规划
基于过程表征结果制定: - 抽样计划:样本量、抽样频率、抽样位置 - 检验方法:在线/离线、自动化/人工 - 数据记录与追溯方式
5.6 失控行动计划(OCAP)
OCAP是"当控制图显示异常时,操作员应该做什么"的预设流程图。
**优秀OCAP的特征:** - 明确谁在什么条件下做什么 - 分层次:操作员级→技术人员级→工程师级→管理层级 - 包含反馈回路:措施需验证有效性 - 不断更新:从实际事件中学习改进
5.7 控制计划
控制计划是APQP的输出物,也是SPC的实施蓝图: - 规定控制特性、规格、测量方法、抽样频率 - 明确控制方法:控制图类型、能力研究频率 - 关联到PFMEA和作业指导书
5.8 SPC角色与能力
Table 5-1详细定义了各岗位在SPC中应具备的能力:
| 角色 | 核心能力要求 | |------|------------| | 质量策划专家 | 全面掌握所有SPC概念与工具 | | 产品开发工程师 | 理解统计基础、公差原则 | | 工艺工程师 | 掌握机器/过程能力研究、控制图 | | 检验规划员 | 了解测量系统与统计技术 | | 设备采购 | 理解机器性能要求 | | 产线主管 | 能使用控制图进行日常管理 | | 操作员 | 能识别异常并执行OCAP |
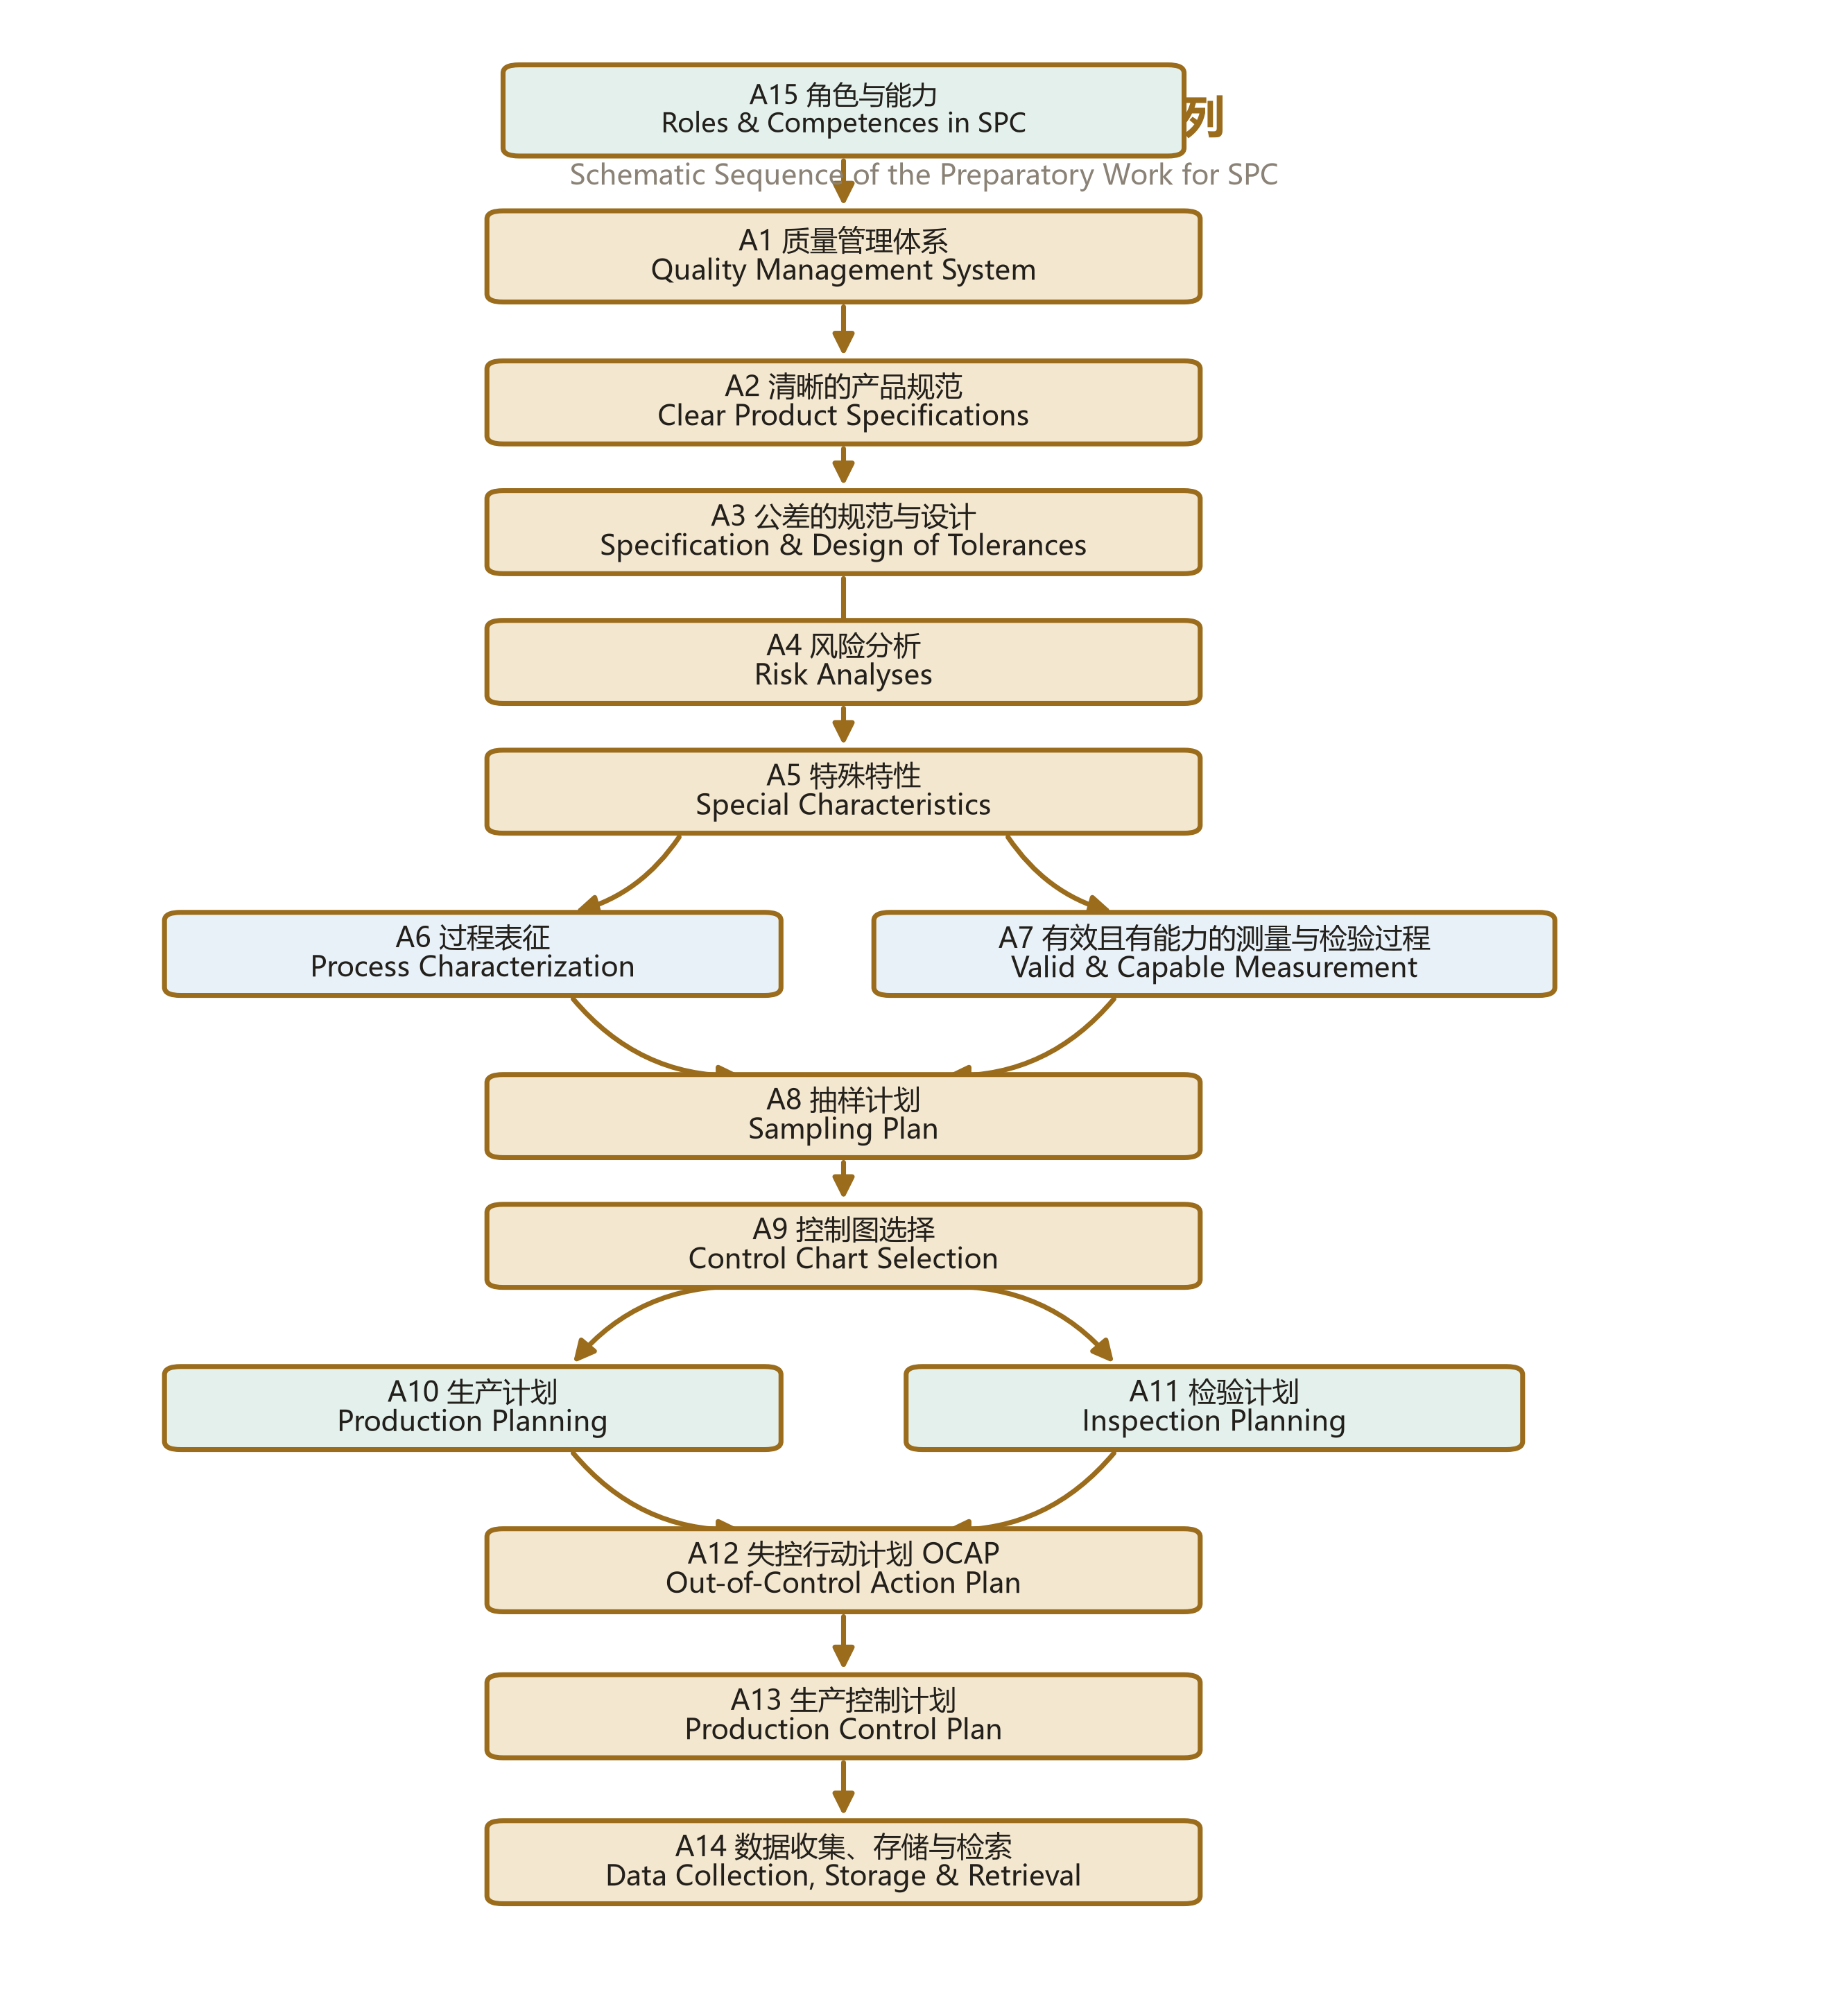
16节点流程图,从产品规格到角色能力确认
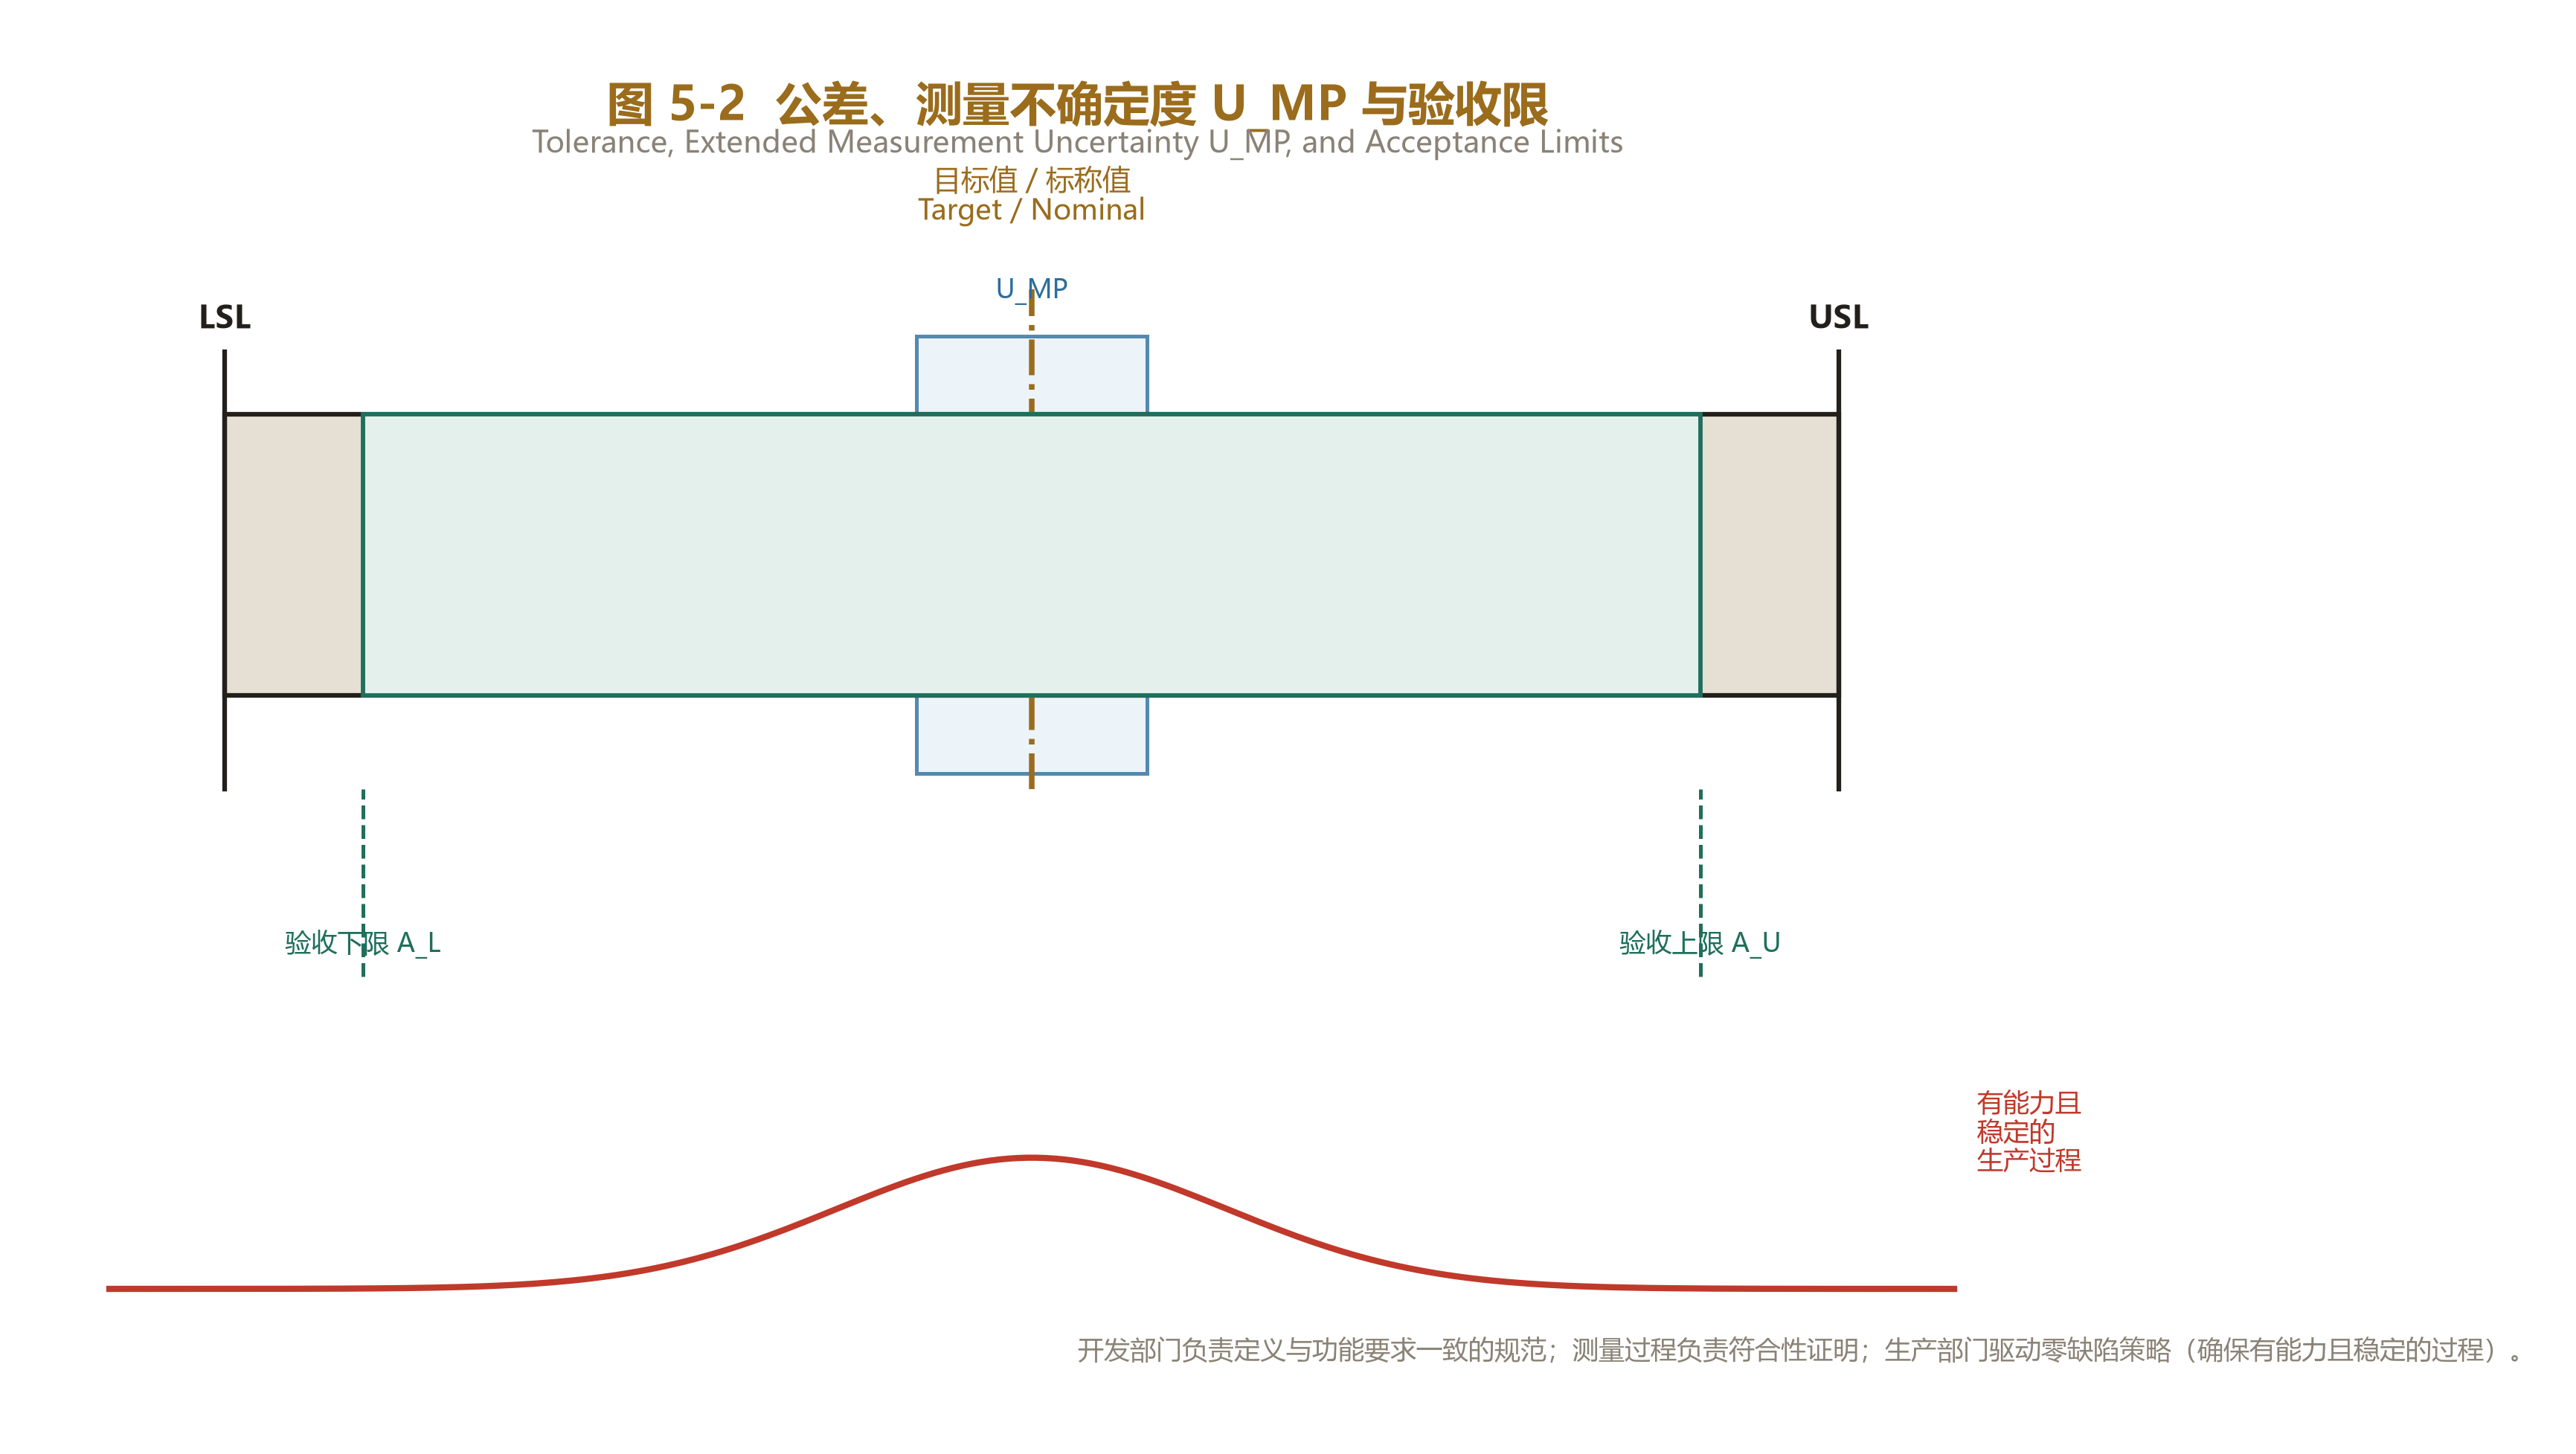
U_MP消耗可用公差带
方法总览 / Overview of Methods
第6章是SPC的方法论核心——系统化地定义了性能与能力的区别,介绍了机器性能研究、过程能力研究、控制图三大支柱方法,以及能力指数的计算方法。本章是全书最厚的一章,也是实战中最常查阅的部分。
6.2 性能与能力的区别(最关键的概念)
这是SPC中最基础也最容易混淆的概念:
**能力(Capability):Cp/Cpk** - 仅反映"普通原因变异"(组内变异) - 前提:过程已处于统计受控状态 - 衡量过程的"固有潜力" - Cp:潜在能力(只看变异宽度) - Cpk:实际能力(同时考虑变异宽度和均值位置)
**性能(Performance):Pp/Ppk** - 反映"总变异"(组内 + 组间变异) - 不需要过程受控的前提 - 衡量的长期实际表现
**记忆口诀:**"C是潜力(Capability),P是实绩(Performance);C要受控才算数,P随时间累积见真章。"
Table 6-1 清晰对照了所有指数的定义、计算公式和应用场景。
6.3 机器性能研究
机器性能研究(Pm/Pmk)旨在评价机器/设备的固有精度:
**核心特征:** - 只考虑机器本身的变异 - 控制其他因素恒定(同一操作员、同一批次材料、短时间内) - 通常连续取50件样品 - 排除换刀、换班等长周期变异
Figure 6-1用时间线展示了机器性能研究在整个能力评价体系中的位置——它是"能力时间线"上的第一个测量点。
Figure 6-2展示了机器性能研究的7步操作计划:样本准备→记录条件→测量记录→趋势评估→统计分析→指数计算→报告。
6.4 过程能力与性能研究
过程能力研究评价的是"过程在长期运行中"的表现:
**与机器性能研究的区别:** - 时间跨度更长(3-5天甚至数周) - 包含所有变差来源(换刀、换班、材料批次变化等) - 样本量更大(至少50个子组)
Figure 6-3展示了过程能力在时间轴上的位置——在机器性能之后,是评价"过程是否准备好量产"的关键环节。
6.5 质量控制图
控制图是SPC最核心的视觉工具。Figure 6-4按数据结构将控制图分为两大分支:
**计量型控制图(Variable):** - Xbar-R图(均值-极差图):最常用,子组2-9 - Xbar-s图(均值-标准差图):子组≥10 - I-MR图(单值-移动极差图):子组=1
**计数型控制图(Attribute):** - p图(不合格率图):子组大小可变 - np图(不合格数图):子组大小固定 - c图(缺陷数图):单位固定 - u图(单位缺陷数图):单位可变
Figure 6-5进一步提供了一个"用例决策树",帮助根据数据类型和业务场景选择最合适的控制图类型。
6.6 异常值定义与处理
异常值会扭曲统计结果,必须谨慎处理:
- **检测方法:** Grubbs检验(适用于正态分布) - **处理原则:** 1. 先调查原因(测量错误?记录错误?特殊事件?) 2. 能追溯原因的可以剔除,但需记录 3. 不能追溯原因的,保留并注明 4. 剔除后需重新分析分布并计算指数
6.7 方法概览表
Table 6-4是实战中最实用的参考表——它将机器性能研究、初步过程能力研究、正式过程能力研究三种方法横向对比:
| 维度 | 机器性能 | 初步过程能力 | 正式过程能力 | |------|---------|------------|------------| | 目的 | 设备放行 | 过程验证 | 持续监控 | | 时间 | 安装后/维修后 | 试生产 | 量产 | | 样本 | 50件连续 | 50件×子组 | 持续抽样 | | 指数 | Pm/Pmk | Pp/Ppk | Cp/Cpk | | 涉及变异 | 仅机器 | 短时过程 | 长期过程 |
6.8 能力指数计算方法
**6.8.1 分布评价:** - 首先判断数据是否符合正态分布 - 若正态→直接用正态法计算 - 若非正态→需要转化为正态分布或使用非参数法
**6.8.2 计算方法:**
**通用几何法(General Geometric Method):** - 不依赖分布假设 - 直接基于数据的实际百分位计算 - 适用于所有ISO 22514-2分布模型
**z分数法(z-Score Method):** - 将超规范比例转化为标准正态的百分位点 - 适用于需要统一比较不同分布的场景 - z-score = Φ^{-1}(1 - p) 其中p为超规范比例
**单侧规范限(Figure 6-6):** - 对于自然受限特性(如平面度、垂直度),仅存在上规范限 - 指数计算与双侧不同,需特别处理
**Cwk(组内能力指数):** - 评估"组内变异"的专用指数 - 用于诊断过程变异来源("机器问题 vs 过程问题") - 计算公式:Cwk = min(USL-Xbar, Xbar-LSL) / (3×σ_within)
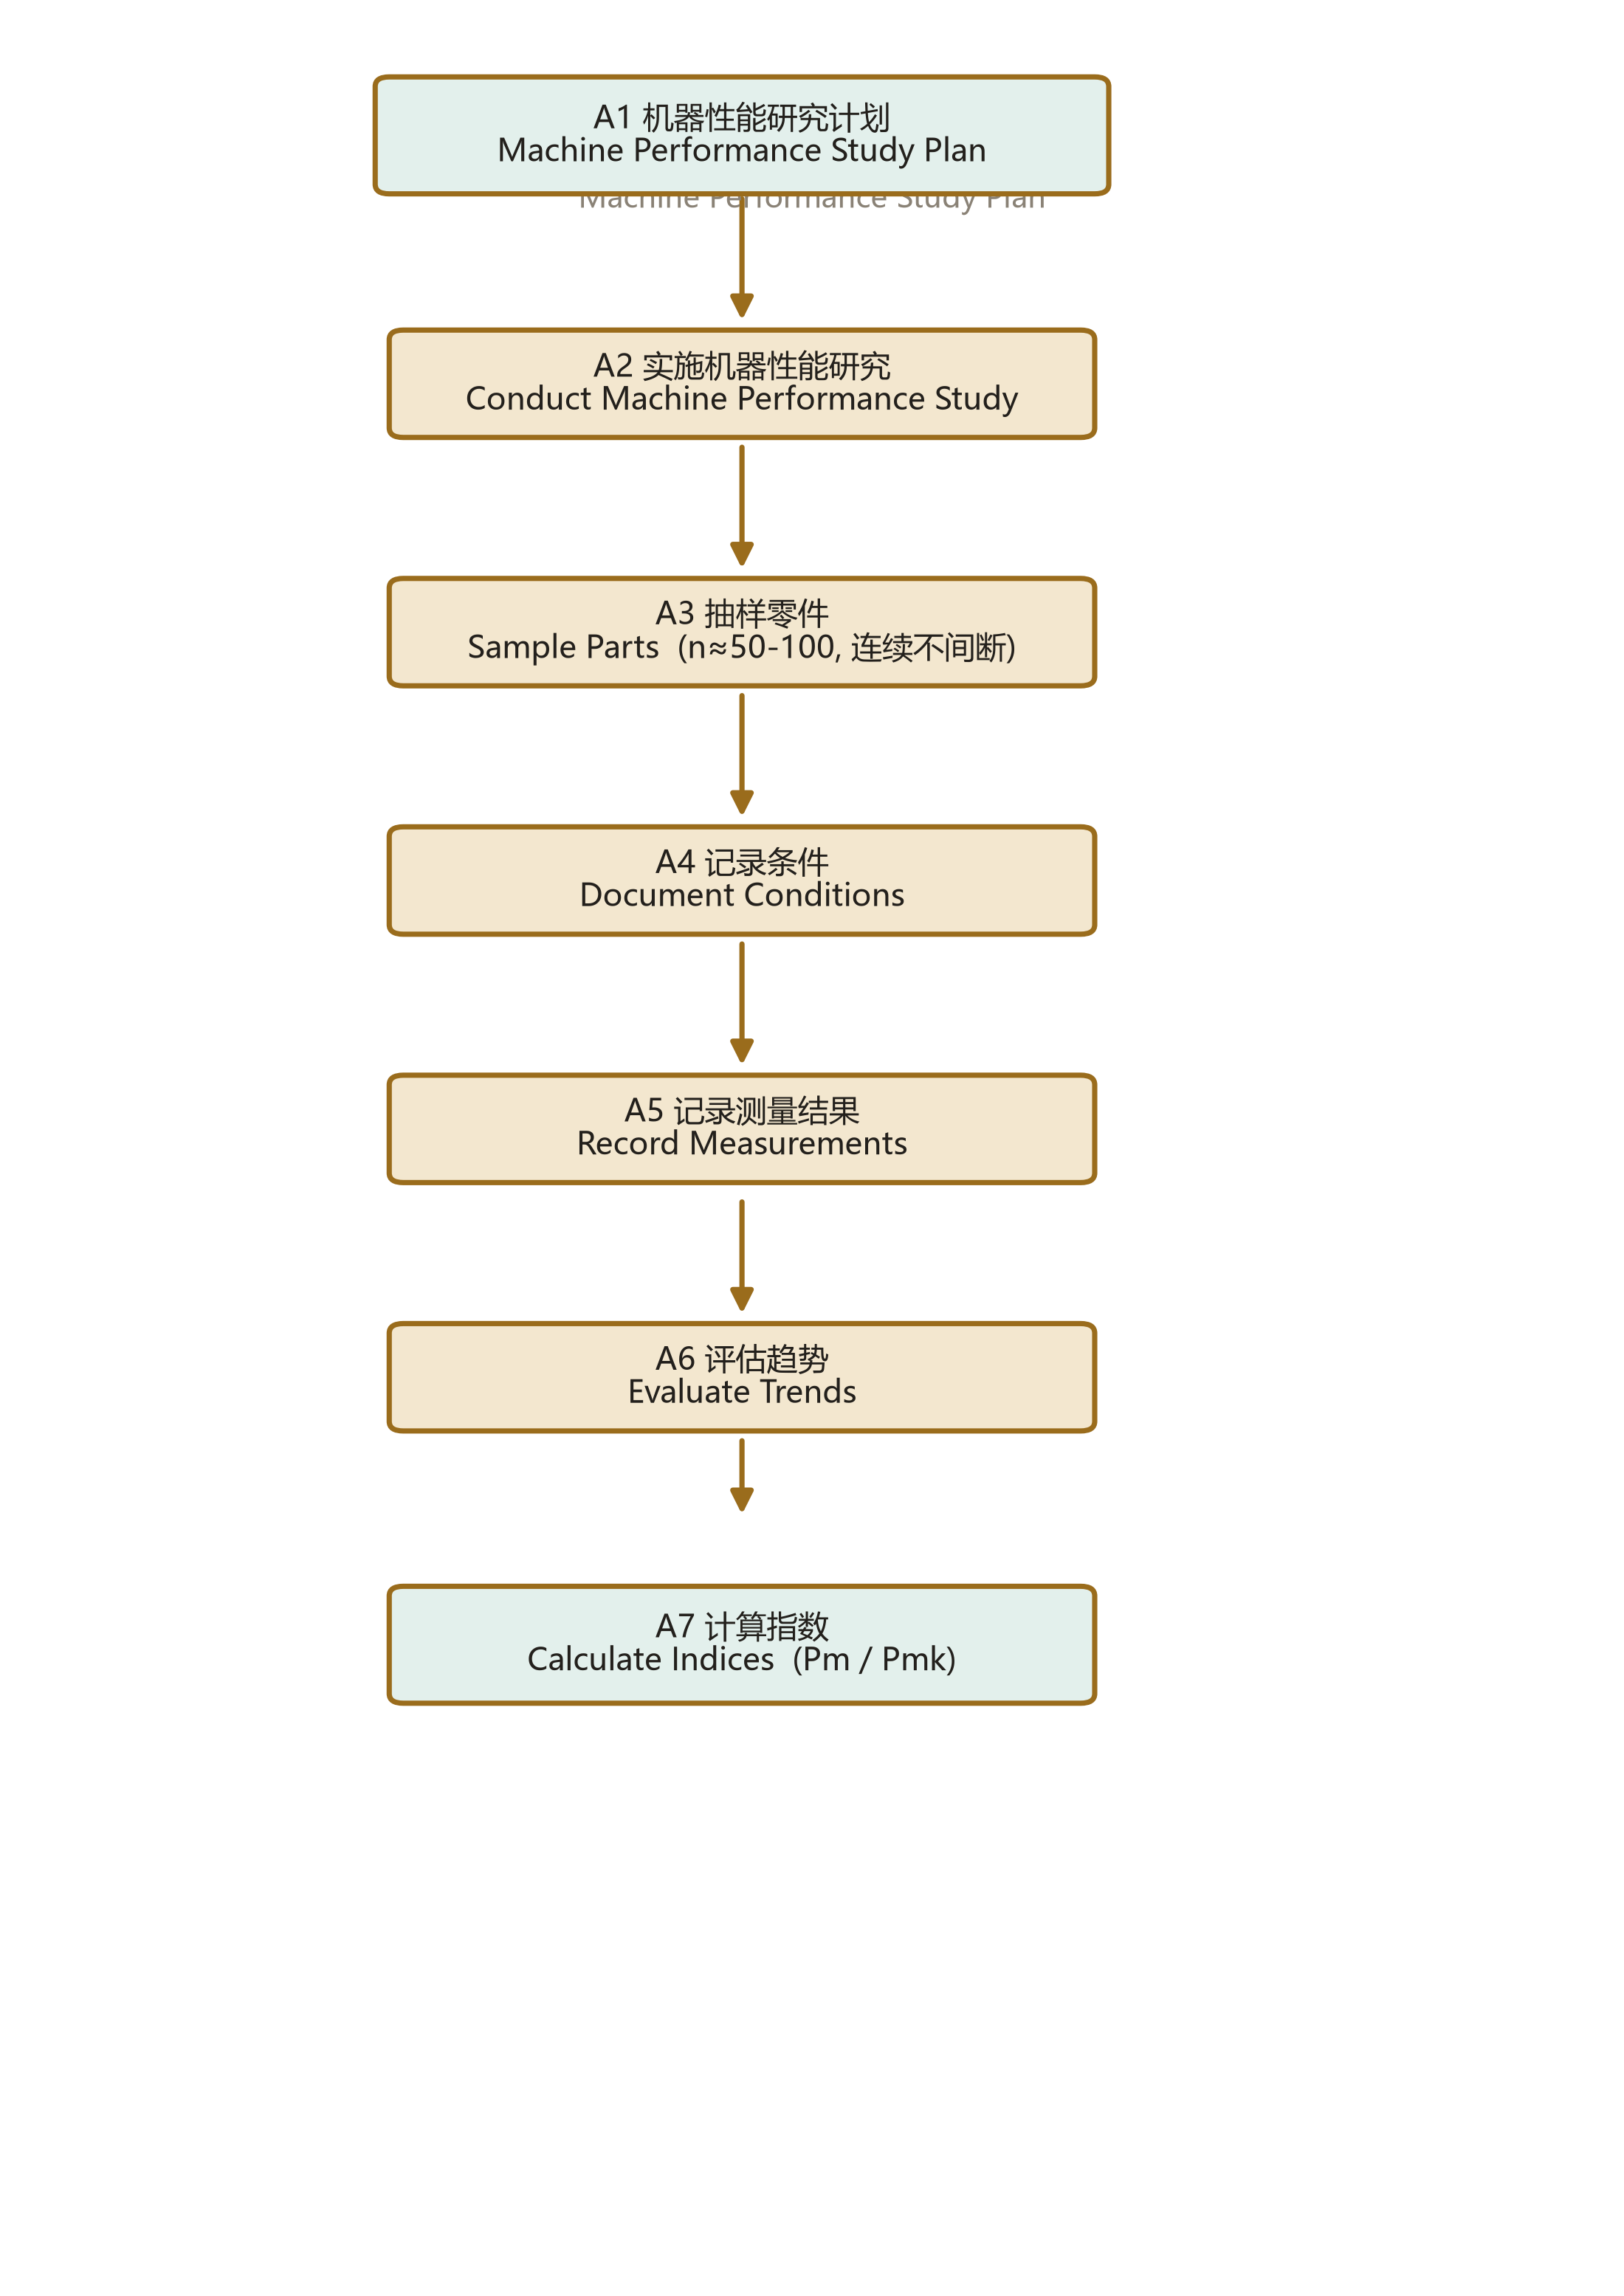
7步操作流程
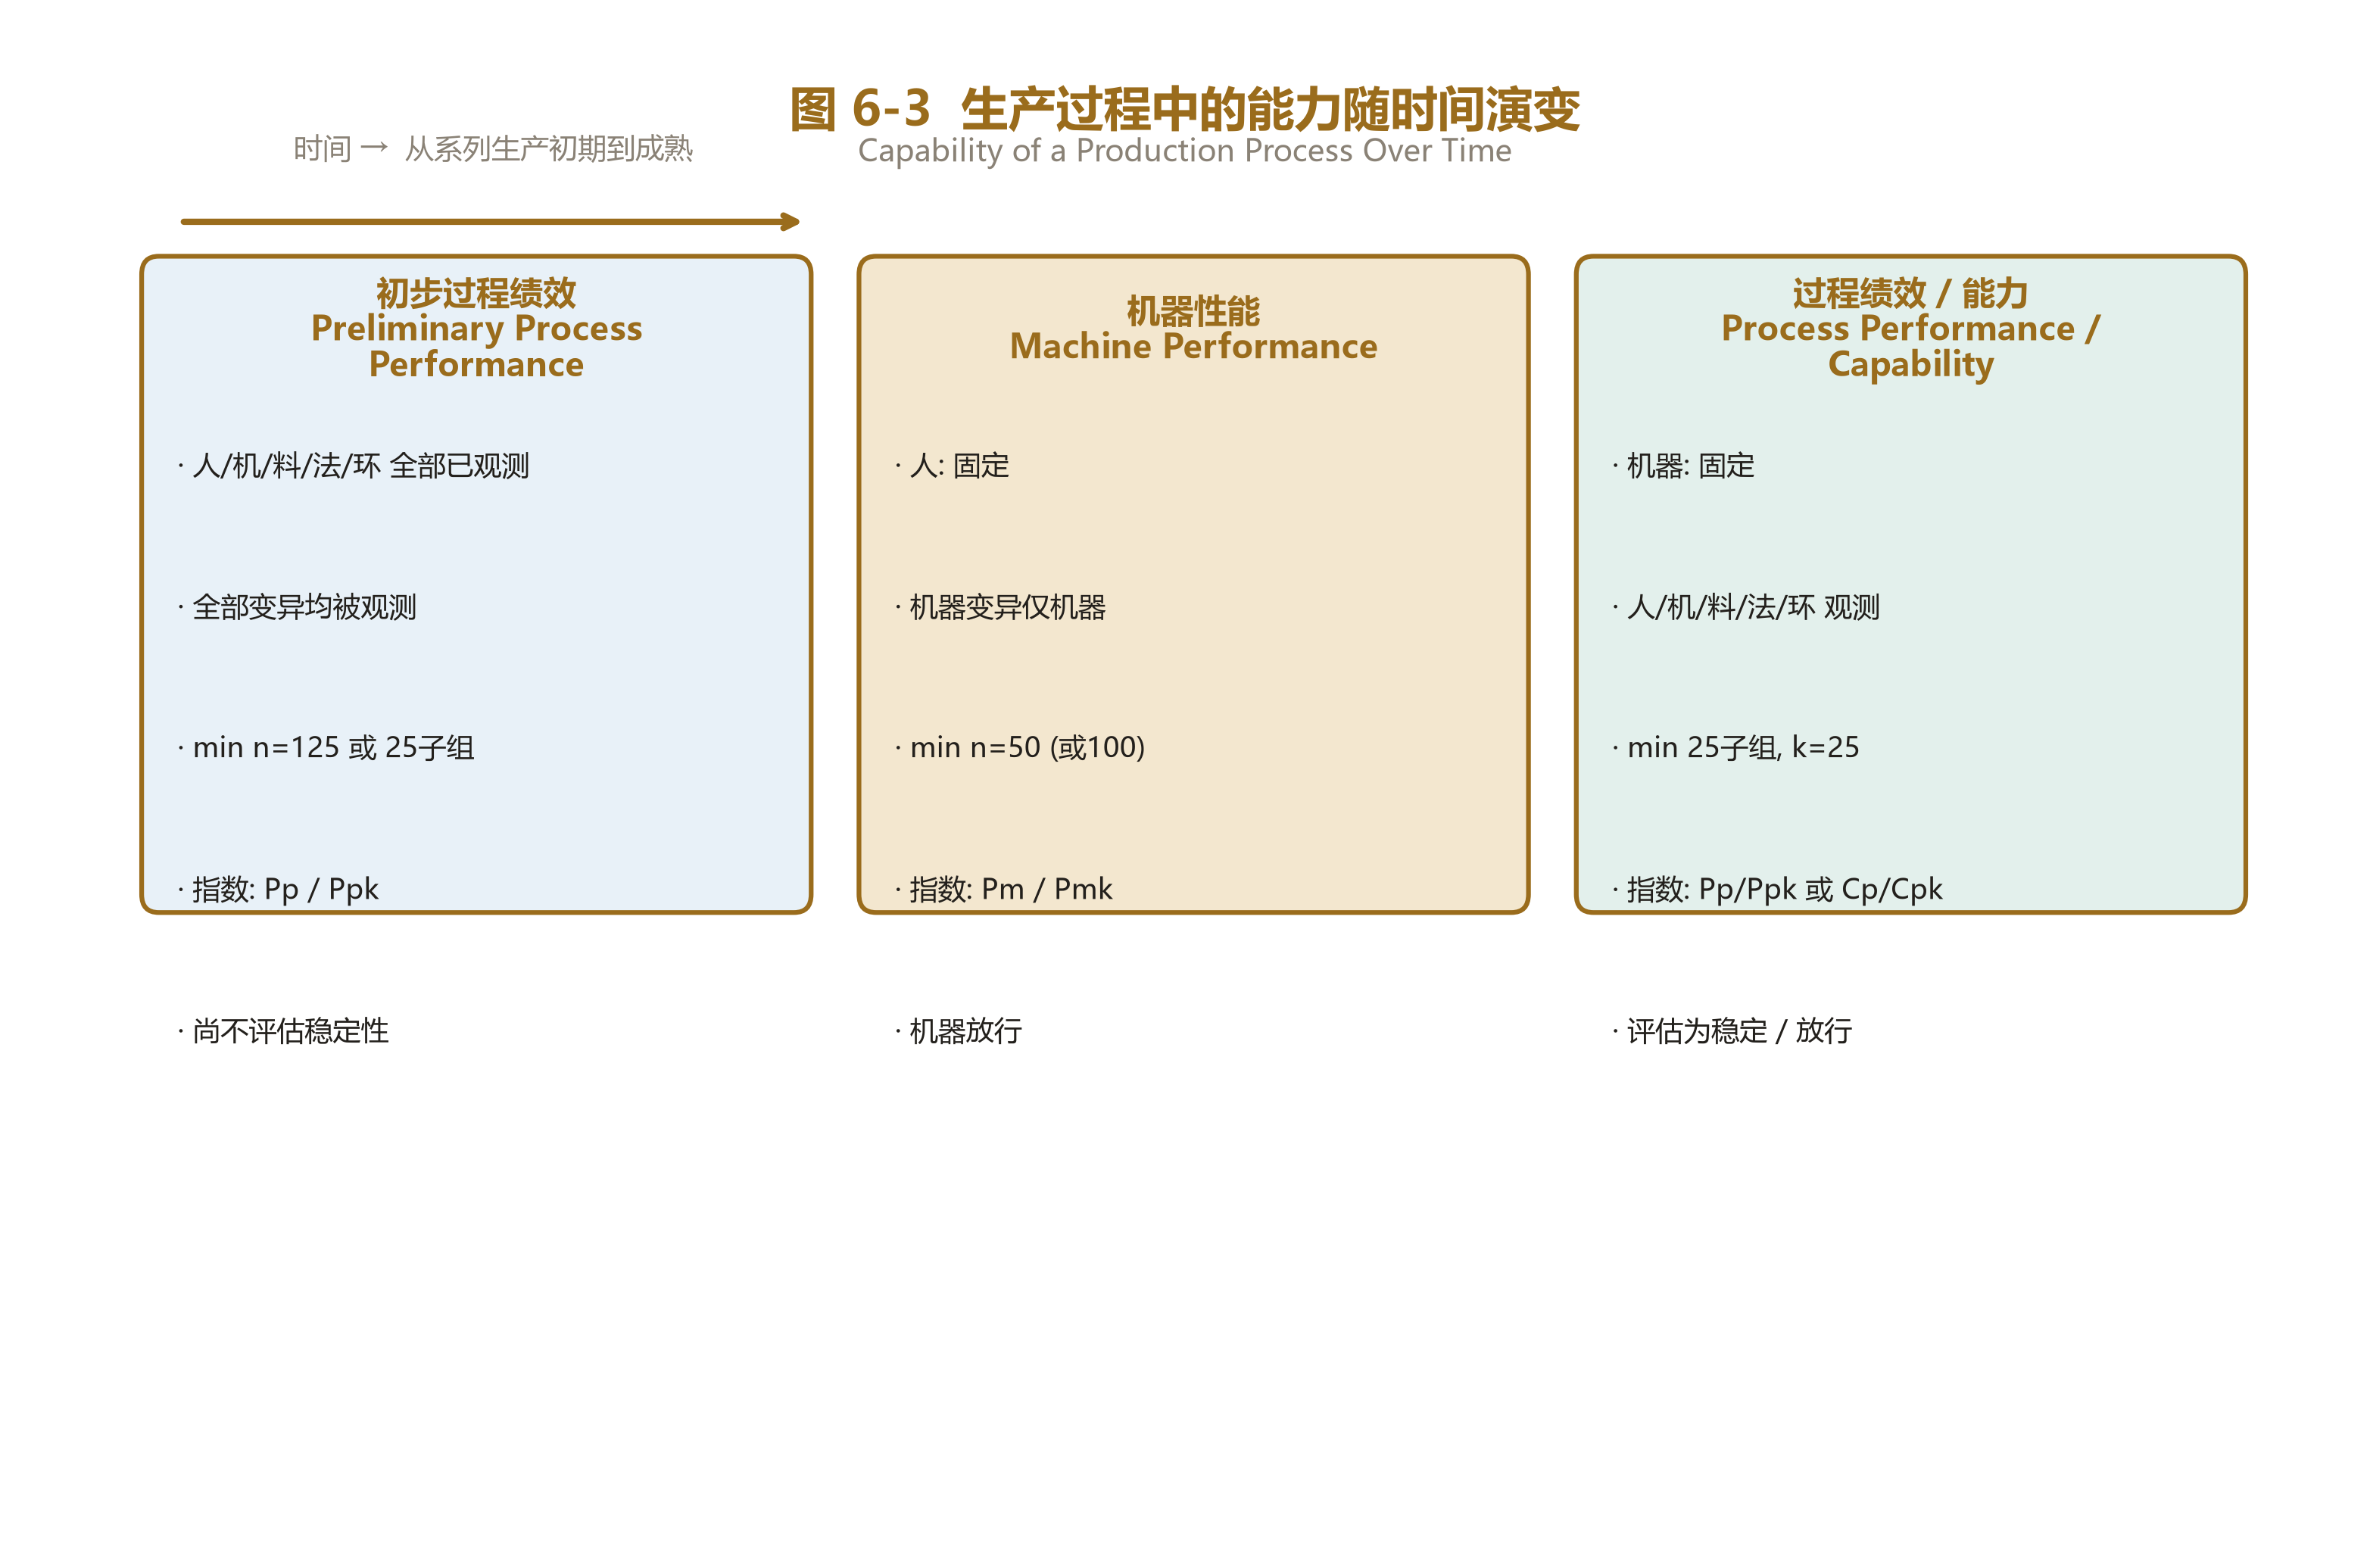
从机器性能到过程能力的时间演进
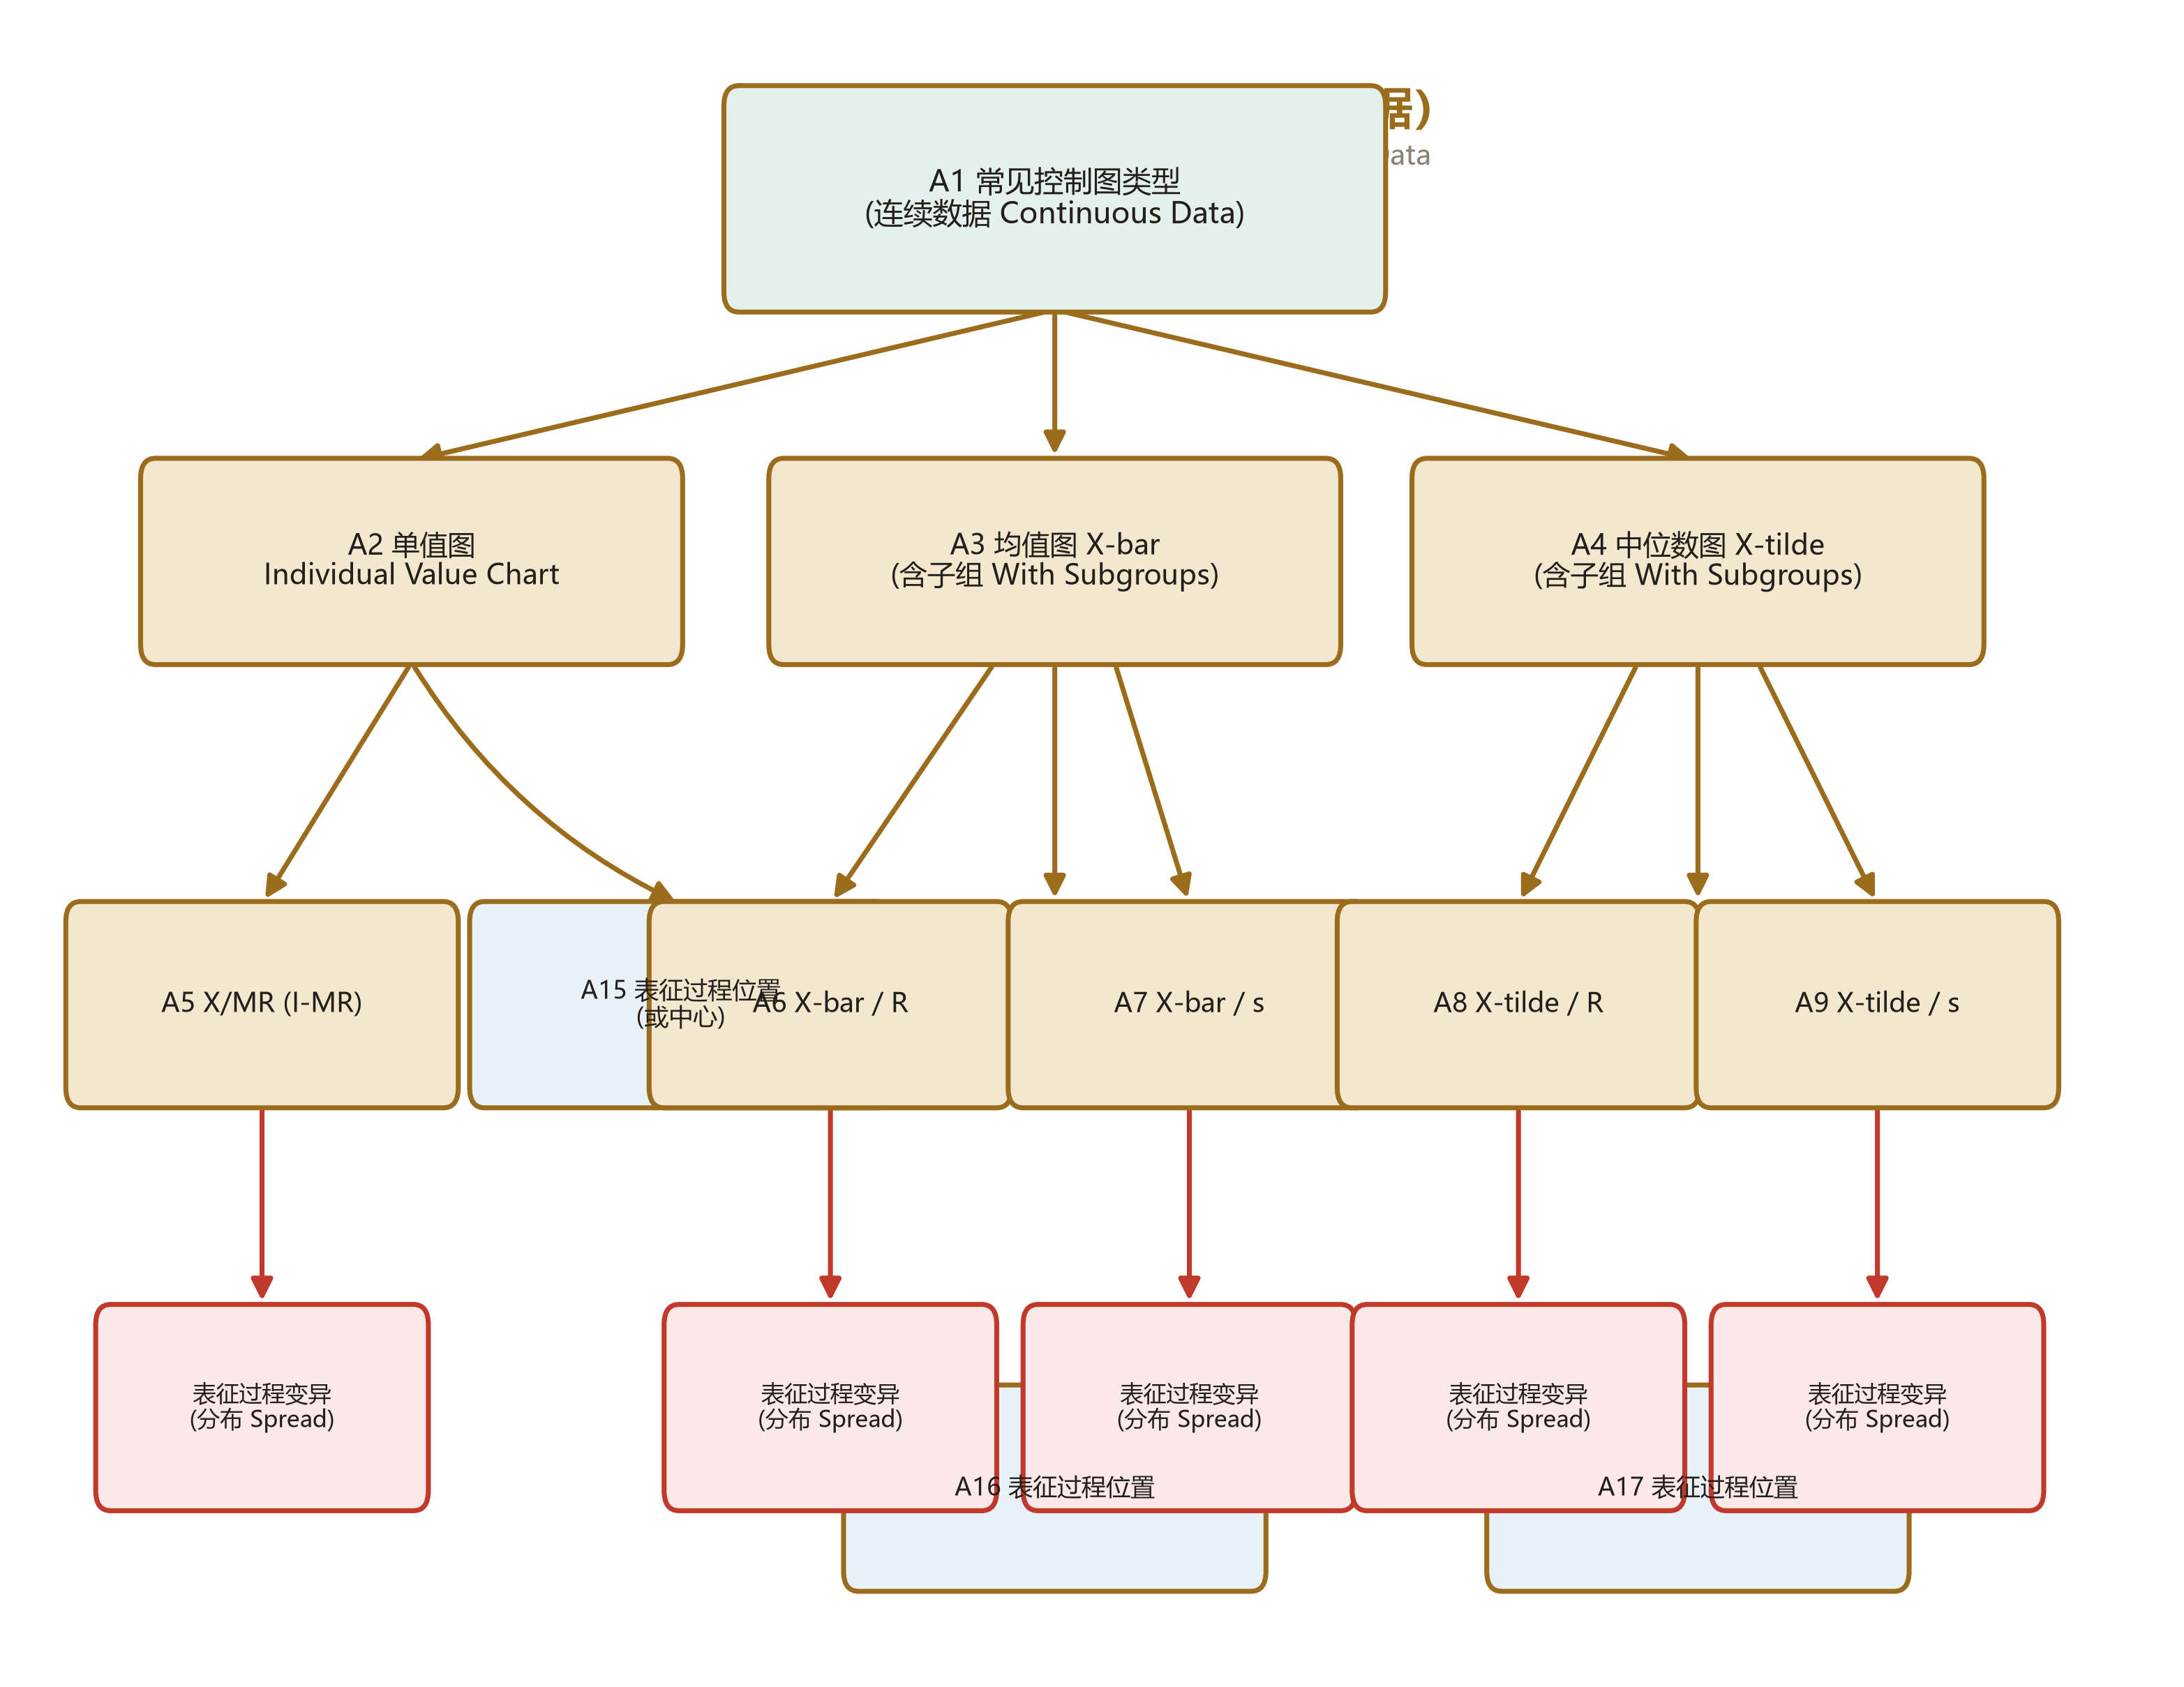
按数据结构的控制图分类树
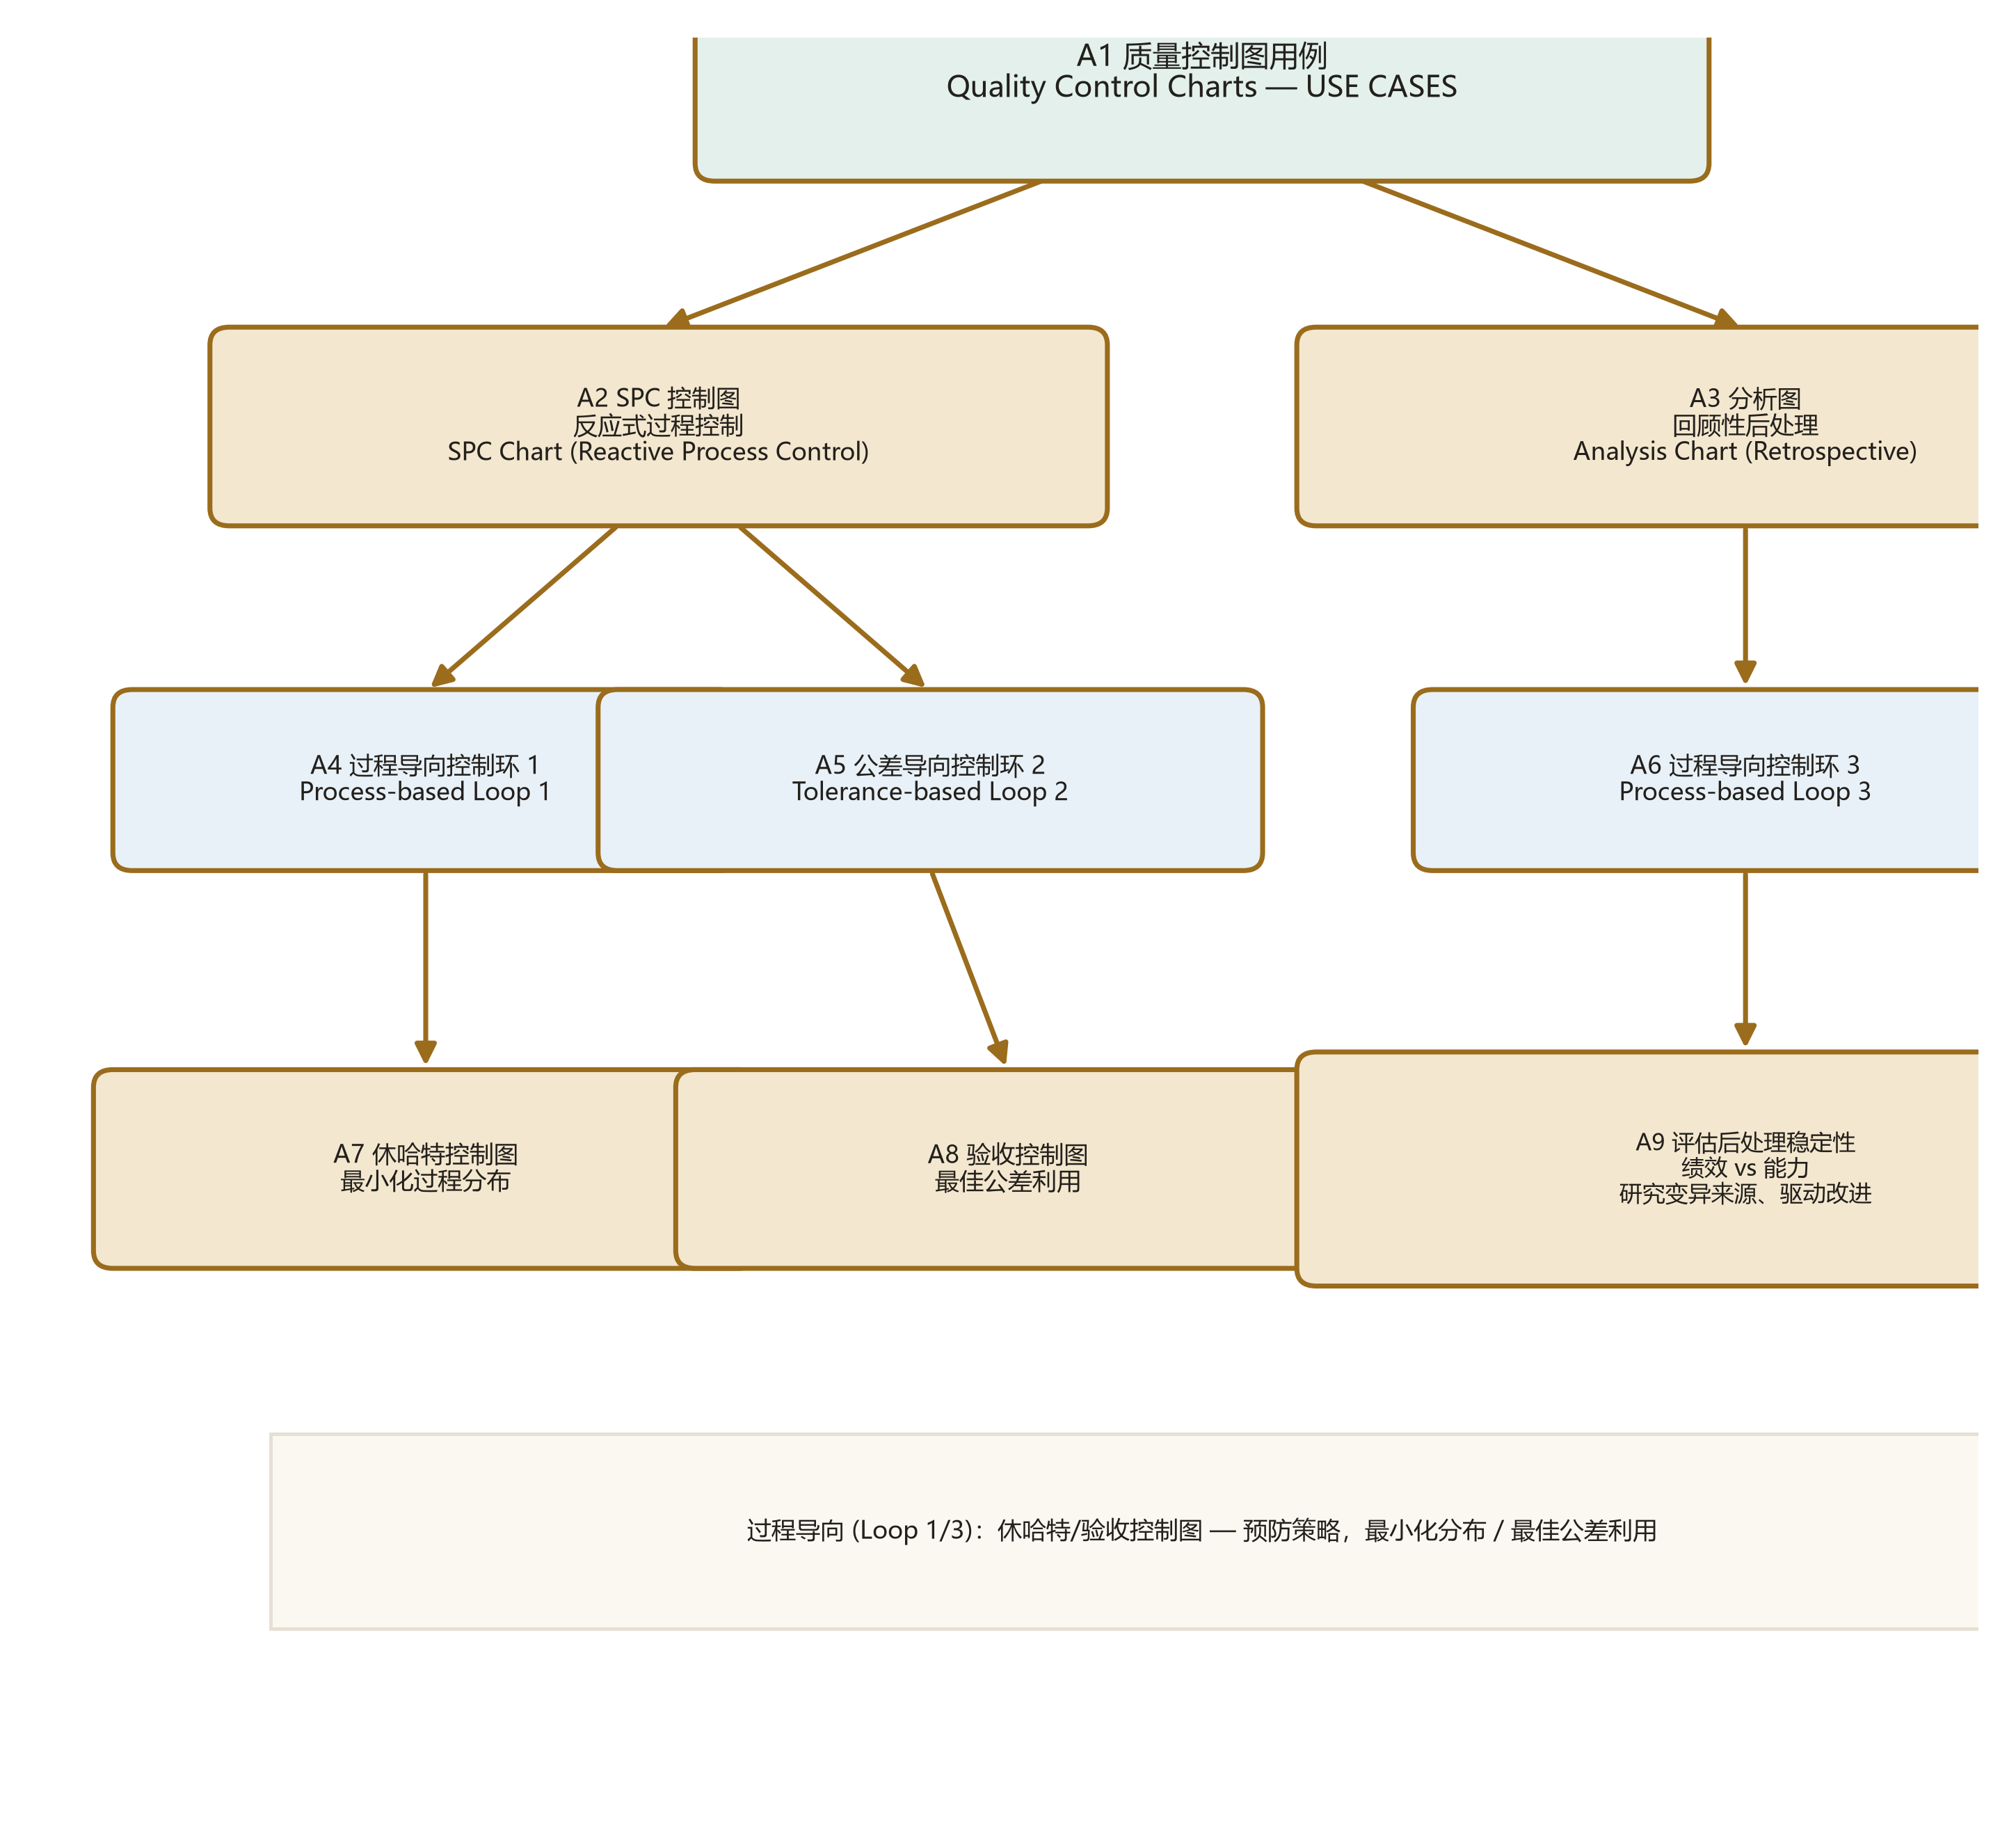
按应用场景的选择决策树
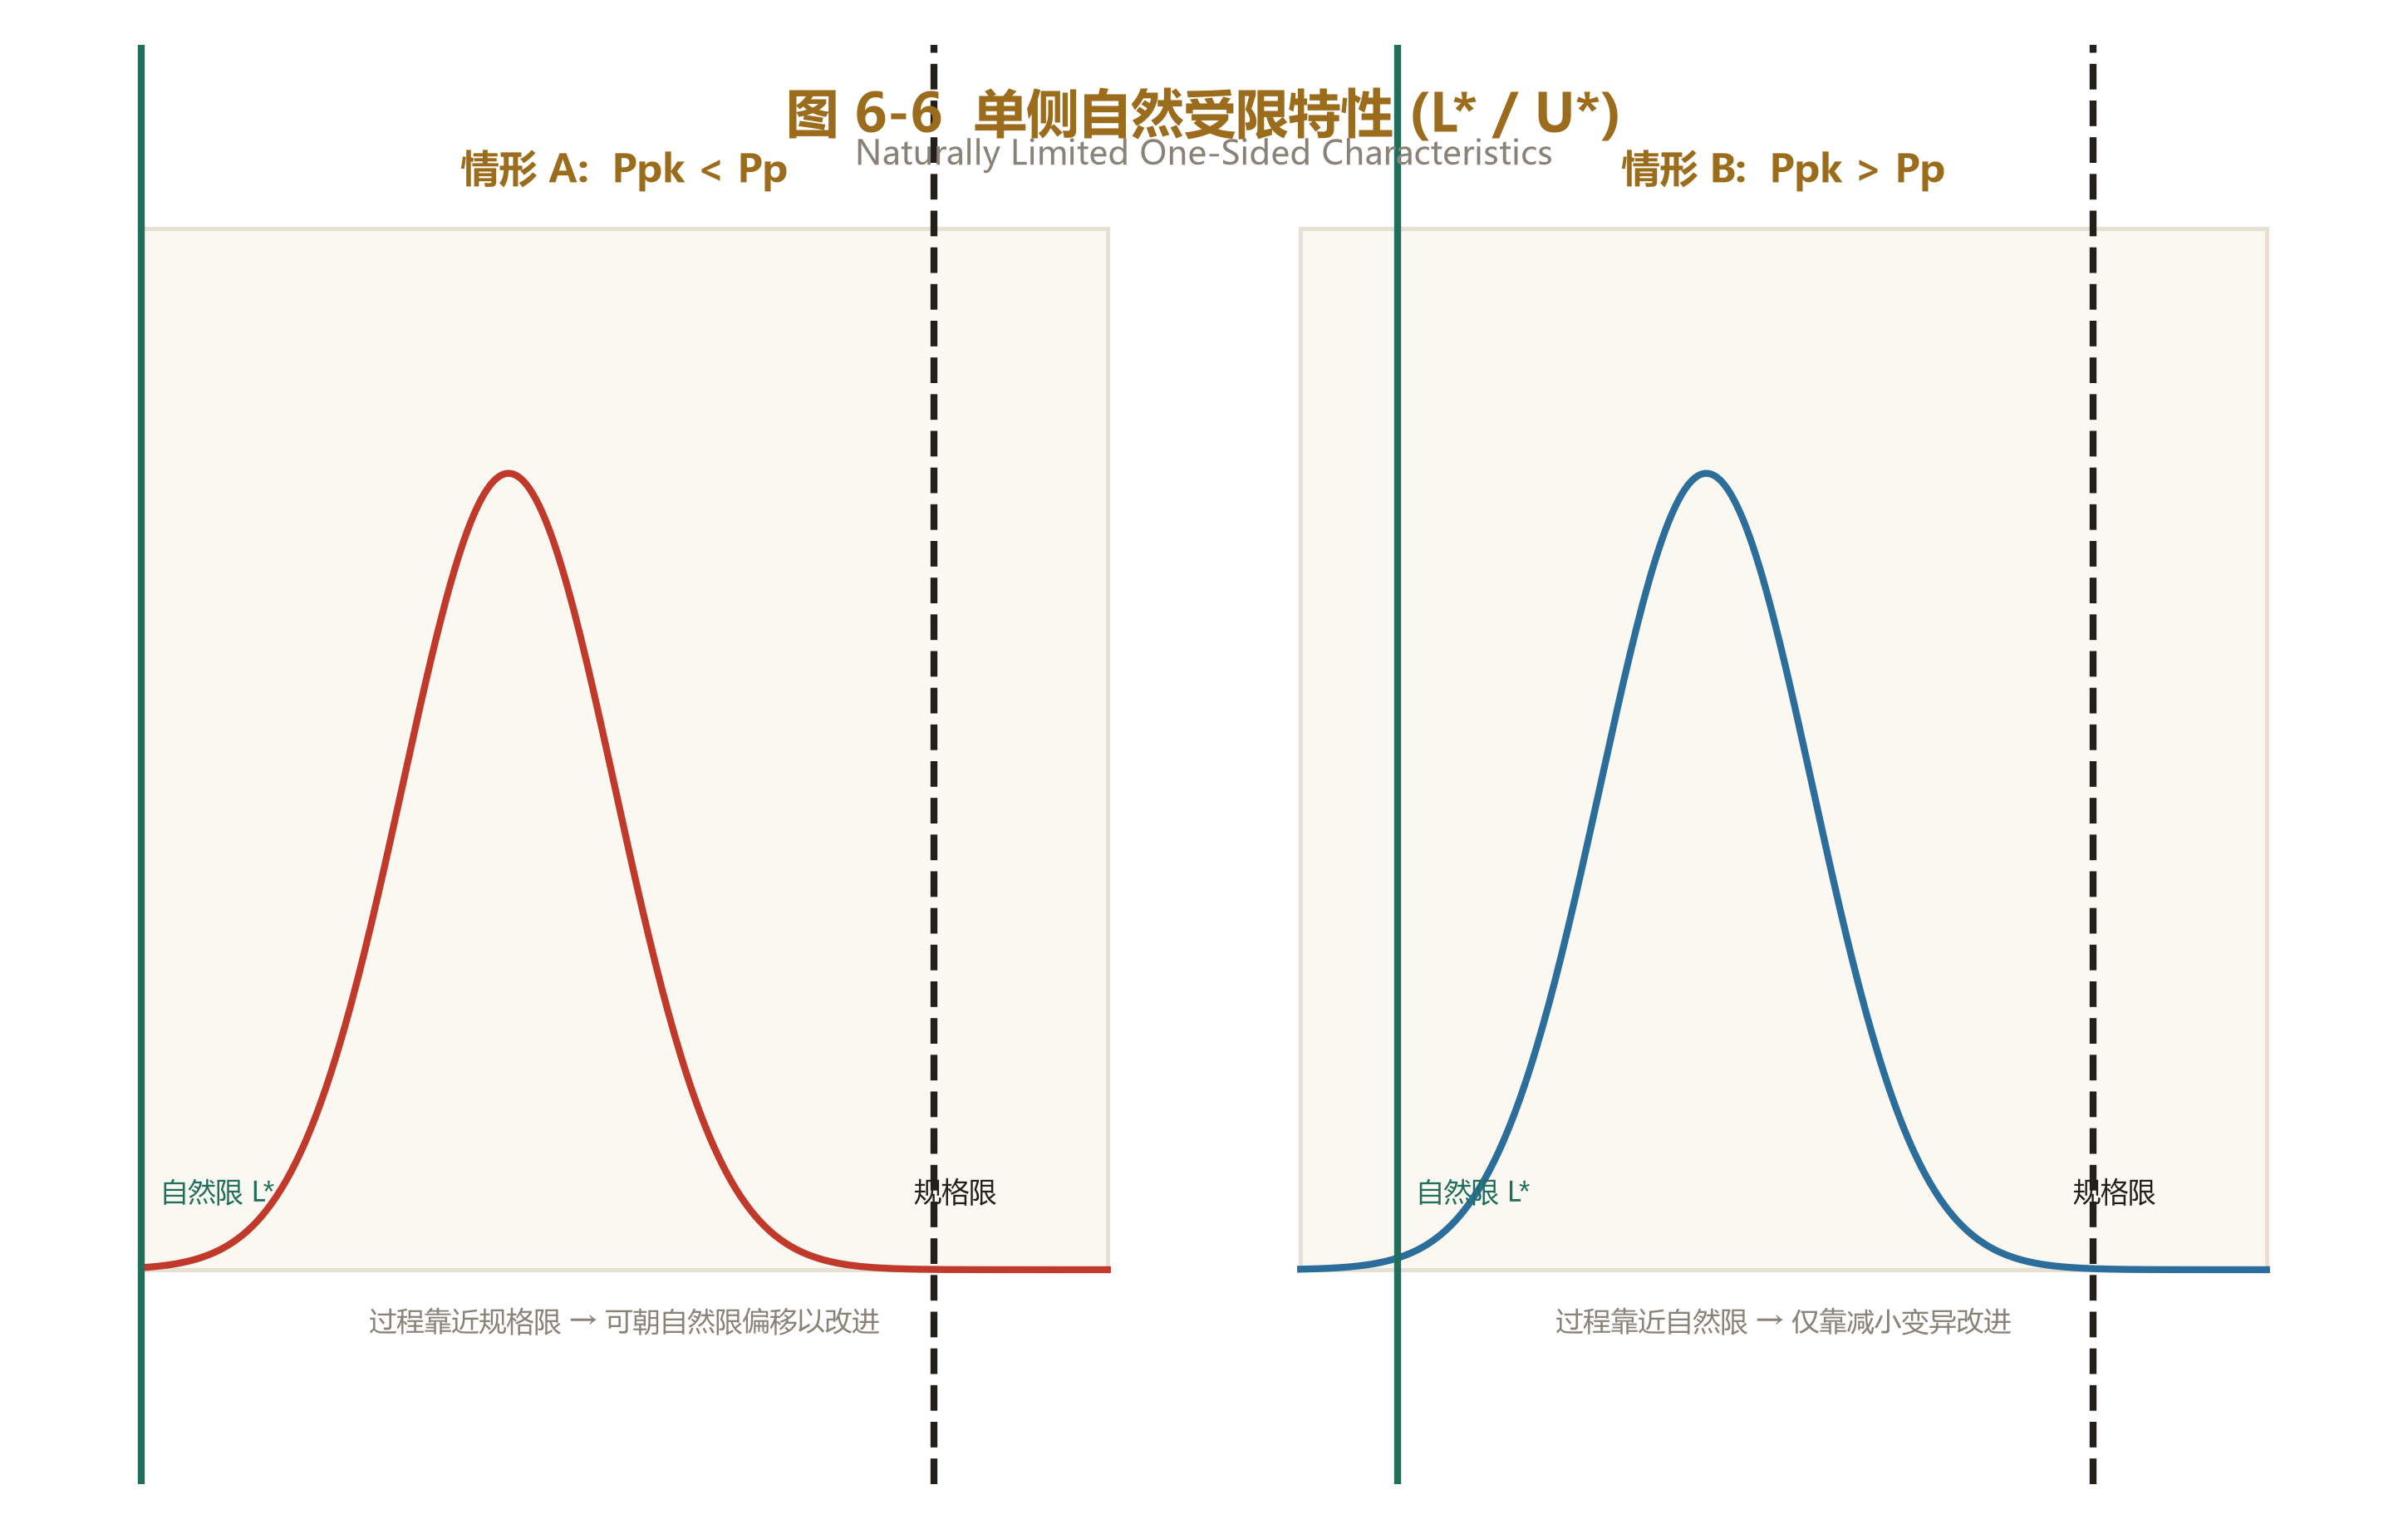
自然受限特性的两种情形
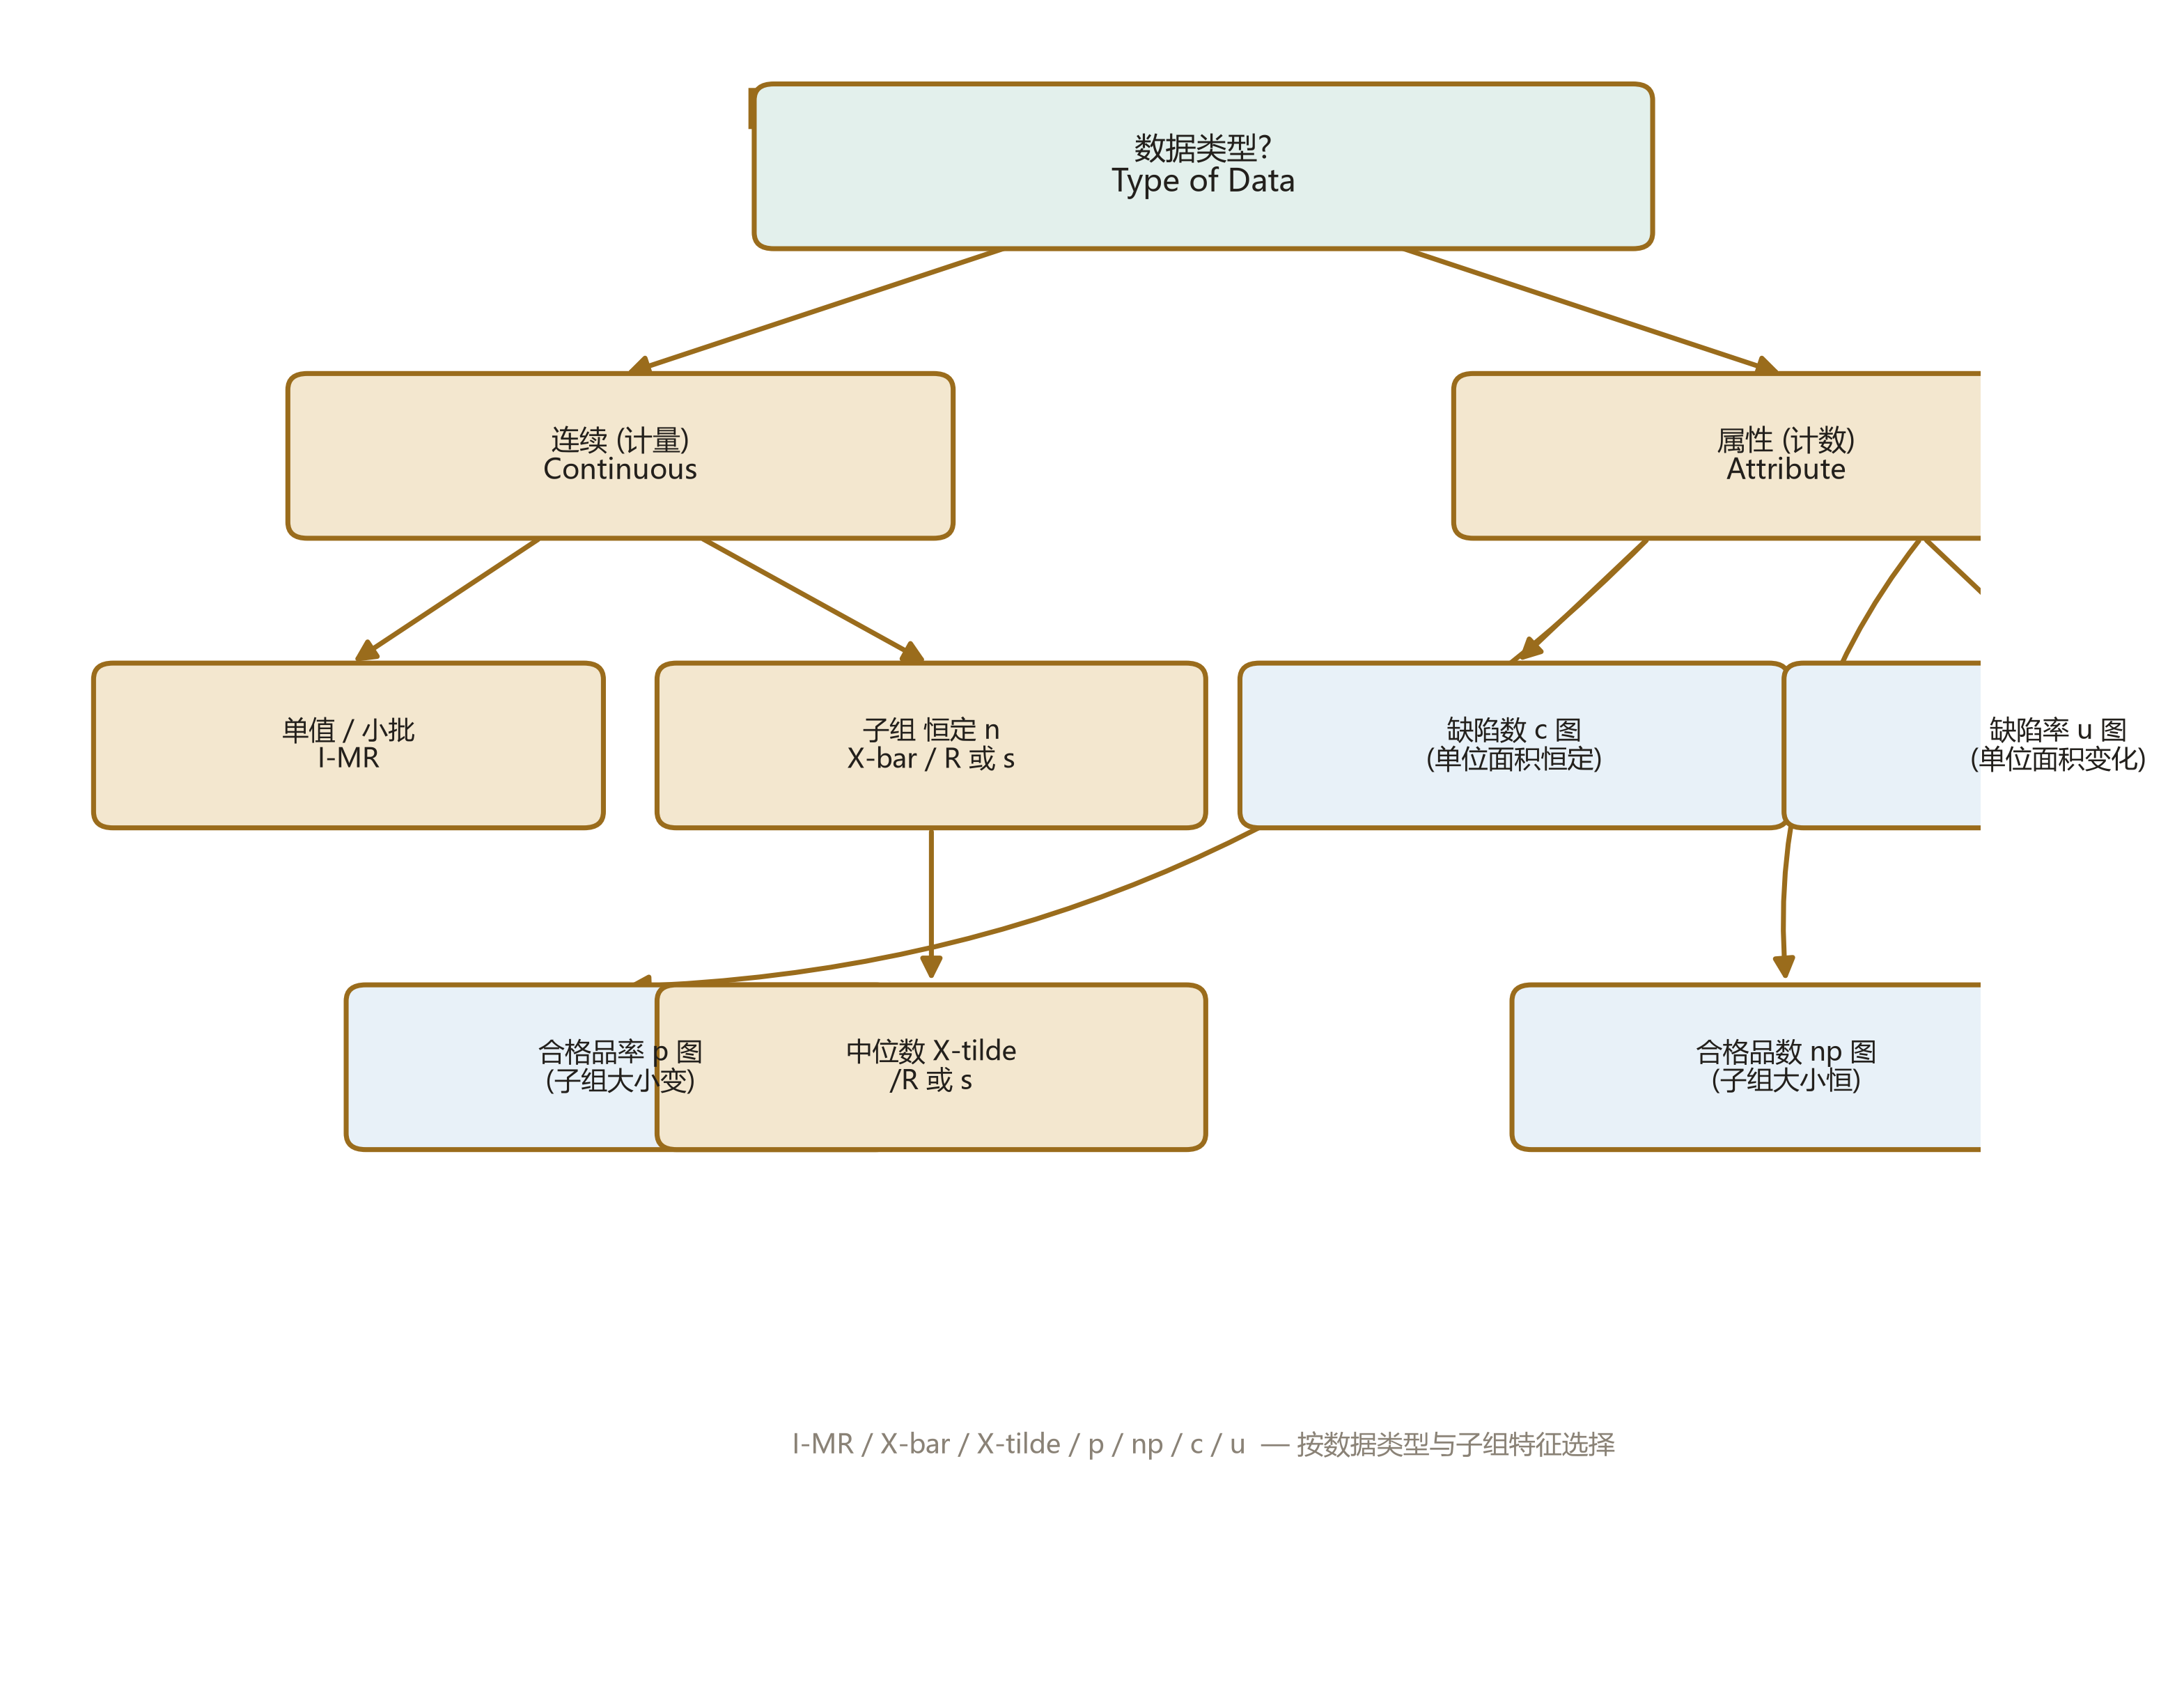
从数据类型出发的实用选择指南
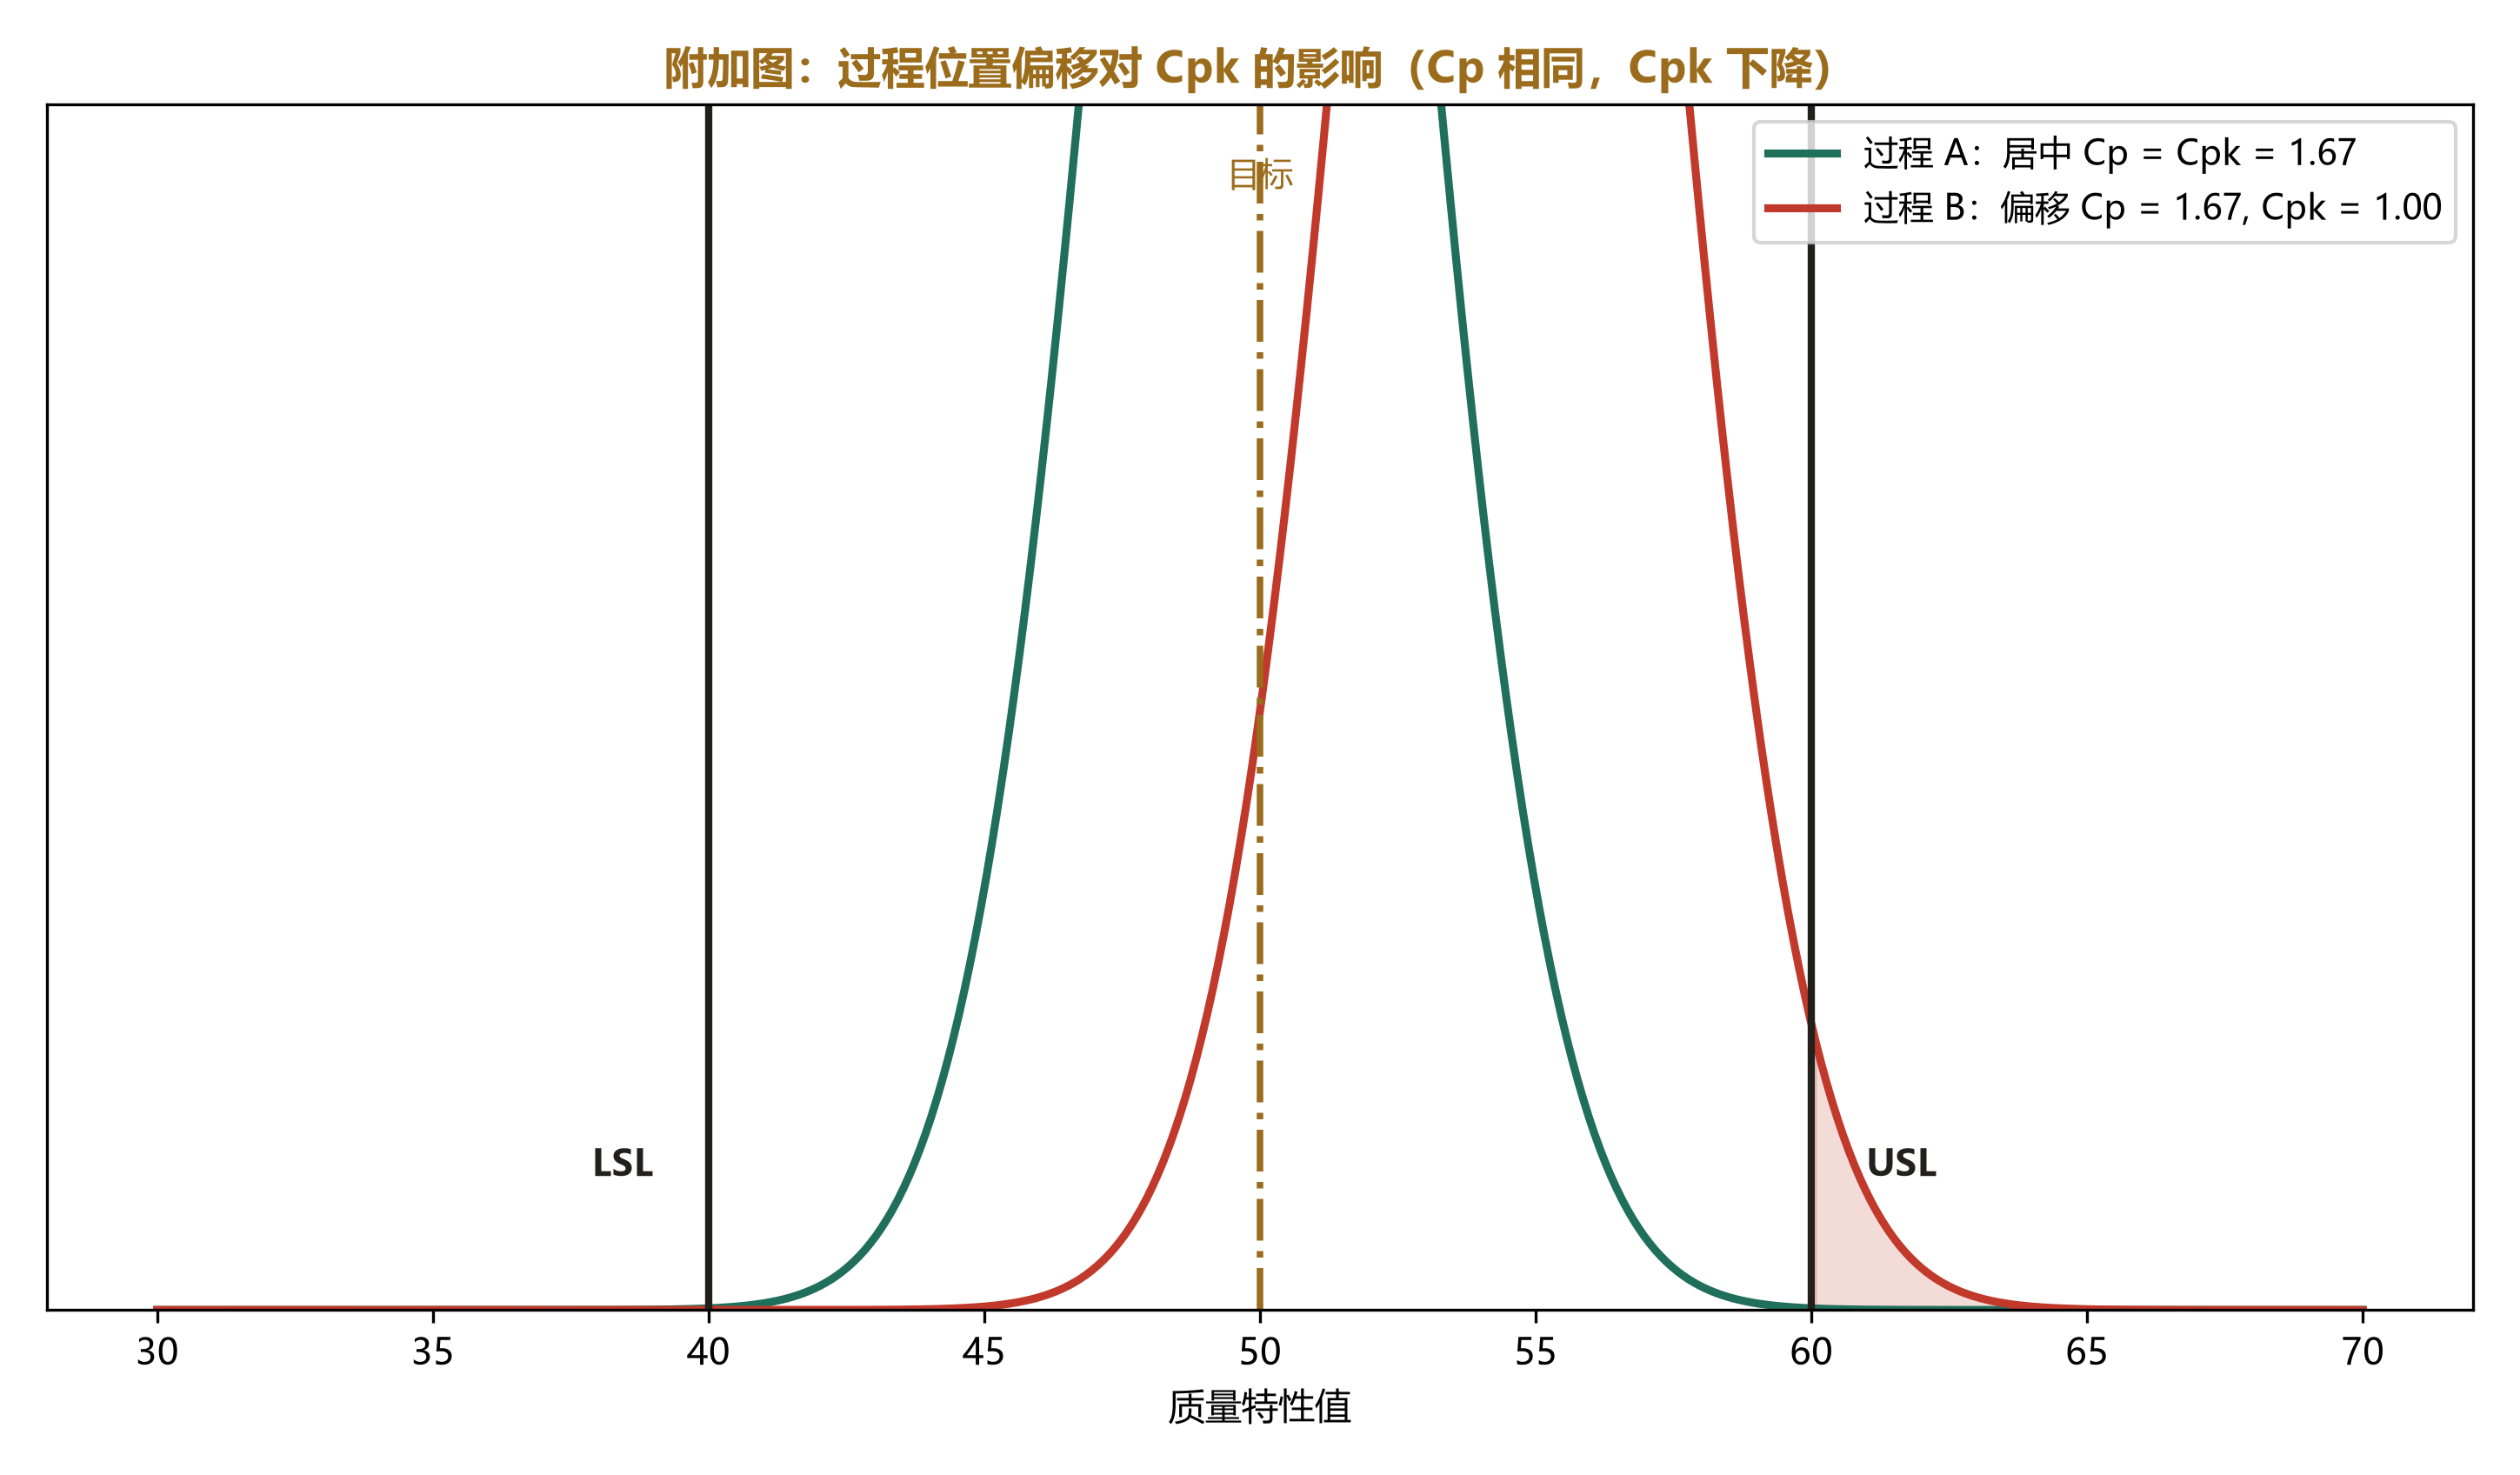
居中vs偏移时的正态分布图示
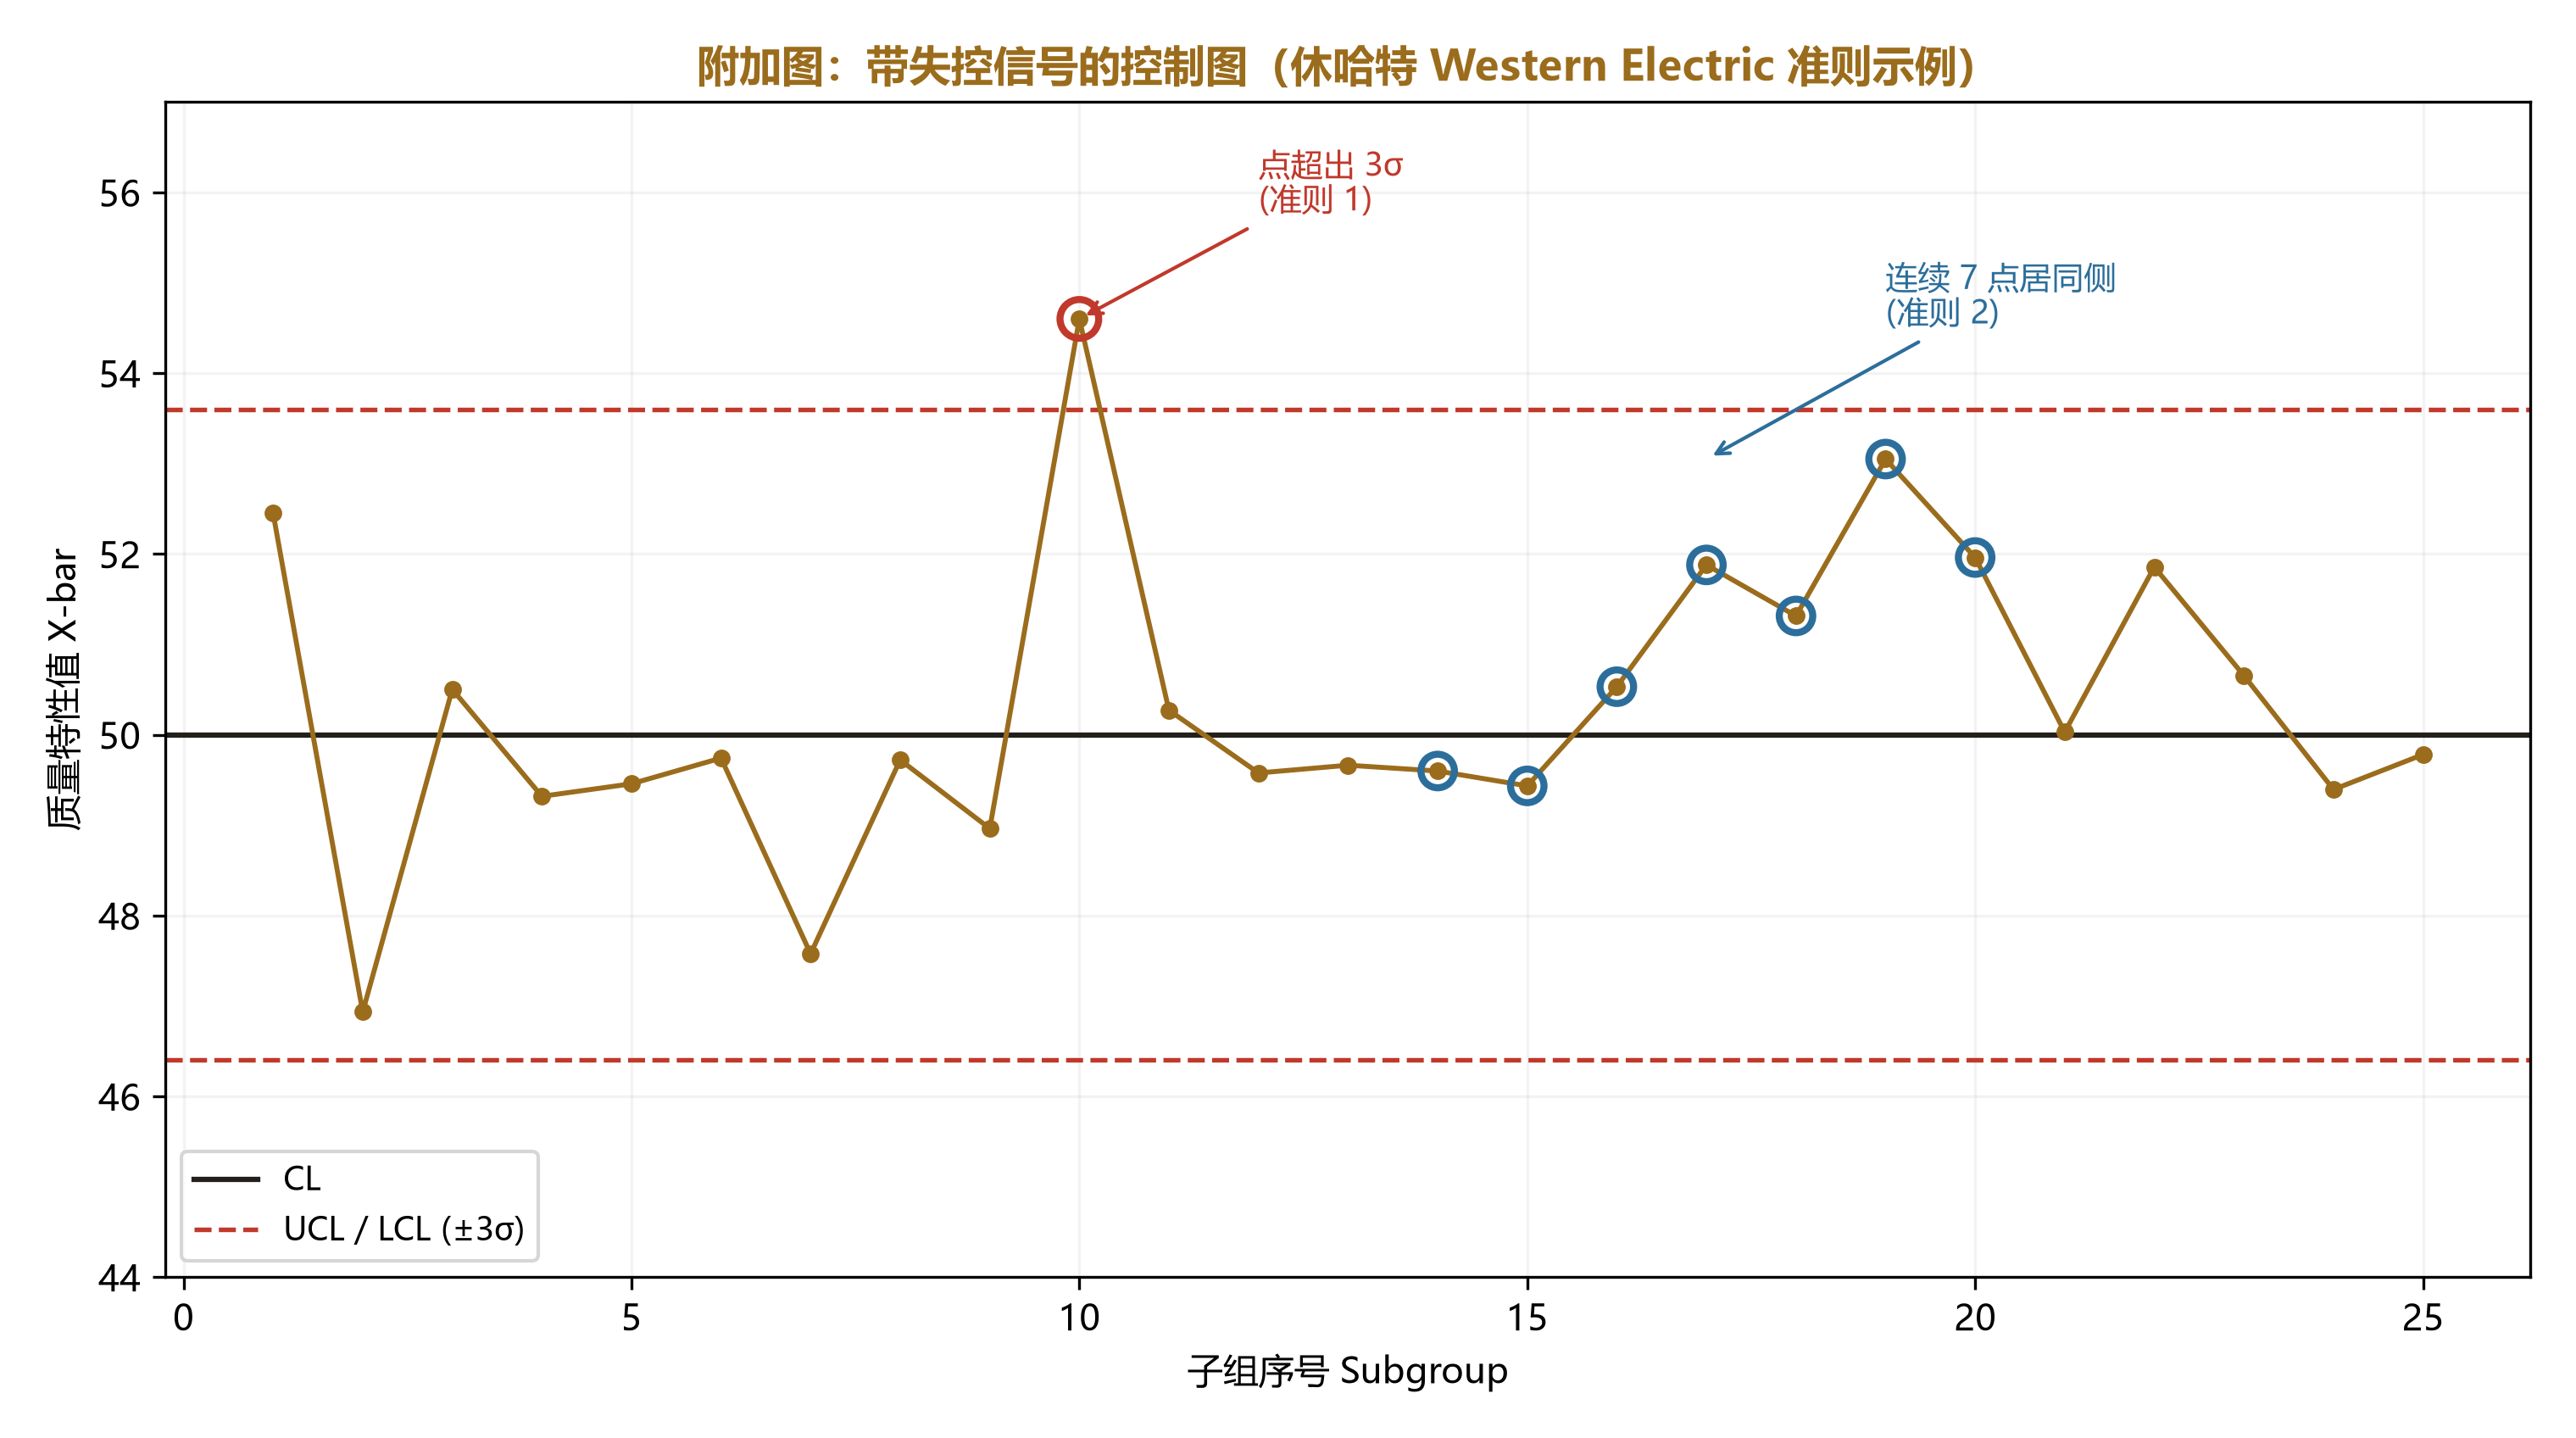
Western Electric规则的图形化展示
机器性能——生产设施放行 / Machine Performance
第7章详细阐述机器性能研究的完整流程——从准备到执行再到指数评价,以及多级加工、多维特性、GD&T等特殊情形的处理方法。
7.2 准备阶段
**样本量(7.2.1):** - 基本要求:连续取50件 - 减少样本量时需调整目标值(Table 7-2、7-3)
**材料(7.2.2):** - 尽可能使用量产条件下的材料 - 记录材料批次信息
**测量系统(7.2.3):** - 必须经过MSA验证 - 测量不确定度应在公差的一定比例以内
**运行条件(7.2.4):** - 机器需达到热稳定状态 - 使用量产工艺参数
**预运行(7.2.5、Figure 7-1):** - 可选但强烈推荐 - 帮助识别早期失效和不稳定因素
7.3 执行机器性能研究
**数据可追溯性:** 每件样品必须有唯一标识 **存储与分块:** 样品需妥善保管以备追溯 **数据收集:** 记录所有测量值及条件参数
**统计分析步骤:** 1. **定性稳定性研究:** 通过I-MR图检查过程是否稳定 2. **分布评价:** 判断是否为正态分布 3. **指数计算:** 计算Pm/Pmk
7.4 机器性能指数要求
**Pm:** 反映机器变异(仅离散度) - 基本要求:Pm ≥ 1.67 - 根据风险等级和样本量调整
**Pmk:** 反映机器变异与中心偏移的组合 - 基本要求:Pmk ≥ 1.67(部分客户要求1.33)
**样本量调整(Table 7-2、7-3):** - 样本量少于50时,目标值需提高 - 置信水平越高(95%/99%/99.9%/99.99%),目标值要求越严格
7.5 特殊情形
**多级加工(7.5.1、Figure 7-2):** - 同一台设备有多个工位/主轴 - 需分工位评价各工位的性能 - 整机性能取最差工位的指数
**多维特性(7.5.2、Figure 7-3、7-4):** - 位置度等需要同时考虑X/Y/Z方向 - Pmk同时考虑位置与变异 - Pm仅考虑变异(位置已由公差补偿)
**GD&T与MMC/LMC(7.5.3、Figure 7-5):** - 几何公差标注下,"合格"的定义不同 - MMC(最大实体状态)下公差带会扩大 - 需根据实际标注类型选择评价方法
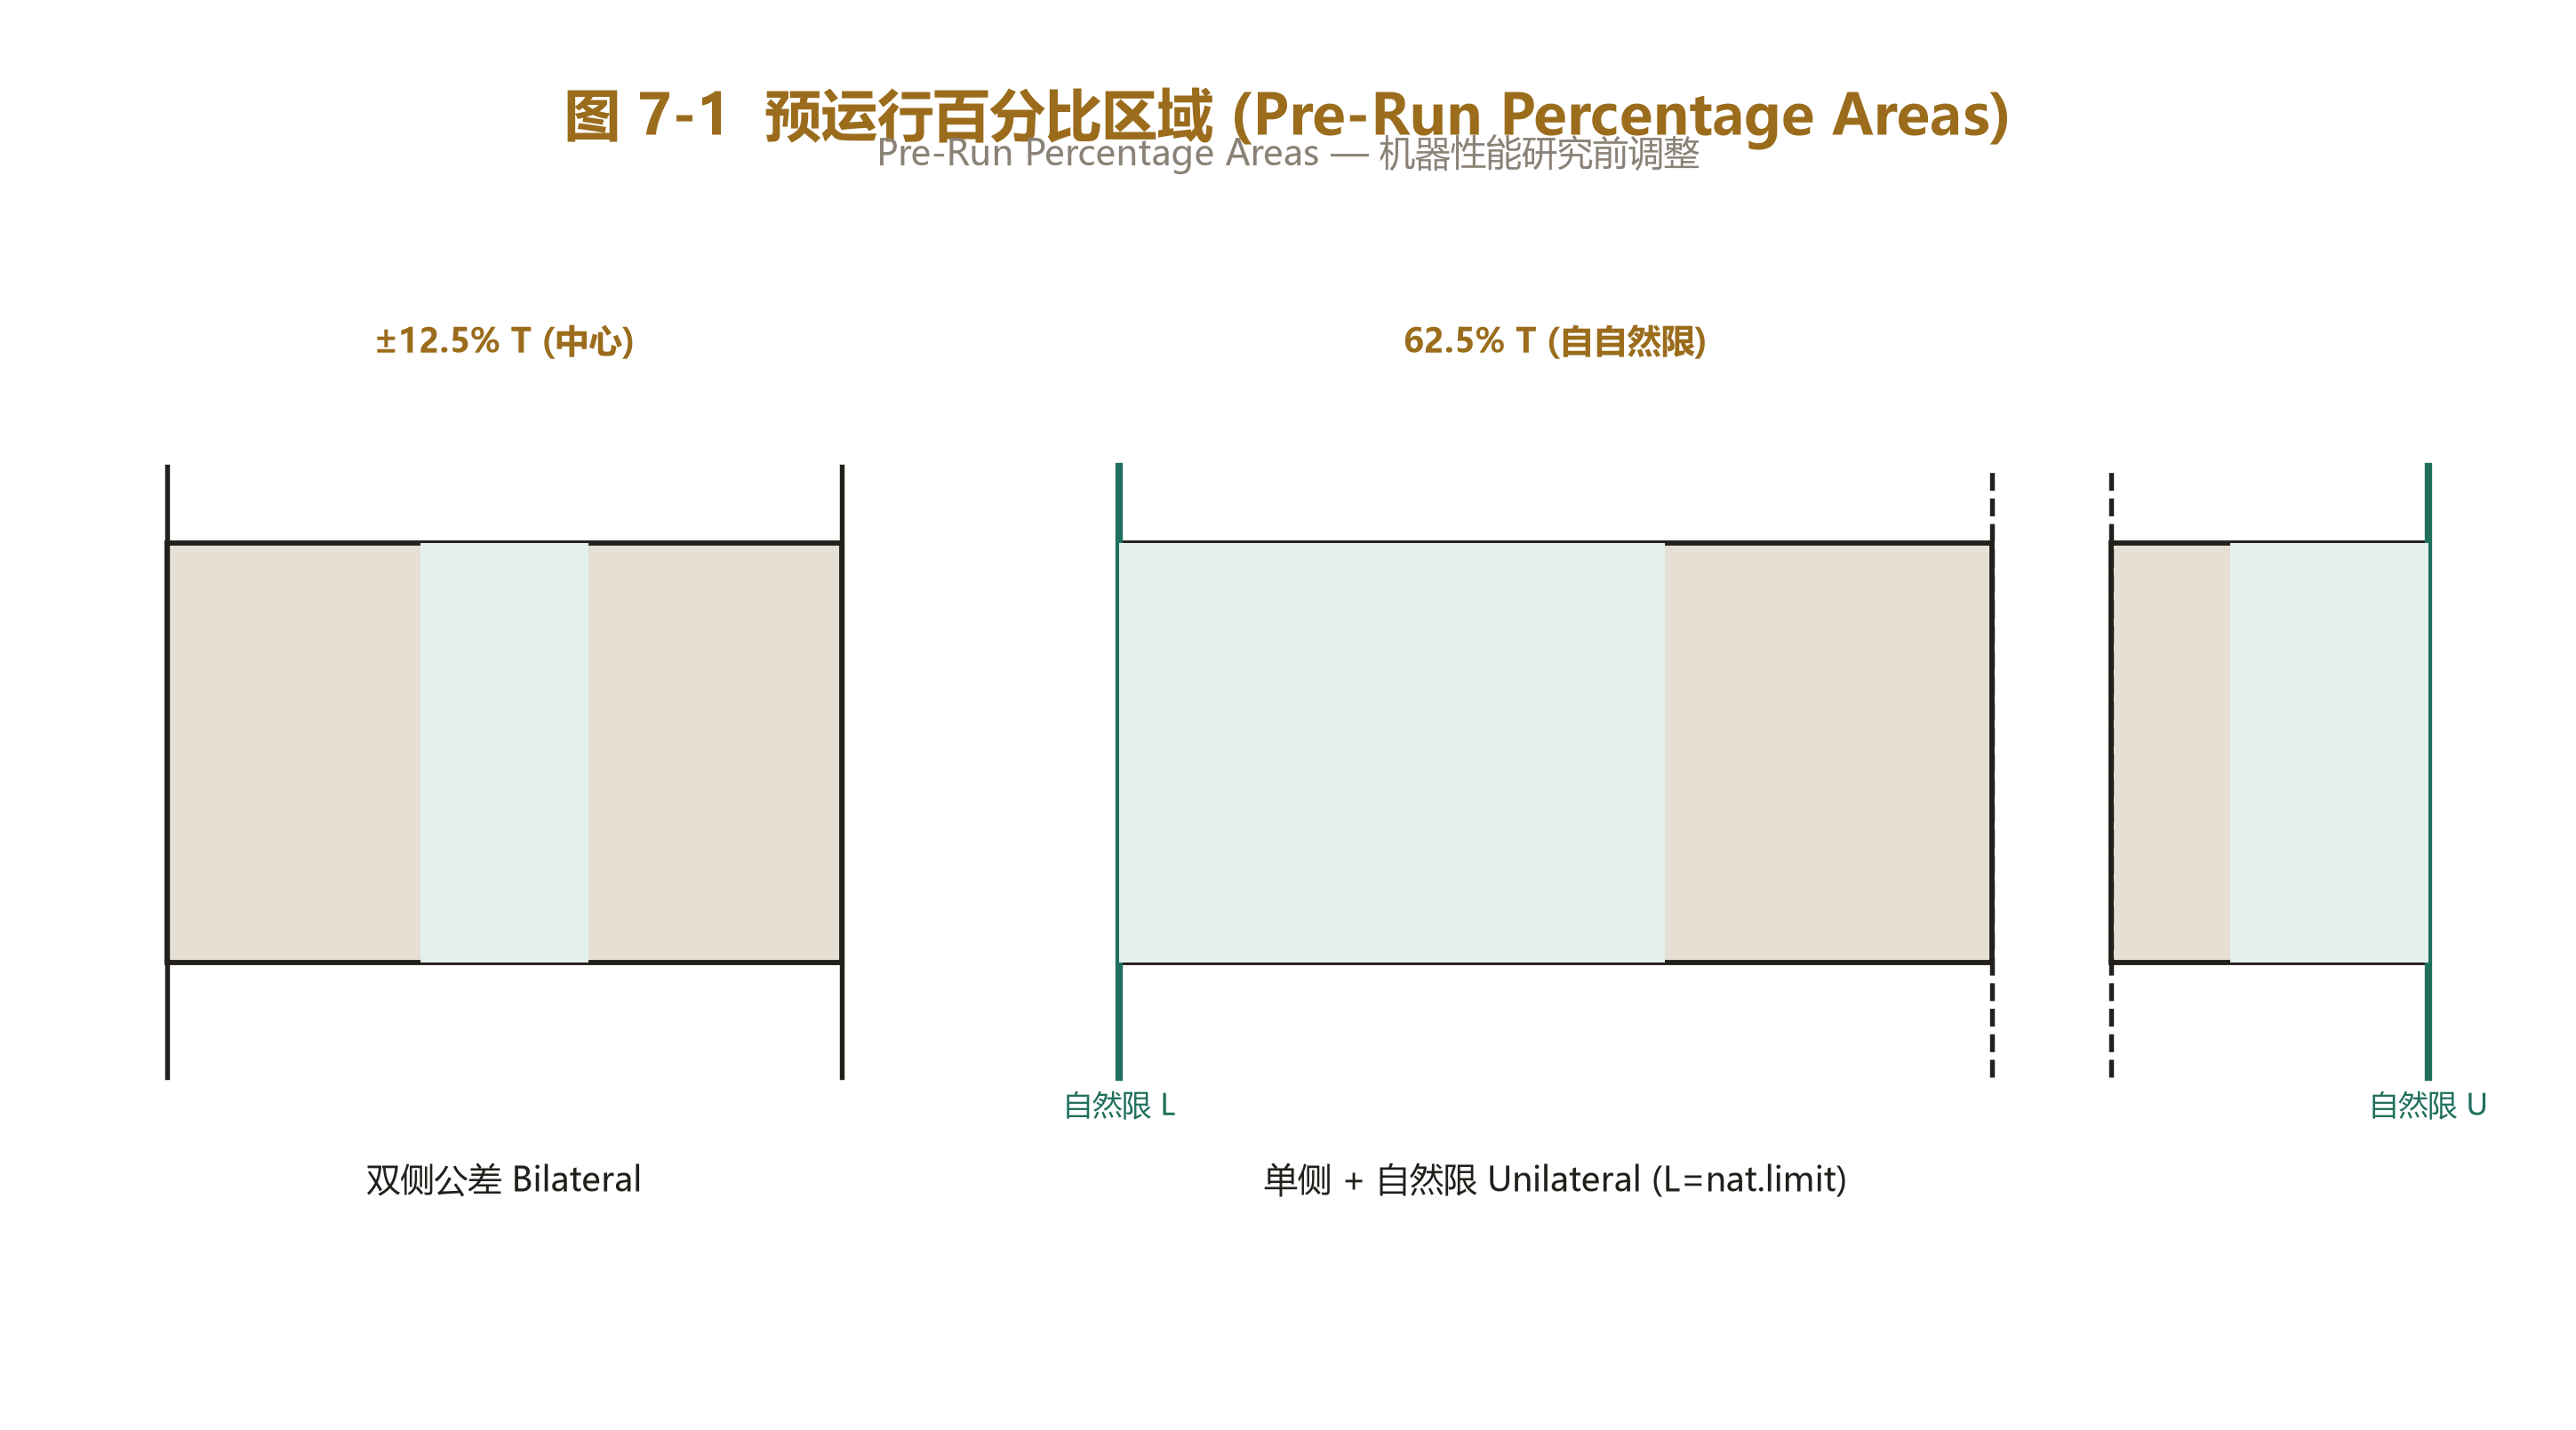
不同预运行阶段的特征区域
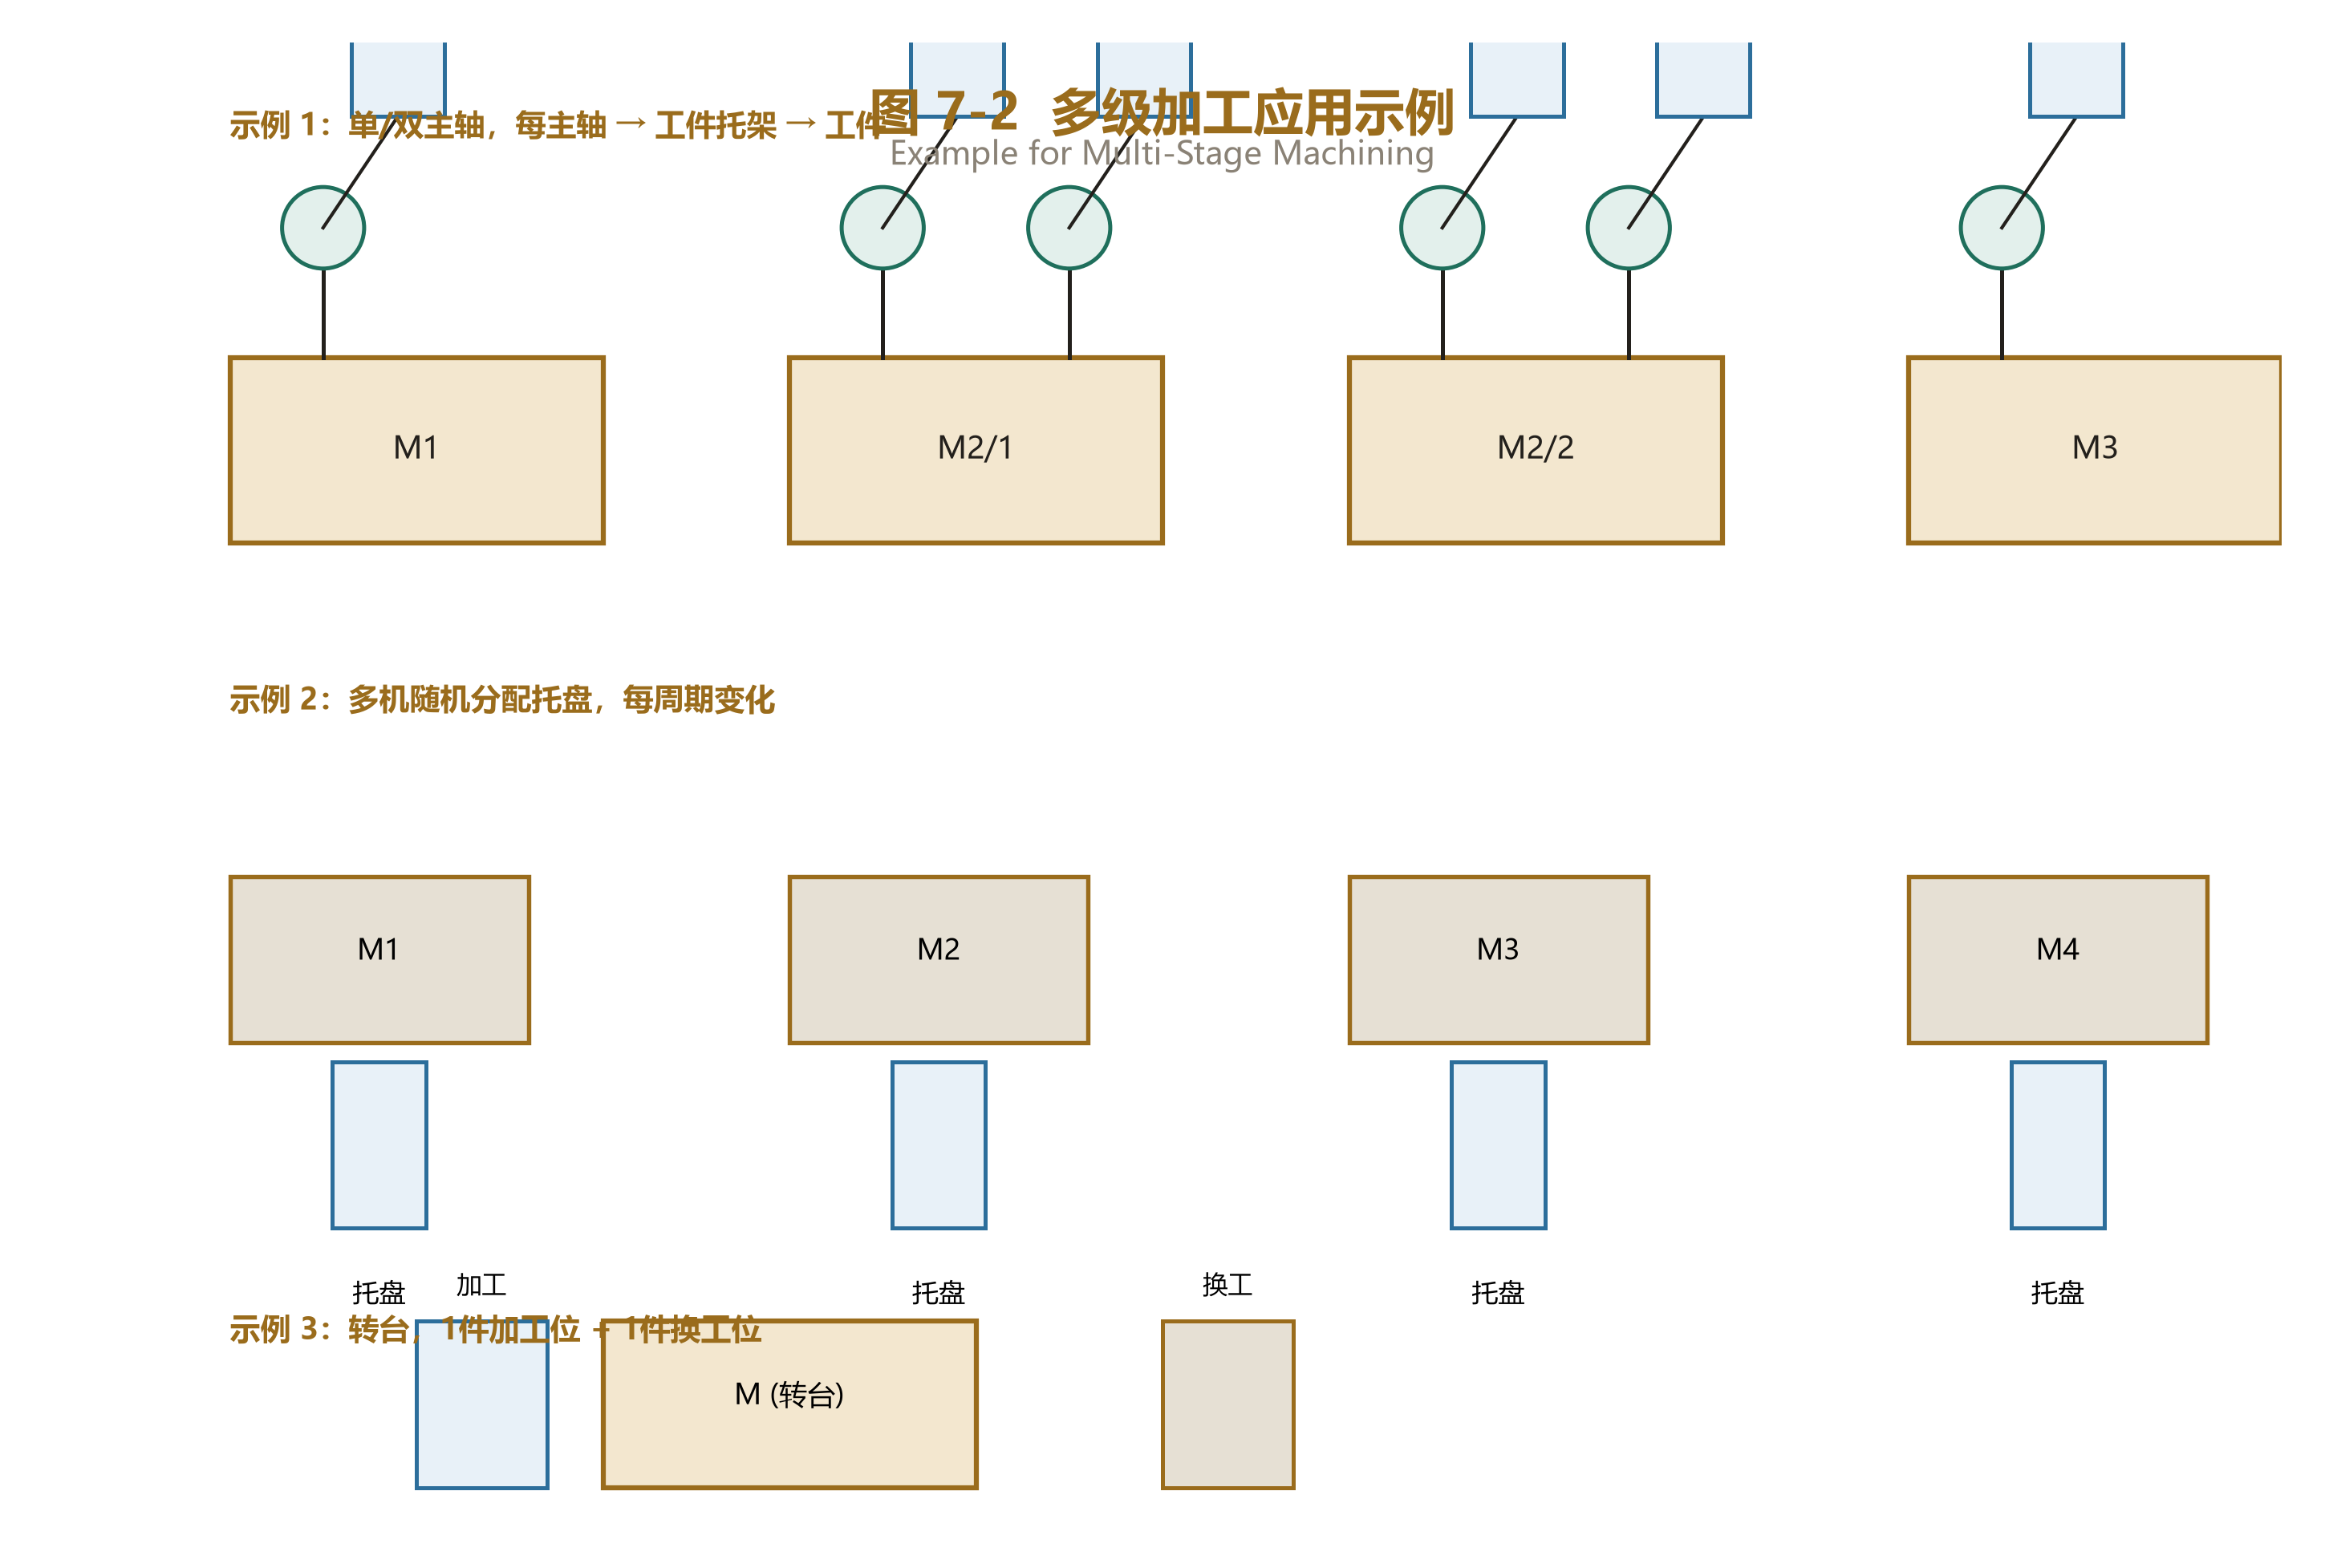
多工位/主轴的性能评价
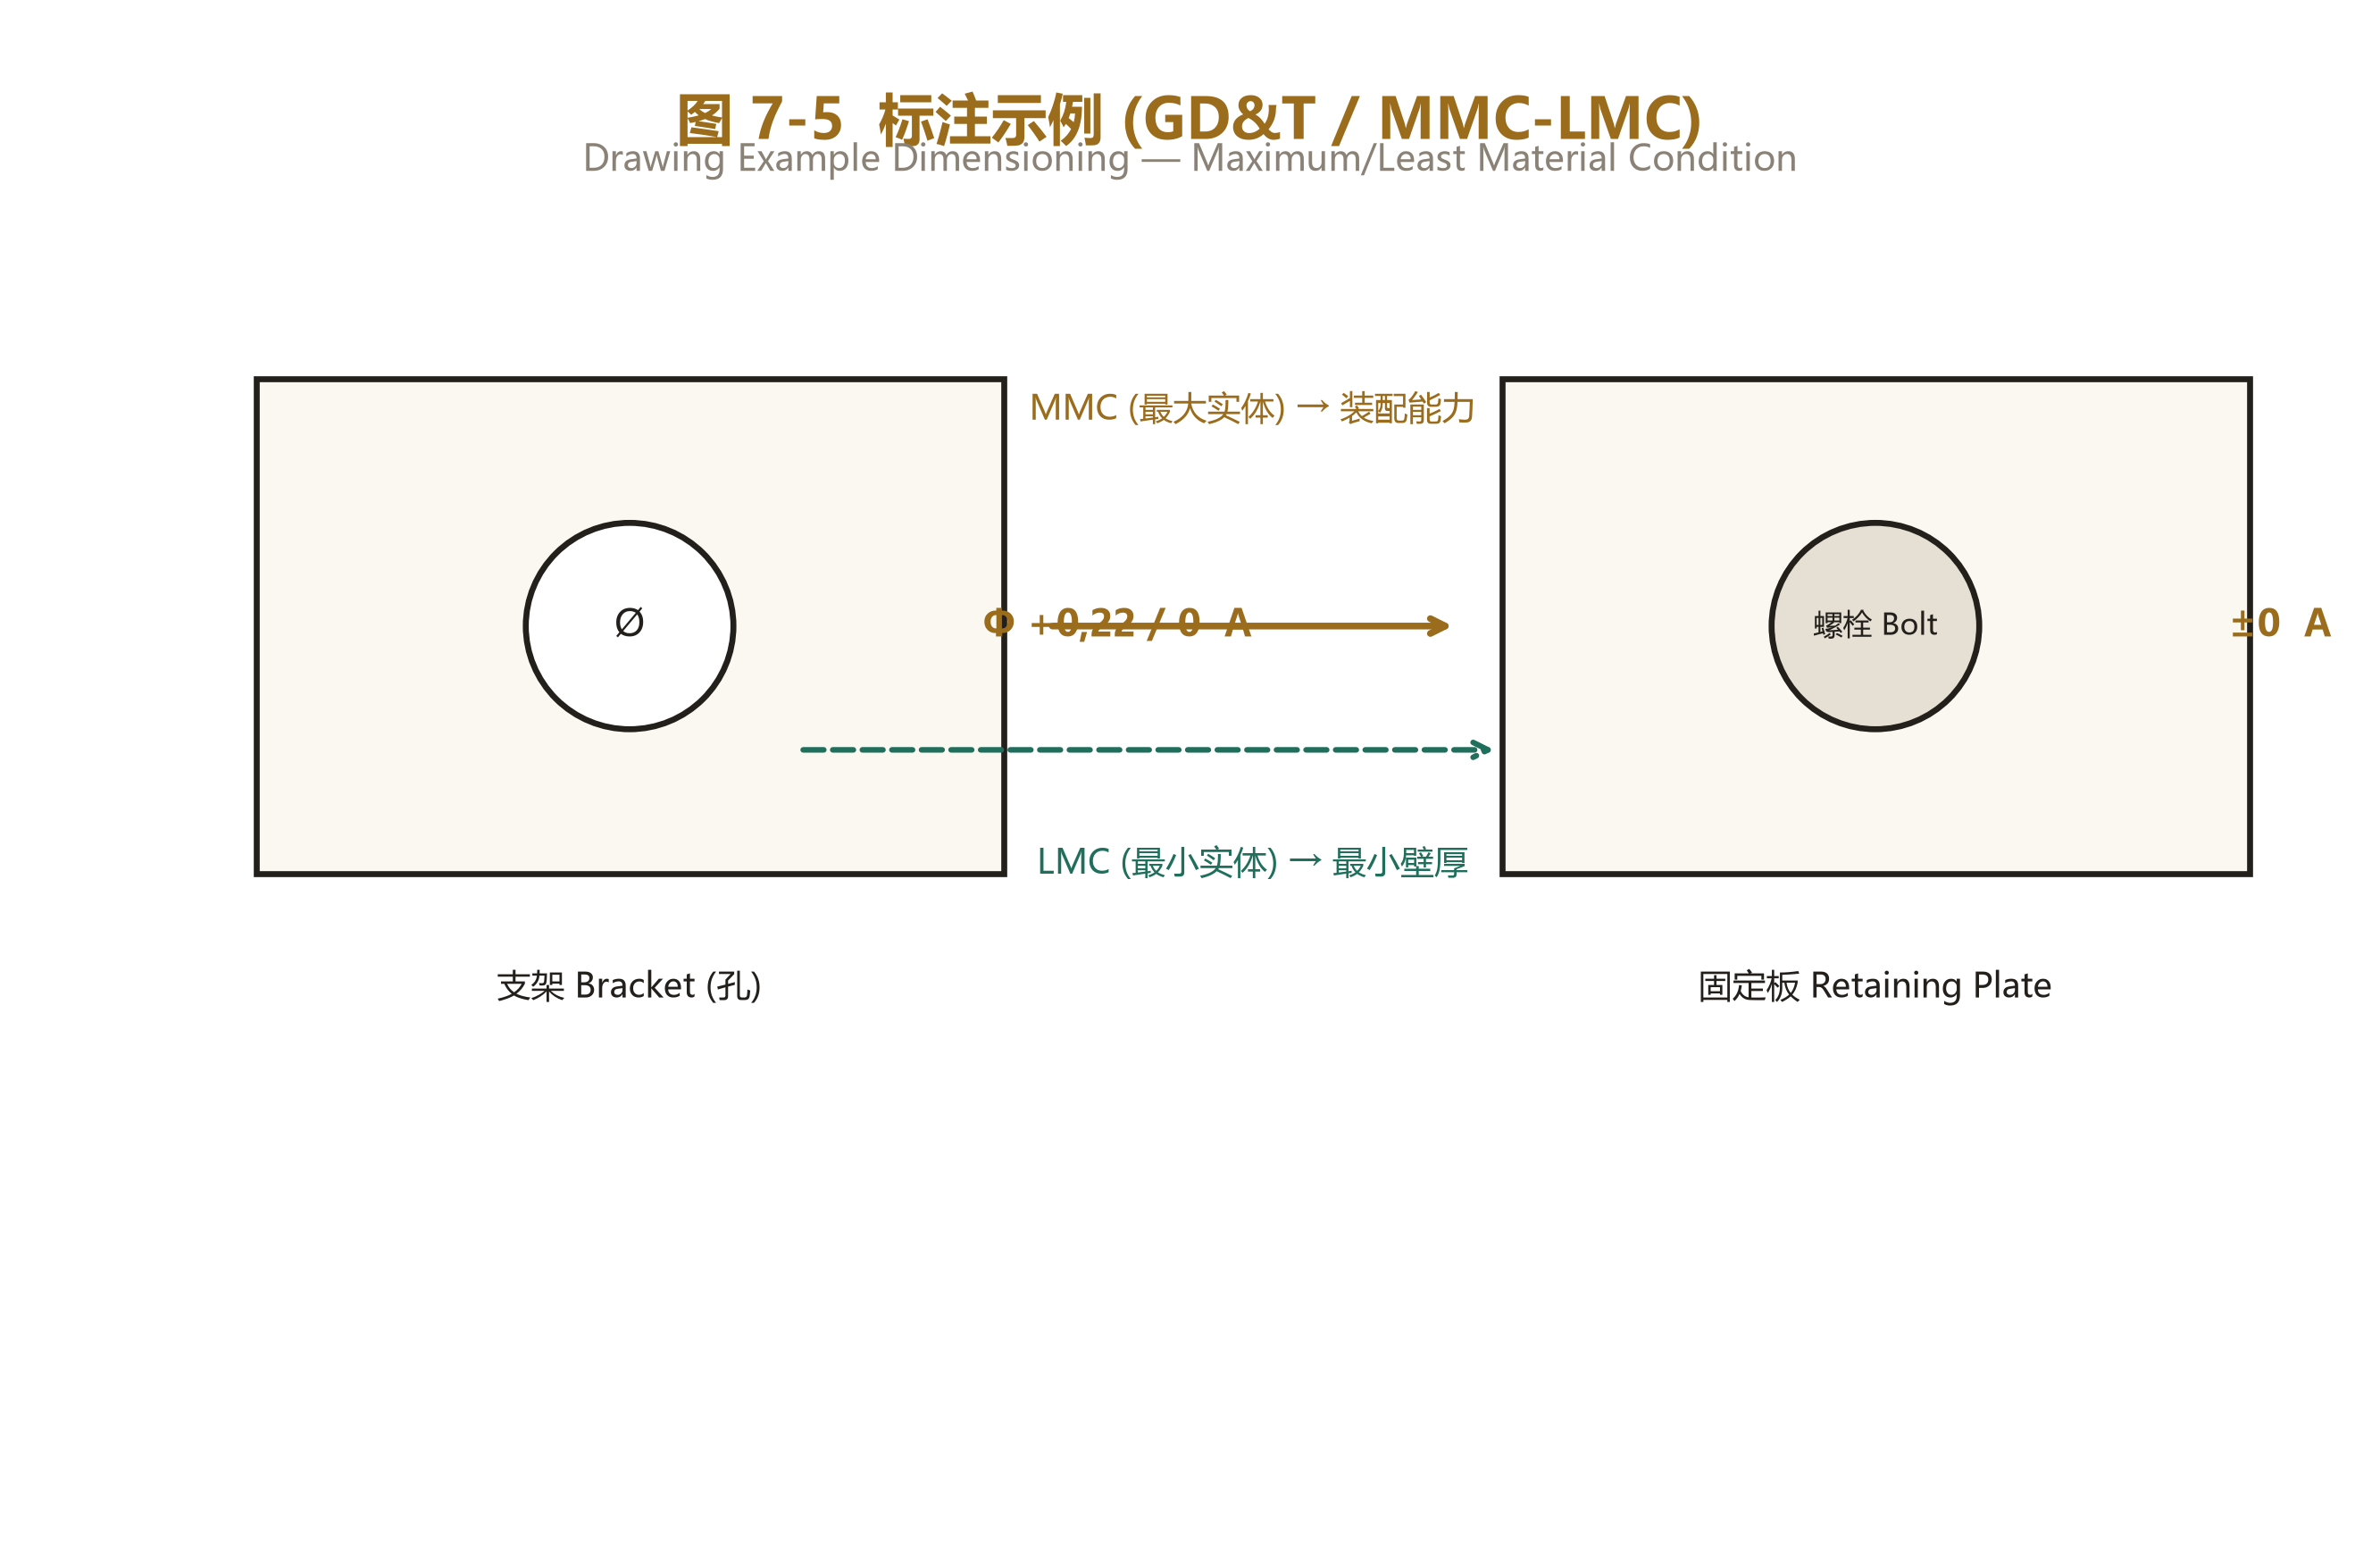
几何公差与MMC/LMC的图纸标注
过程能力——制造过程放行 / Process Capability
第8章聚焦制造过程放行的核心评价方法——过程能力与性能研究。本章引入了ISO 22514-2的时间相关分布模型,这是SPC 2026版相对于老版本的重要更新。
8.2 数据收集与抽样策略
**抽样原则:** - 随机抽样:保证样本代表性 - 分层抽样:覆盖所有变异来源(班次、批次、操作员等) - 子组策略:合理分组以区分组内和组间变异
**样本量建议:** - 初步过程能力:至少50件(或20个子组×2-3件) - 正式过程能力:至少100件
8.3 执行过程能力研究
**三步法:** 1. **稳定性评估:** 用控制图确认过程是否受控 2. **分布识别:** 确定数据的统计分布模型 3. **指数计算:** 根据分布类型选择计算方法
8.4 时间相关分布模型(ISO 22514-2)
这是SPC 2026版的重大更新。手册将过程分为三类时间相关分布模型:
**A1型——稳定正态分布:** - 过程稳定,方差恒定 - 数据基本符合正态分布 - 用经典的Cp/Cpk方法
**A2型——非正态稳定分布:** - 过程稳定但数据非正态 - 需用分布变换或非参数法 - 示例:某些偏态过程
**B型——漂移/趋势分布:** - 过程存在随时间变化的趋势 - 典型例子:刀具磨损 - 需要趋势分析和预测
Figures 8-1、8-2、8-3以15个子图的网格展示了这3类×5种子类型的代表性分布形态。Table 8-2总结了各类模型的统计特征和处理方法。
8.5 过程能力指数要求
**目标值(Table 8-3):** - 初步Pp/Ppk:通常≥1.67 - 正式Cp/Cpk:通常≥1.33 - 安全/法规特性要求更高
**样本量调整(Table 8-4、8-5):** - 与机器性能类同,样本量减少时目标值需提高 - 风险等级越高(关键度越大),调整幅度越大
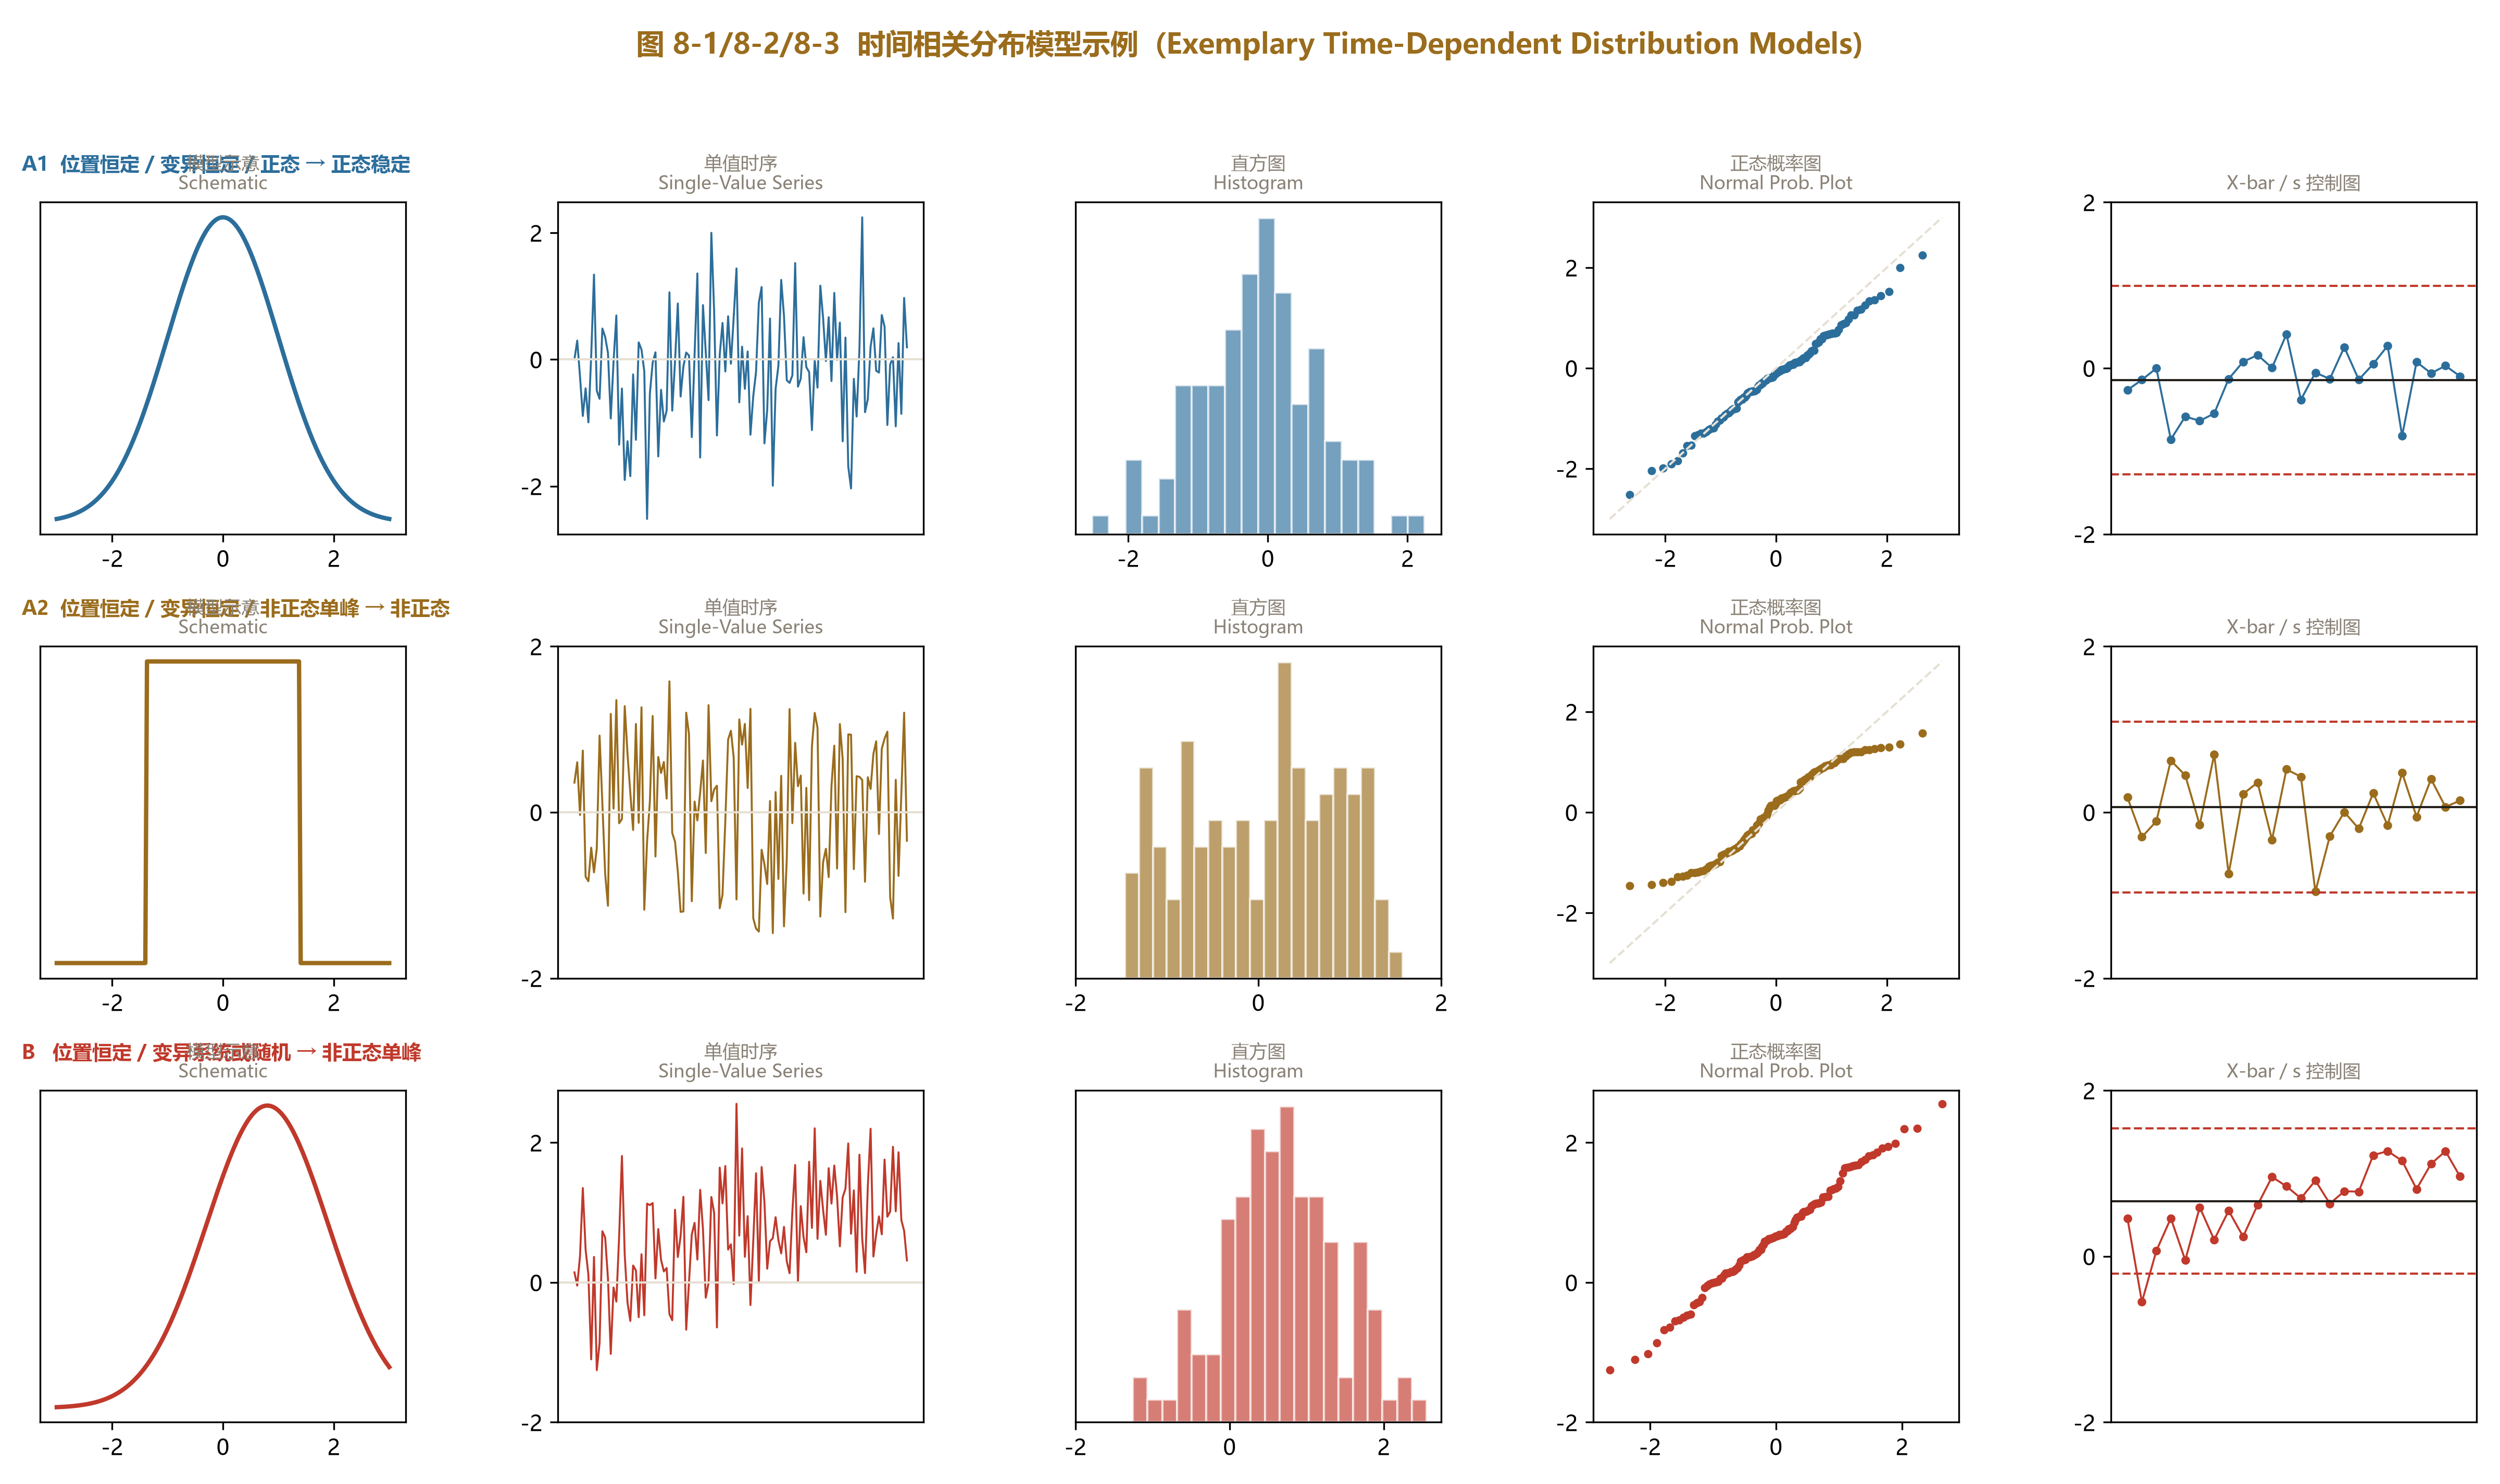
3类×5种分布模型的15子图网格
控制图——SPC与持续能力 / Control Charts
第9章是控制图的实战指南——从控制图的基本概念到类型选择、稳定性判据、失控行动计划,再到持续能力和特殊情形。控制图是SPC最直观、最常用的武器。
9.1 不同的控制概念
**过程相关控制(Process-Related):** - 控制图基于过程自身的变异设定控制限 - 控制限来自过程数据 - 关注"过程是否稳定"
**公差相关控制(Tolerance-Related):** - 控制限直接引用产品公差 - 关注"产品是否合格" - 与过程能力无关
9.2 失控状态与控制图有效性
**回顾性控制图 vs SPC控制图(Figure 9-1、Table 9-1):**
| 维度 | 回顾性控制图 | SPC控制图 | |------|------------|----------| | 目的 | 分析过去数据 | 监控当前过程 | | 时间方向 | 向后看 | 实时向前看 | | 控制限 | 基于分析数据设定 | 基于受控过程设定 | | 数据 | 一次性收集 | 持续收集 |
**稳定性准则(Western Electric Rules):** 1. 任意点超出控制限(UCL/LCL) 2. 连续7点在中心线同一侧 3. 连续7点持续上升或下降 4. 连续2/3点在2σ~3σ区间 5. 连续4/5点在1σ~2σ区间 6. 周期性模式
9.3 控制图类型
**计量型控制图:** - Xbar-R图:子组≤9,最常用 - Xbar-s图:子组≥10,精度更高 - I-MR图:子组=1,适用于慢速过程
**计数型控制图:** - p图:不合格品率,子组可变 - np图:不合格品数,子组固定 - c图:缺陷数,单位固定 - u图:单位缺陷数,单位可变
**特殊控制图:** - CUSUM图:累积和控制图,对小偏移敏感 - EWMA图:指数加权移动平均图
9.4 持续能力与性能
控制图不仅用于判断过程是否受控,也用于持续评价过程能力:
- **受控状态下**:定期更新Cp/Cpk - **趋势预警**:当能力指数呈下降趋势时,启动预防措施 - **能力报告**:按月/季度汇总过程能力报告
9.5 特殊情形
**小批量/短周期:** - 子组不足时,可采用目标控制图或差值控制图 - 多个相似特性可合并分析
**多品种/混合生产:** - 按产品系列分组建立控制图 - 使用标准化控制图(Z图)
**自动检测系统:** - 100%全检时,关注趋势分析而非抽样控制图
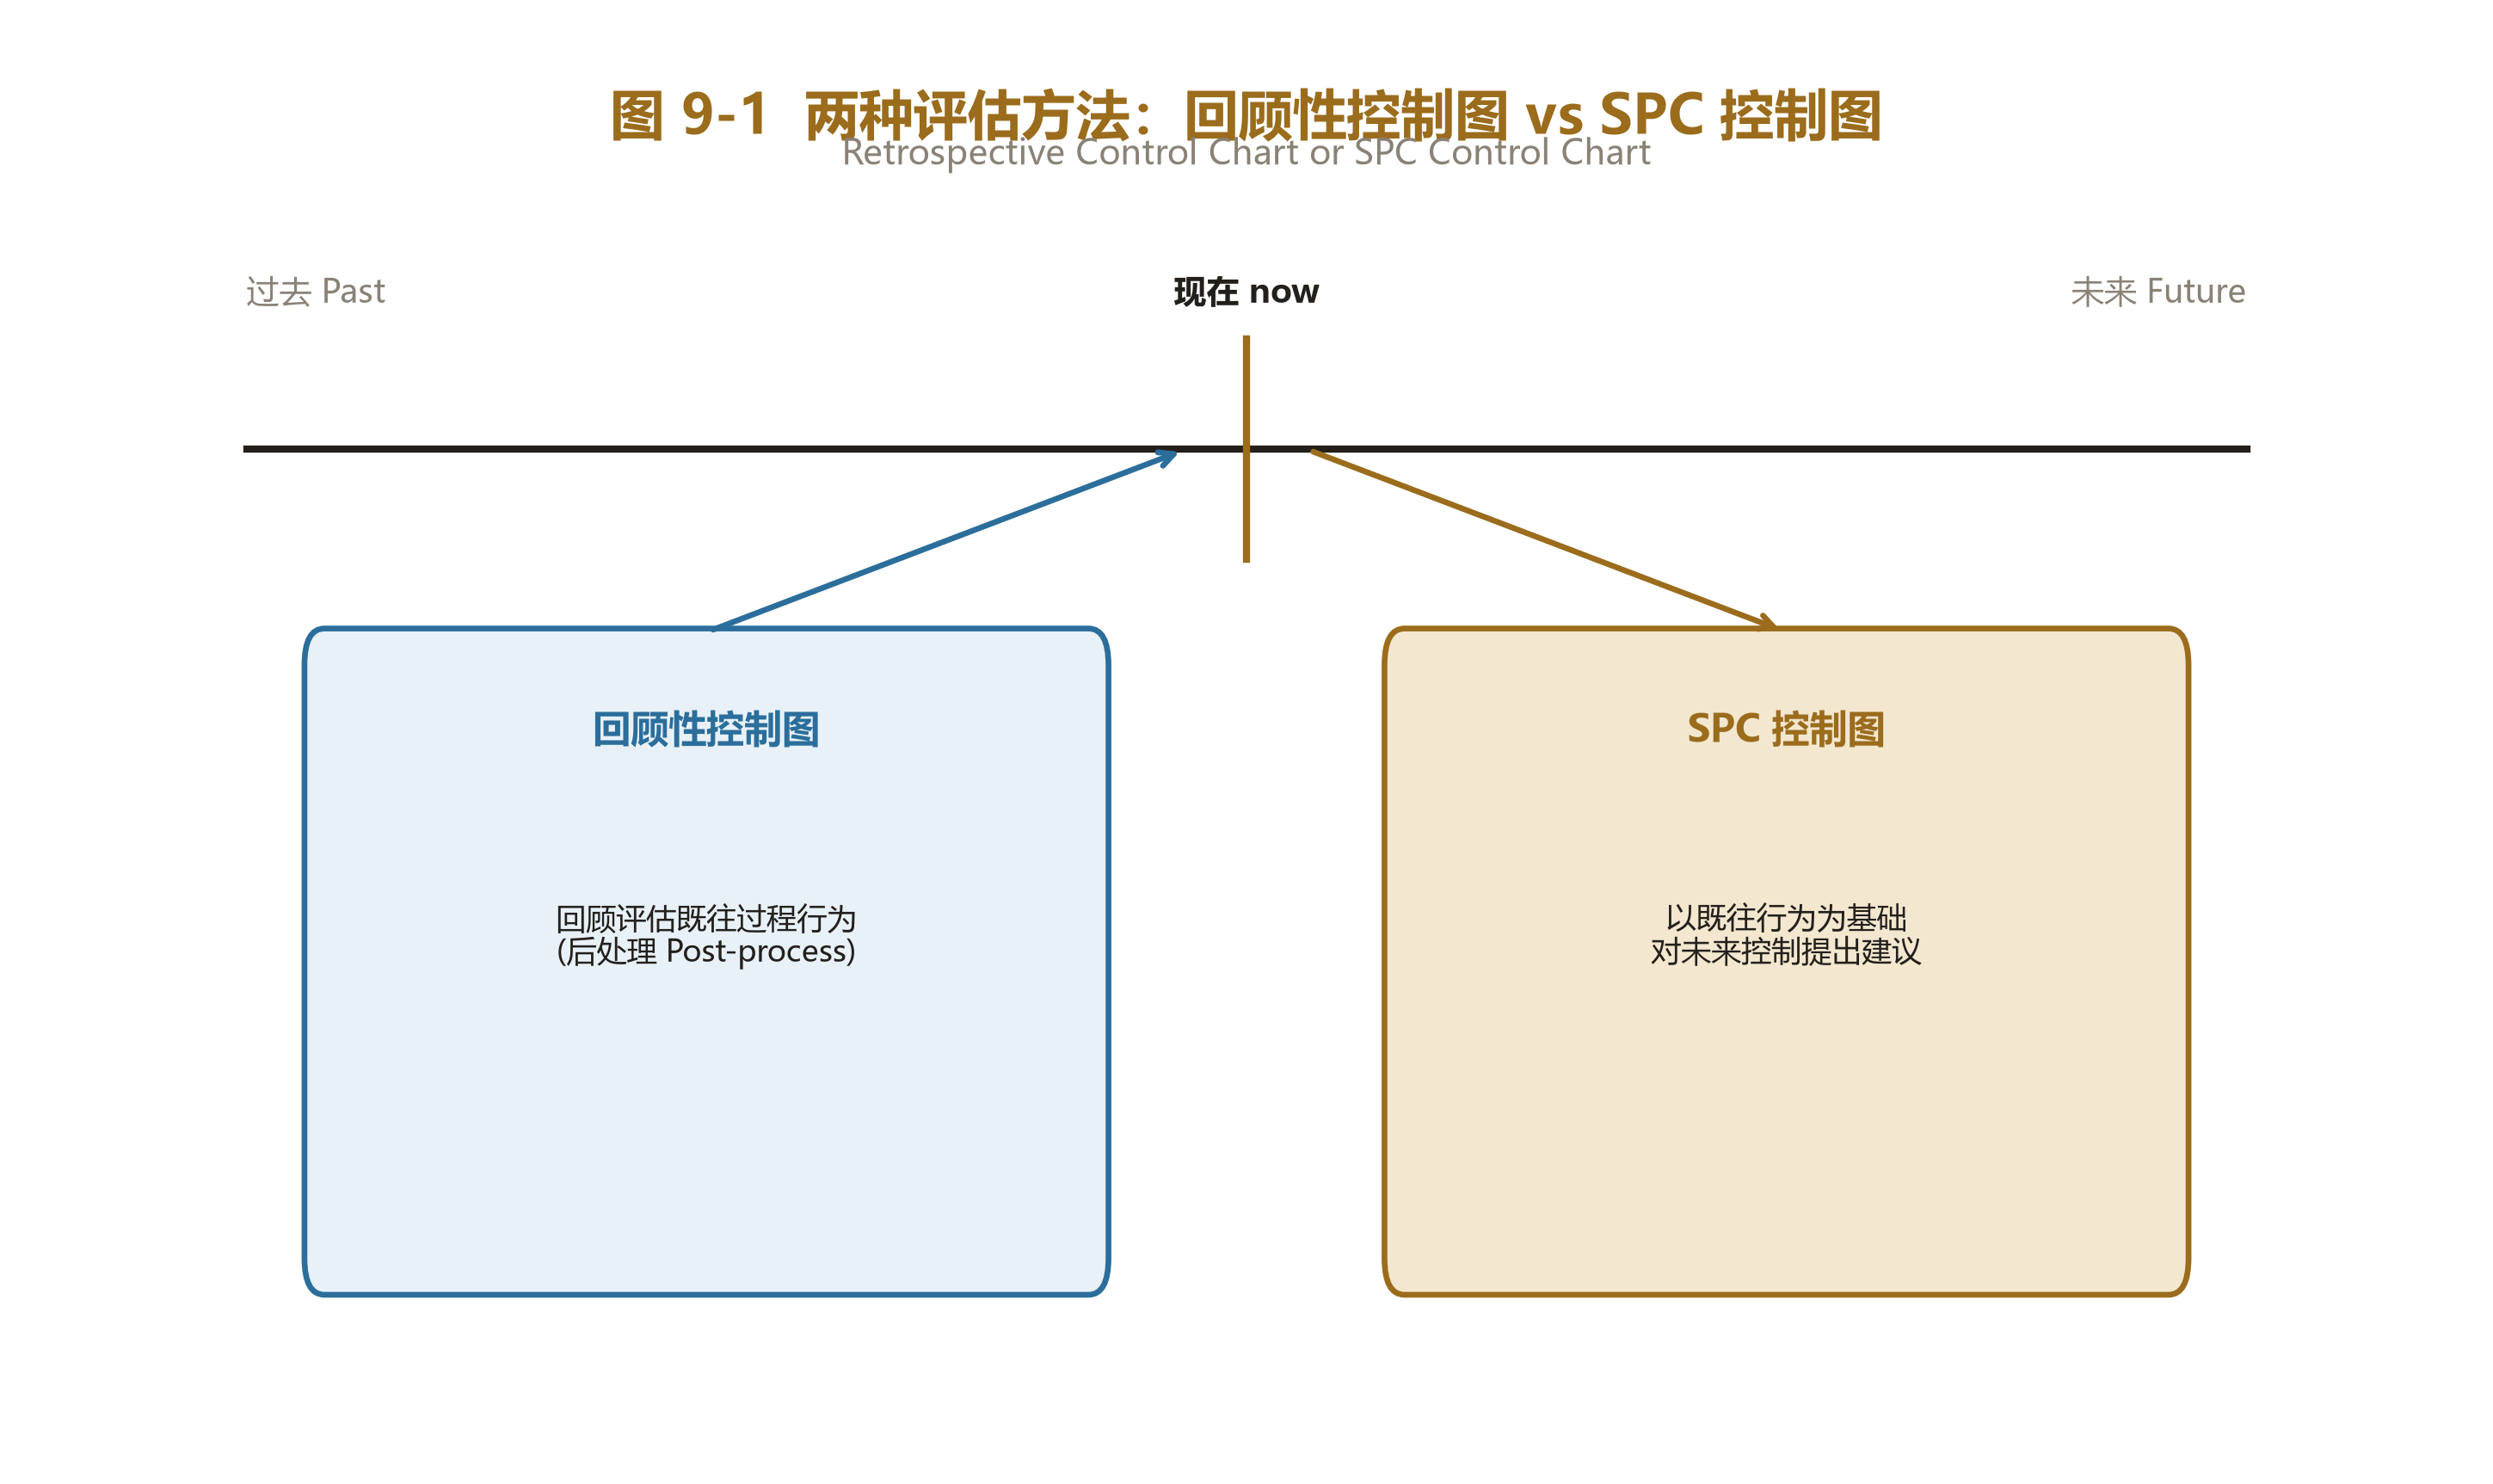
两种不同逻辑的控制图对比
软件应用 / Software Application
随着制造业数字化转型,SPC越来越多地依赖软件实现。第10章提供了SPC软件应用的基本要求——这不是"如何操作软件"的用户手册,而是"如何确保软件分析结果可信"的验证框架。
📌 关键要点
- **通用集成/接口:** SPC软件应与MES、QMS等系统集成,实现数据自动采集、分析、报告
- **验证与确认:** 用于分析的控制图和能力指数计算的软件必须经过验证——用已知结果的标准数据集检验软件输出
- **文档化:** 验证过程和结果必须文档化,作为审核证据